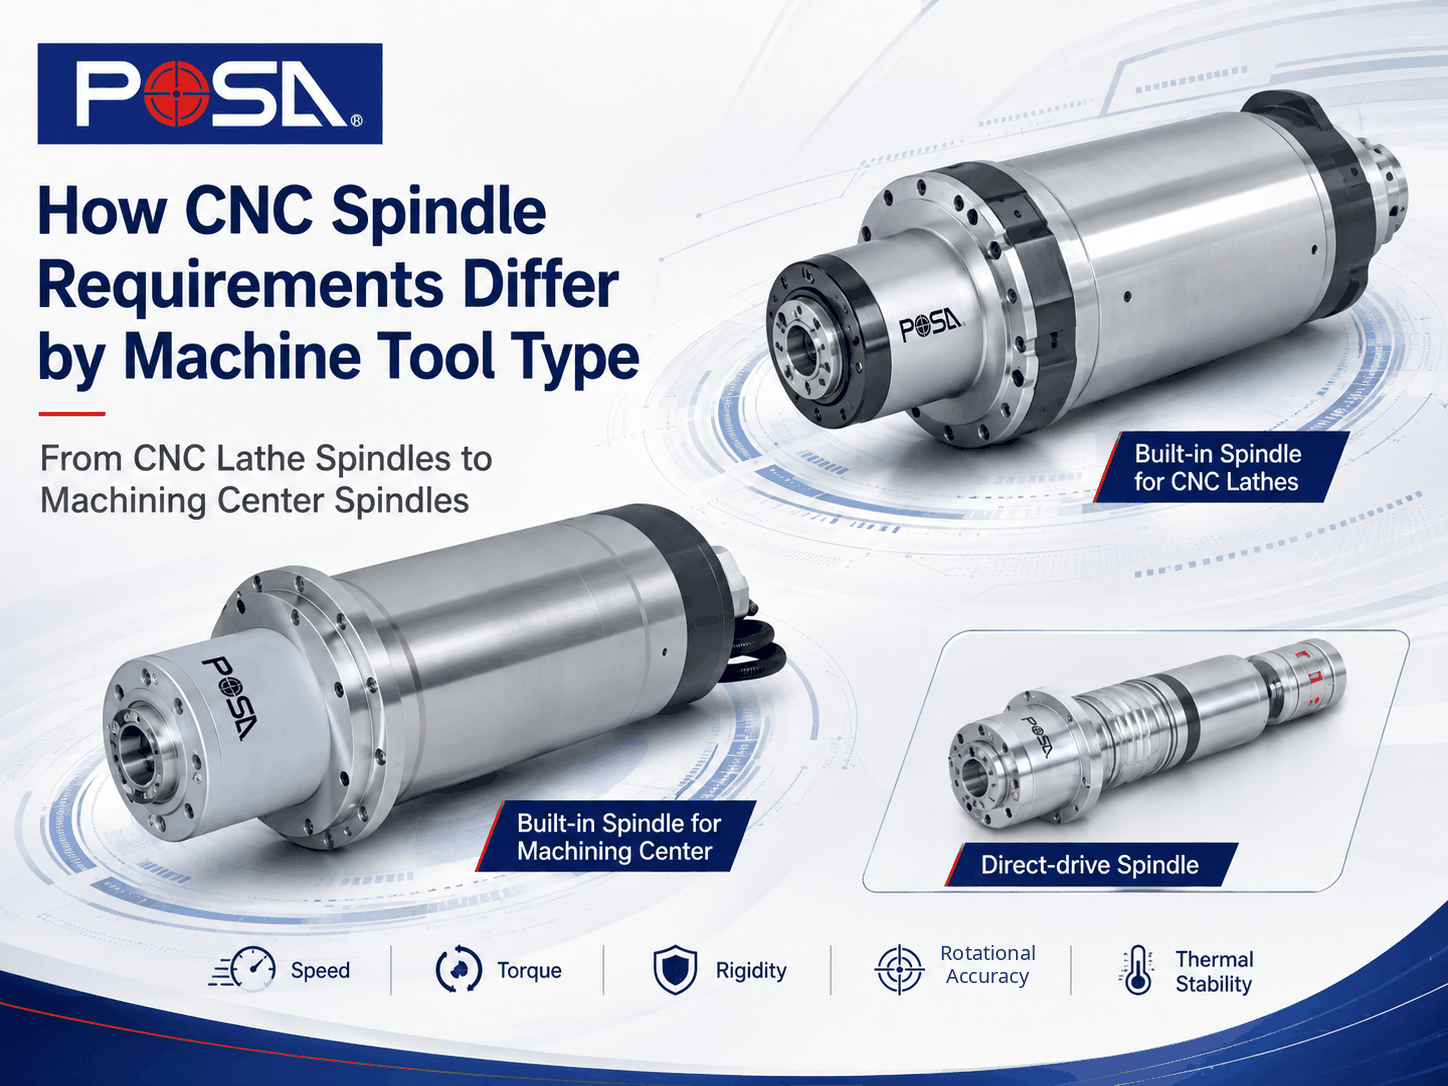
POSA MACHINERY CO., LTD.'de , CNC torna tezgahları, işleme merkezleri, taşlama makineleri, delme ve frezeleme makineleri ile tornalama ve frezeleme merkezleri de dahil olmak üzere çeşitli takım tezgahı uygulamaları için hassas iş mili geliştiriyor ve üretiyoruz. Bir CNC iş mili, yalnızca maksimum devir sayısı veya motor gücüyle değerlendirilmemelidir. Yapılandırması, iş milinin mekanik işlevine, işleme yüküne, hassasiyet gereksinimlerine, çalışma aralığına, termal koşullara ve makine arayüzüne uygun olmalıdır.
1. CNC tezgahının iş mili gereksinimleri, tezgah türüne göre neden farklılık gösterir?
Bunun temel nedeni, iş milinin kullanılan takım tezgahına bağlı olarak farklı mekanik işlevler yerine getirmesidir.
CNC torna tezgahında, iş mili döner ve iş parçasını desteklerken kesici takım programlanmış makine eksenleri boyunca hareket eder. İşleme merkezinde ise iş mili, frezeleme, delme ve kılavuz çekme gibi işlemler için kesici takımı tutar ve döndürür.
Taşlama makinelerinde taşlama taşının kararlı dönüşüne ve titreşim kontrolüne daha fazla önem verilir. Delme ve frezeleme makinelerinde de, uzatılabilir bir delme mili makine yapısından daha uzakta çalışırken, iş milinin rijitliğini ve doğruluğunu koruması gerekebilir.
Bu farklılıklar, aynı iş mili önceliklerinin her takım tezgahına uygulanamayacağı anlamına gelir. Bir uygulamada dönme hızına daha fazla önem verilebilirken, diğerinde rijitlik, tork, dönme hassasiyeti, titreşim davranışı veya termal kararlılığa daha fazla dikkat edilmesi gerekebilir.
- Takım tezgahının işlevi, iş milinin temel mekanik rolünü belirler.
- CNC torna tezgahı milleri ve işleme merkezi milleri farklı mekanik görevler gerçekleştirir.
- Milin uygunluğu, maksimum devir sayısı, güç veya tek bir özelliğe göre değerlendirilmemelidir.
- Hız, tork, rijitlik, doğruluk, titreşim ve termal davranış, uygulamaya göre değerlendirilmelidir.
2. Makine takım tipine göre hangi CNC iş mili gereksinimleri en çok değişir?
Hassas işleme millerinin mühendislik açısından birçok ortak özelliği olmasına rağmen, bireysel özellikler arasındaki gerekli denge, makineye ve işleme sürecine göre değişir.
Mil Hızı
Yüksek dönüş hızı, küçük çaplı kesici takımlar, yüksek hızlı frezeleme, delme, son işlem ve bazı taşlama işlemleri için önemli olabilir.
Diğer uygulamalar daha düşük hızlarda çalışabilir ancak yük altında daha güçlü kesme kapasitesine ihtiyaç duyabilir. Bu nedenle, bir milin bir makine için uygun olup olmadığını yalnızca maksimum devir sayısı belirlemez.
Tork ve Güç
Tork ve güç, kesme direnci arttıkça iş milinin performansını etkiler.
Ağır kesme işlemleri, daha büyük takımlar, işlenmesi zor malzemeler ve bazı tornalama veya delme işlemleri, yüksek hızlı son işleme işlemlerinden farklı bir hız-tork dengesi gerektirebilir.
Katılık
Rijitlik, işleme yükleri altında mil yapısının deformasyona ne kadar iyi direndiğini etkiler. Yeterli rijitlik, istikrarlı kesimi, titreşim kontrolünü, yüzey kalitesini ve boyutsal tutarlılığı destekler.
Dönme Doğruluğu ve Titreşim
Milin dönme davranışını etkileyen faktörler arasında salınım, dinamik denge, yatak konfigürasyonu, montaj doğruluğu ve titreşim yer alır.
Önem dereceleri işleme göre değişmekle birlikte, hassas tornalama, taşlama ve yüksek hassasiyetli işleme uygulamalarında özellikle önem kazanırlar.
Termal Kararlılık
Mil çalışması sırasında rulman sürtünmesi ve motor çalışması ısı üretir. Daha yüksek işleme yükleri ve uzatılmış çalışma döngüleri mil sıcaklığını daha da artırabilir.
Bu nedenle termal yönetim, mil yapısı, yatak konfigürasyonu, yağlama, soğutma, hız ve gerçek çalışma koşullarıyla birlikte değerlendirilmelidir.
Takım veya İş Parçası Arayüzü
CNC torna tezgahı mili, makinenin iş parçası tutma düzeniyle entegre olmalıdır. İşleme merkezi mili, gerekli kesici takım arayüzünü desteklemeli ve otomatik takım değiştirme gerekiyorsa, makinenin takım sıkıştırma ve takım değiştirme mekanizmasıyla doğru şekilde entegre olmalıdır.
- İşleme sürecine göre hız ve tork dengelenmelidir.
- Rijitlik ve titreşim kontrolü, işleme stabilitesini doğrudan etkiler.
- Isı yönetimi, rulmanlar, yağlama ve mil yapısıyla birlikte değerlendirilmelidir.
- Takım veya iş parçası arayüzleri, sonradan eklenen bir unsur değil, iş mili özelliklerinin bir parçasıdır.
3. CNC Torna Mili Gereksinimleri: Rijitlik, Dönme Hassasiyeti ve İş Parçası Stabilitesi
CNC torna tezgahı milinde, dönen eleman iş parçasıdır.
Bu nedenle iş mili, tornalama sırasında oluşan yüklere karşı koyarken iş parçasının istikrarlı bir şekilde dönmesini desteklemelidir. İş mili sisteminin bir parçası olarak rijitlik, dönme hassasiyeti, yatak desteği, iş parçası tutma konfigürasyonu, çalışma hızı, işleme yükü ve termal davranış gibi faktörlerin tümü dikkate alınmalıdır.
POSA'nın CNC torna mili ürün yelpazesi şunları içerir:
- CNC Torna Tezgahları için Entegre Mil
- CNC Torna Tezgahı İş Mili Aksesuarları, İş Mili Başlığı ve Punta (CNC Tornalama Makineleri için)
- CNC torna tezgahları için kayış tahrikli mil
POSA'nın resmi ürün sayfasında açıklanan CNC torna mili serisi için, uç salınımı 0,005 mm hassasiyetinde kontrol edilmektedir.
POSA ayrıca, uygulama gereksinimlerine göre özelleştirilebilir iş mili başlığı ve punta boyutları ve özellikleri sunmaktadır. Bazı kayış tahrikli iş mili fonksiyonları da makine gereksinimlerine göre özelleştirilebilir.
Bu örnekler, CNC torna tezgahı mili özelliklerinin devir sayısının ötesine geçmesi gerektiğini göstermektedir. Mil yapısı, iş parçası tutma düzeni, yatak tasarımı, rijitlik, hassasiyet hedefleri ve gerçek kesme koşulları, iş parçasının istikrarlı dönüşüne katkıda bulunur.
- Rijitlik: İşleme yükleri altında istikrarlı dönüş hareketini destekler.
- Dönme hassasiyeti: Tutarlı işleme sonuçlarının elde edilmesine yardımcı olur.
- İş parçası stabilitesi: İş parçası tutma sisteminin istikrarlı bir şekilde dönmesini destekler.
- Tork ve güç: Gerçek kesme koşullarına uygun olmalıdır.
- Termal kararlılık: Uzun süreli çalışma sırasında sıcaklık değişimlerinin etkisini azaltmaya yardımcı olur.
4. İşleme Merkezi İş Mili Gereksinimleri: Hız, Takım Stabilitesi ve Soğutma
Bir işleme merkezinin iş mili , iş parçasını değil, kesici takımı döndürdüğü için farklı bir rol üstlenir.
Makine konfigürasyonuna bağlı olarak, iş mili frezeleme, delme, kılavuz çekme ve diğer işleme işlemlerini destekleyebilir. Bu nedenle hız, tork, rijitlik, dönme hassasiyeti, titreşim, takım arayüzü, yağlama ve termal kontrol, amaçlanan uygulamaya göre dengelenmelidir.
POSA'nın işleme merkezleri için mil ürün yelpazesi şunları içerir:
- İşleme Merkezi için Entegre Mil
- Merkez Mil Kılavuz Çekme
- Doğrudan tahrikli mil
- Kayış tahrikli mil
- Kutu Tipi Dişli Mili
Bu konfigürasyonlar, basit bir performans hiyerarşisini temsil etmekten ziyade, farklı makine ve işleme gereksinimlerini ele almaktadır.
Yüksek hızlı işleme, dönme hızı, denge, yağlama ve termal kararlılığa daha fazla önem verilmesini gerektirebilirken, daha ağır kesme koşulları tork ve yapısal rijitliğe daha fazla dikkat edilmesini gerektirebilir.
Termal yönetim, iş mili tasarımına ve çalışma koşullarına göre de değişiklik gösterir. Soğutma yaklaşımları arasında hava, yağ veya sıvı soğutma yer alabilir.
Yağ-hava yağlaması ise, öncelikle kontrollü bir yatak yağlama yöntemidir ve sürtünmeye bağlı ısı oluşumunu sınırlamaya da yardımcı olabilir.
Bu nedenle, yağ-hava yağlaması sadece bir mil soğutma sisteminin başka bir adı değildir. Soğutma ve yağlama, milin genel çalışma ve termal yönetim gereksinimlerinin bir parçası olarak birlikte değerlendirilmelidir.
Kılavuz çekme merkezi, direkt tahrikli, kayış tahrikli ve kutu tipi dişli miller de dahil olmak üzere çeşitli POSA işleme merkezi mil konfigürasyonları için resmi ürün bilgileri, 0,005 mm içinde salınım ve G1'in altında dinamik dengeleme belirtiyor.
- İşleme sürecine göre hız ve tork dengelenmelidir.
- Takım dönüş stabilitesi, rijitlik ve düşük titreşim, performans açısından önemli hususlardır.
- Otomatik takım değiştirme gerektiren durumlarda, takım arayüzü ve ATC uyumluluğu doğrulanmalıdır.
- Soğutma ve yağlama, birbiriyle ilişkili ancak teknik olarak farklı mil gereksinimleridir.
- Uzun süreli işleme döngülerinde termal kararlılık giderek daha önemli hale gelir.
5. Taşlama, delme, frezeleme ve tornalama-frezeleme milleri için hangi gereksinimler değişiyor?
Taşlama Milleri: Dönme Kararlılığı ve Titreşim Kontrolü
Taşlama performansı, özellikle iş mili dönüş davranışına karşı hassastır çünkü taşlama tekerleğinin hareketi yüzey kalitesini ve boyutsal doğruluğu doğrudan etkiler.
Önemli hususlar arasında salınım, titreşim, dinamik denge, yatak performansı, rijitlik ve termal kararlılık yer almaktadır.
POSA'nın taşlama makineleri için mil çeşitleri şunlardır:
- Dahili Taşlama Mili
- Yüzey Taşlama Mili
- İç Taşlama Mili
- Takım Kesici Taşlama Milleri
POSA'nın resmi web sitesinde listelenen Yüzey Taşlama Mili, İç Taşlama Mili ve Takım Kesici Taşlama Mili için salınım 0,005 mm içinde belirtilir ve dinamik dengeleme G0.4'ün altındadır.
Delme ve Frezeleme Milleri: Mil Uzaması Sırasında Rijitlik
Uzatılabilir bir delme mili, farklı bir yapısal zorluk ortaya çıkarır çünkü delme şaftı uzadıkça milin sabit kalması gerekir.
Bu nedenle mil çapı, uzatma uzunluğu, rijitlik, düzgünlük, titreşim davranışı ve dönme hassasiyeti birlikte değerlendirilmelidir.
130 mm mil çapına sahip bir POSA Delme ve Frezeleme Makinesi mili konfigürasyonu için resmi ürün bilgilerinde şunlar listelenmiştir:
- 700 mm teleskopik strok
- Tamamen uzatıldığında 0,01 mm doğruluk
- Mil salınımı 0,02 mm içinde.
Bu özellikler, referans verilen konfigürasyon için geçerlidir ve uzun uzama mesafeli delme ve frezeleme uygulamalarında önemli hale gelebilecek yapısal gereksinimleri göstermektedir. Her iş mili modeline uygulanmamalıdır.
Tornalama-Frezeleme Milleri: Çoklu İşleme Fonksiyonlarının Dengelenmesi
Tornalama ve frezeleme merkezleri, birden fazla işleme fonksiyonunu tek bir makine platformunda birleştirir; bu nedenle iş mili gereksinimleri büyük ölçüde makine mimarisine ve iş milinin sistem içindeki rolüne bağlıdır.
POSA'nın Tornalama ve Frezeleme Merkezleri için Mil kategorisi şunları içerir:
- Döner Başlıklı Mil
- Yüksek Hızlı Dahili Mil
Uygulamaya bağlı olarak, bu miller hız, tork, rijitlik, hassasiyet, termal davranış, konumlandırma gereksinimleri ve makine entegrasyonu arasında bir denge kurmak zorunda kalabilir.
- Taşlama milleri, dönme hassasiyetine, titreşime ve dinamik dengeye daha fazla önem verir.
- Delme ve frezeleme milleri, mil uzadığında ek yapısal gereksinimler ortaya çıkarır.
- Tornalama-frezeleme mili gereksinimleri, işleme fonksiyonlarının ve makine mimarisinin birleşimine bağlıdır.
6. Takım Tezgahı Türüne Göre CNC İş Mili Gereksinimleri: Hızlı Karşılaştırma
Aşağıdaki tablo, takım tezgahının temel işlevine göre iş mili önceliklerinin nasıl değiştiğini özetlemektedir.
| Takım Tezgahı Tipi | Birincil Mil Rolü | Genellikle Değerlendirilen Gereksinimler |
|---|---|---|
| CNC Torna | İş parçasını döndürür ve destekler. | Rijitlik, dönme hassasiyeti, tork, iş parçası tutma stabilitesi, termal stabilite |
| İşleme Merkezi | Kesici aleti döndürür. | Hız, tork, rijitlik, takım arayüzü, titreşim kontrolü, soğutma |
| Taşlama Makinesi | Taşlama çarkını döndürür. | Dönme hassasiyeti, düşük titreşim, dinamik denge, termal kararlılık |
| Delme ve Frezeleme Makinesi | Genişletilmiş iş mili çalışması da dahil olmak üzere delme ve frezeleme işlemlerini destekler. | Rijitlik, uzama kararlılığı, tork, titreşim kontrolü, dönme hassasiyeti |
| Tornalama ve Frezeleme Merkezi | Birleşik işleme fonksiyonlarını destekler. | Hız, tork, rijitlik, doğruluk, termal davranış, sistem entegrasyonu |
Her takım tezgahı için en uygun tek bir CNC iş mili spesifikasyonu yoktur. Uygun iş mili konfigürasyonu, performans özellikleri iş milinin mekanik rolüne ve makinenin gerçek çalışma koşullarına uyan konfigürasyondur.
7. POSA ile CNC iş mili hakkında görüşürken hangi başvuru bilgilerini hazırlamalısınız?
POSA ile iş mili gereksinimi hakkında görüşürken, net bir şekilde tanımlanmış uygulama bilgileri, makinenin gerçekte neye ihtiyacı olduğunu anlamamıza yardımcı olur.
POSA, farklı takım tezgahı uygulamaları için hassas iş mili ürünleri ve iş mili çözümleri sunmaktadır. Ürün kategorisine ve uygulama gereksinimlerine bağlı olarak, özellikler, boyutlar, fonksiyonlar veya iş mili konfigürasyonları da makine gereksinimlerine uygun şekilde özelleştirilebilir.
Takım Tezgahı Tipi ve Mil Fonksiyonu
Öncelikle milin nasıl kullanılacağını belirleyerek işe başlayın:
- CNC tornalama
- Öğütme
- Sondaj
- Dokunma
- Bileme
- Delme ve frezeleme
- Tornalama ve frezelemenin birleşimi
İş Parçası ve İşleme Koşulları
- İş parçası malzemesi
- Alet veya iş parçası tutma düzeni
- Kesme koşulları
- Beklenen işleme yükü
- Üretim döngüsü
Gerekli Performans
- Çalışma hızı aralığı
- Tork ve güç gereksinimleri
- Doğruluk ve atış hedefleri
- Sertlik gereksinimleri
- Arayüz gereksinimleri
Kurulum ve Isı Gereksinimleri
- Kurulum boyutları
- Mevcut makine alanı
- Takım veya iş parçası tutma arayüzü
- Alet değiştirme gereksinimleri
- Soğutma yöntemi
- Yağlama yöntemi
- Sürekli çalışma koşulları
İş mili tartışması, varsayılan bir iş mili modeliyle başlamak zorunda değildir. Takım tezgahı tipi, iş mili fonksiyonu ve gerçek işleme koşullarından yola çıkmak, mevcut POSA iş mili konfigürasyonlarını ve uygulanabilir özelleştirme seçeneklerini tartışmak için daha net bir temel sağlar.
8. Sıkça Sorulan Sorular: CNC İş Mili Gereksinimleri
CNC torna tezgahı mili ile işleme merkezi mili birbirinden farklı mıdır?
Evet. CNC torna tezgahının mili esas olarak döner ve iş parçasını desteklerken , işleme merkezinin mili esas olarak kesici takımı döndürür .
Mekanik rolleri farklı olduğundan, iş parçası tutma, takım arayüzü, hız, tork, rijitlik, dönme hassasiyeti ve makine entegrasyonunun göreceli önemi de değişir.
Aynı CNC iş mili farklı takım tezgahlarında kullanılabilir mi?
Otomatik olarak değil.
İş mili, makine yapısına, tahrik düzenine, çalışma hızına, işleme yüküne, arayüze, hassasiyet gereksinimlerine, yatak konfigürasyonuna, yağlamaya, soğutmaya ve gerçek çalışma koşullarına uygun olmalıdır.
Bazı iş mili konfigürasyonları farklı uygulamalar için özelleştirilebilir, ancak uyumluluk makine gereksinimlerine göre değerlendirilmelidir.
CNC işleme tezgahında hız mı yoksa tork mu daha önemlidir?
İkisinin de evrensel olarak diğerinden daha önemli olduğu söylenemez.
Yüksek hızlı işleme, dönme hızı, denge, yataklar, yağlama ve termal kontrol konularına daha fazla önem verilmesini gerektirebilir. Ağır kesme işlemleri ise daha yüksek tork, yük taşıma kapasitesi ve yapısal sağlamlık gerektirebilir.
Doğru denge, kullanılan takım tezgahına ve işleme sürecine bağlıdır.
Makine millerinde rijitlik ve termal kararlılık neden önemlidir?
İş mili rijitliği, işleme yükleri altında deformasyona karşı direnç göstermesine ve istikrarlı kesim yapmasına yardımcı olur.
Termal kararlılık, sıcaklık değişiminin ve termal genleşmenin iş mili pozisyonu ve işleme tutarlılığı üzerindeki etkisini azaltmaya yardımcı olur.
POSA ile mil gereksinimi hakkında görüşürken hangi bilgileri vermeliyim?
Aşağıdaki bilgilerin mümkün olduğunca tamamını sağlamanızı öneririz:
- Takım tezgahı tipi
- Mil fonksiyonu
- İşleme süreci
- İş parçası malzemesi
- Kesme koşulları
- Gerekli hız aralığı
- Tork ve güç gereksinimleri
- Doğruluk veya hedef dışı kalma
- Takım veya iş parçası tutma arayüzü
- Kurulum boyutları
- Soğutma ve yağlama gereksinimleri
- Çalışma döngüsü
Bu bilgiler, POSA'nın mevcut veya özelleştirilmiş bir mil konfigürasyonunu görüşmeden önce gerçek uygulamayı anlamasına yardımcı olur.
Makine gereksinimlerinize uygun bir CNC iş mili mi arıyorsunuz?
POSA MACHINERY CO., LTD.'de CNC torna tezgahları, işleme merkezleri, taşlama makineleri, delme ve frezeleme makineleri ile tornalama ve frezeleme merkezleri için iş mili ürünleri ve çözümleri sunuyoruz.
Bir takım tezgahı geliştiriyorsanız veya bir iş mili konfigürasyonunu değerlendiriyorsanız, makine tipinizi, işleme koşullarınızı, çalışma aralığınızı, hassasiyet gereksinimlerinizi, arayüzünüzü, montaj boyutlarını ve termal yönetim gereksinimlerinizi belirtin. Ardından ilgili POSA iş mili ürünlerini ve uygulanabilir özelleştirme seçeneklerini görüşebiliriz.
POSA ile iletişime geçin.