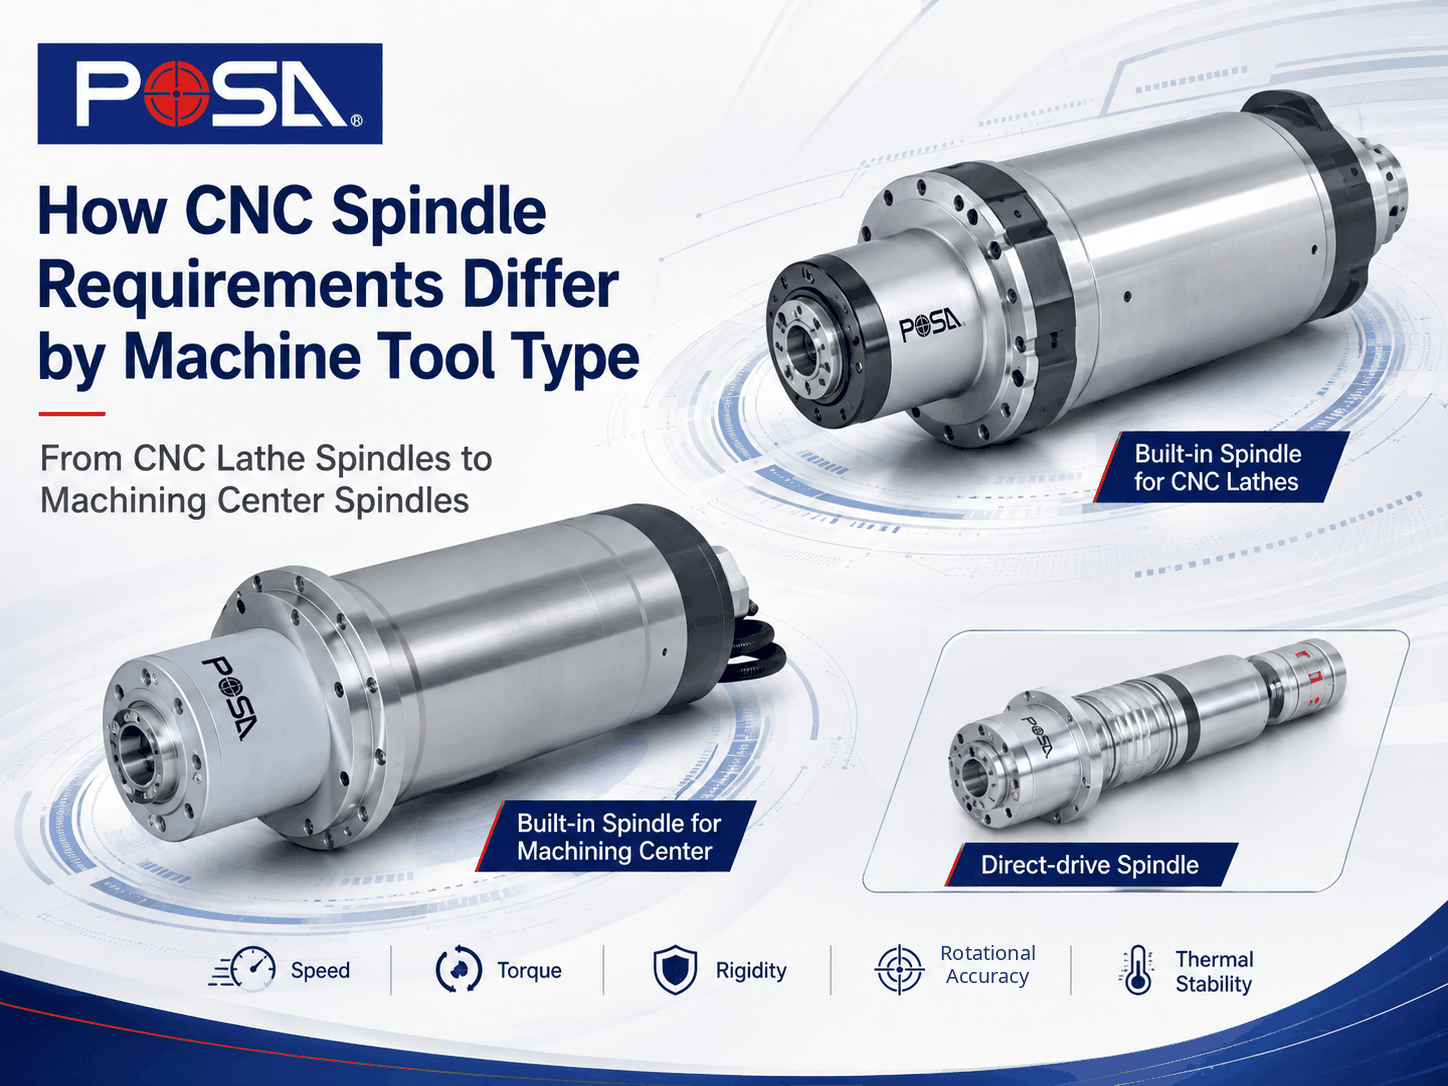
在普森精密主軸工業股份有限公司(POSA MACHINERY CO., LTD.),我們專注於研發與製造適用於多元工具機應用的精密主軸,涵蓋 CNC 車床、加工中心機、各類磨床、鏜銑床以及車銑複合中心。評估一顆 CNC 主軸,絕不能單看最高轉速(RPM)或馬達馬力輸出,其配置必須深度契合主軸的機械機能、切削抗力負載、幾何公差精度標準、作業轉速區間、熱平衡散熱條件以及機台機械介面。
1. 為什麼 CNC 主軸需求會因工具機類型而異?
最根本的原因在於:主軸在不同類型的工具機中所執行的機械機能截然不同。
在 CNC 車床中,主軸負責夾持並帶動工件高速旋轉,而車削刀具則沿著程式控制的座標軸進給切削;在加工中心機中,主軸則是夾持並帶動各類切削刀具高速旋轉,對固定或受控進給的工件執行銑削、鑽孔與攻牙等製程。
磨床對主軸的要求著重於砂輪旋轉的極致動態平穩性與微幅振動抑制;鏜銑床則進一步要求主軸在伸縮鏜軸遠離機身結構伸長切削時,依然能維持出色的系統剛性與加工幾何精度。
這些機械任務的本質差異,意味著我們無法將同一套主軸性能指標生搬硬套至所有工具機上。某些加工場景極度渴求高線速度,而另一些工藝則更看重結構剛性、低速大扭矩、旋轉精度、抗振阻尼能力或長效熱平衡穩定度。
- 工具機的加工任務本質,直接決定了主軸的核心機械角色。
- CNC 車床主軸與加工中心機主軸承擔著截然相反的旋轉與夾持對象。
- 切勿單憑極限轉速(RPM)、馬力大小或單一規格參數來判定主軸的適用性。
- 轉速、扭矩、剛性、偏擺精度、振動控制與熱效應必須依實際工藝綜合評估。
2. 哪些主軸規格需求在不同工具機型間差異最大?
儘管高精度工具機主軸在設計製造上共享許多共通的機械工程原理,但各項性能特徵在不同機型與切削工藝中的權重配置卻大相逕庭。
主軸轉速 (Spindle Speed)
超高旋轉轉速對於小刃徑刀具切削、高速微細銑削、微孔鑽削、精修拋光以及特定鏡面研磨製程至關重要。
然而,許多重切削工況往往在相對較低的工作轉速下運轉,更側重於負載下的抗阻力切除能力。這正是為什麼單純比較最高轉速(RPM)絕不能作為主軸選型的唯一評估依據。
扭矩與功率輸出 (Torque and Power)
扭矩與輸出馬力決定了當切削抗力陡增時主軸所能維持的動態切削表現。
重進給切削、大直徑刀具加工、難削耐熱合金,以及特定車削或深孔鏜孔工序,對低速大扭矩的需求遠高於一般高速精修銑削。
結構剛性 (Rigidity)
剛性代表主軸結構抵抗外部切削抗力引起彈性變形的能力。充沛的系統剛性能有效維繫切削穩定性、抑制高頻顫振、提升工件表面粗糙度光潔度,並確保嚴苛的幾何尺寸公差。
旋轉精度與運轉振動 (Rotational Accuracy and Vibration)
主軸軸端偏擺(Runout)、動態平衡等級、軸承預壓形式、整體裝配公差以及運轉振動,共同決定了主軸的迴轉動態幾何特性。
雖然各類製程皆重視精度,但在超精密車削、鏡面研磨以及航太級高精度加工等對表面完整性要求極高的應用中,微米級的旋轉精度更是無可妥協的核心。
熱平衡穩定性 (Thermal Stability)
軸承滾動摩擦與驅動馬達運轉必然會產生熱量。較大的切削阻抗負載與長時間不間斷的連續作業,更會加速主軸結構溫升。
因此,主軸熱管理機制必須與心軸幾何結構、軸承排列、潤滑機制、冷卻流道、作業轉速及產線環境進行全盤性的工程整合評估。
刀具或工件夾持介面 (Tool or Workpiece Interface)
CNC 車床主軸必須與機台的動力夾頭、筒夾或棒材送料系統精準對接;加工中心機主軸則必須支援標準化錐孔介面(如 BT、CAT 或 HSK),並在具備自動換刀功能(ATC)的設備中,與打刀缸拉刀機構及換刀機構無縫協同運作。
- 轉速與扭矩必須根據目標材料切除率與加工工藝取得最佳平衡。
- 結構剛性與抑振能力直接決定切削製程的動態穩定度與刀具壽命。
- 主軸熱管理需與軸承選配、潤滑方式及心軸機械架構同步評估。
- 刀具或工件夾持介面屬於主軸核心技術規範,切忌在設計後期才進行考量。
3. CNC 車床主軸規格需求:剛性、旋轉精度與工件夾持穩定性
在 CNC 車床主軸的應用中,工件本體是進行高速旋轉的物理核心。
因此,主軸必須在維持工件高速平穩旋轉的同時,強固抵抗來自車刀的重軸向與徑向切削抗力。結構剛性、旋轉幾何精度、軸承支承跨距、夾具對接配置、工作轉速、切削負載以及長時運轉溫升,皆必須作為車床主軸系統的整合指標。
普森精密的 CNC 車床主軸產品陣容包含:
- CNC 車床內藏式主軸 (Built-in Spindle for CNC Lathes)
- CNC 車削機專用主軸頭座與尾座配件 (Headstock & Tailstock)
- CNC 車床皮帶式主軸 (Belt-drive Spindle for CNC Lathes)
在普森精密官方產品技術規範中,全系列 CNC 車床主軸之鼻端偏擺量皆嚴格控制在 0.005 mm 以內。
此外,普森精密亦能依據工具機製造商的客製化機台規格,提供量身打造的主軸頭座(Headstock)與尾座(Tailstock)尺寸;特定的皮帶式主軸機能亦可針對特殊車銑複合工況進行客製化彈性配置。
這些工程實績充分證明了為何車床主軸選型絕不僅限於比對 RPM 數值——主軸機械架構、夾爪夾持穩定度、軸承排列設計、整體剛性抗彎表現、精度指標與真實切削工況,皆是確保工件高穩定迴轉切削的關鍵基礎。
- 結構剛性:提供強大抗切削應力,確保大進給車削下的平穩表現。
- 旋轉精度:維持微米級軸端偏擺,確保工件真圓度與尺寸一致性。
- 夾持穩定性:確保夾頭與迴轉工件在高速旋轉下的同軸平衡與安全。
- 扭矩與馬力:必須完整匹配被削材硬度與切削排屑斷面要求。
- 熱穩定性:有效抑制長週期連續車削下的軸向熱伸長誤差。
4. 加工中心機主軸規格需求:轉速、刀具穩定度與熱冷卻
加工中心機主軸的工程任務截然不同,因為它是夾持切削刀具進行高速切削旋轉,而非工件本身。
依據加工機台結構的不同,主軸需支援平面銑削、曲面精銑、鑽孔及剛性攻牙等多工切削。因此,工作轉速、動力扭矩、剛性支承、動態偏擺、微幅振動、刀柄錐度介面、軸承潤滑以及散熱溫控,皆必須因應目標製程進行權衡取捨。
普森精密完整的加工中心機主軸系列 (Spindle for Machining Center) 包含:
- 加工中心機內藏式主軸 (Built-in Spindle)
- 鑽孔攻牙機專用主軸 (Tapping Center Spindle)
- 直結式傳動主軸 (Direct-drive Spindle)
- 皮帶式傳動主軸 (Belt-drive Spindle)
- 齒輪式箱型傳動主軸 (Box-Type Gear Spindle)
上述多元傳動架構是為了滿足各異的切削特性與機台動態需求,並非單純的規格等級高低之分。
高速切削工況通常側重於極限轉速、高階動態平衡、軸承微量潤滑與熱位移抑制;而重切削或難削鋼材加工,則必須將扭矩輸出容量與結構剛性放在首位。
主軸的熱管理配置亦隨機械設計與切削強度而有所不同,常見方案包括風冷強制對流、循環油冷或密閉循環水冷。
相較之下,「微量油氣潤滑(Oil-air lubrication)」本質上是高階滾動軸承的精密微量潤滑技術,其功能在於減少軸承滾動摩擦以抑制生熱。
因此,油氣潤滑絕非主軸冷卻系統的另一種代稱。冷卻循環與軸承潤滑應作為主軸整體運轉與熱平衡管理中相輔相成、各司其職的兩大系統,共同進行整合性評估。
針對普森精密的加工中心機主軸系列(涵蓋攻牙主軸、直結式、皮帶式以及齒輪式主軸),原廠產品規範全面標記軸端偏擺在 0.005 mm 以內,動態平衡校驗標準達 G1 以下。
- 工作轉速與輸出扭矩應嚴格契合具體的材料切削工序。
- 刀具旋轉穩定度、系統抗彎剛性與低運轉振動是確保表面光潔度的核心。
- 在配備自動換刀(ATC)的設備中,必須精準校驗刀柄錐度規範與拉刀機構介面。
- 主軸散熱冷卻與軸承潤滑屬於在工程機能上截然不同的兩套獨立系統。
- 長時間的連續量產加工,使主軸的熱穩定性成為維持尺寸一致性的關鍵。
5. 磨床、鏜銑床與車銑複合機主軸的特殊工況需求
各類磨床主軸:旋轉幾何精度與極限動態平衡
磨削加工對主軸旋轉動態行為極度敏感,因為砂輪表面的任何微幅抖動都會直接烙印在工件上,劣化表面粗糙度與尺寸精度。
挑選磨床主軸的核心評估指標包含極微小軸端偏擺、微幅化運轉振動、超高階動態平衡校驗等級、精密軸承抗磨耗性以及優異的熱平衡穩定性。
普森精密完整的磨床主軸系列 (Spindle for Grinders) 涵蓋:
- 內藏式磨床電主軸 (Built-in Grinder Spindle)
- 平面磨床主軸 (Surface Grinding Spindle)
- 內圓磨床主軸 (Internal Grinder Spindle)
- 工具研磨專用主軸 (Tool Cutter Grinder Spindles)
在普森官方技術規範中,平面磨床、內圓磨床與工具研磨主軸之軸端偏擺均標定在 0.005 mm 以內,動態平衡等級更高達 G0.4 以下之極精密標準。
鏜銑床主軸:伸縮伸長行程下的抗彎剛性支承
具備伸縮行程的鏜削主軸面臨著截然不同的結構力學考驗——當鏜軸(W 軸)向外延伸切削時,懸伸結構容易因切削抗力產生撓曲變形。
因此,鏜軸直徑、伸縮伸長行程、抗彎剛性、伸長直線度、動態共振抑制以及旋轉精度,必須全面納入結構力學計算。
以普森精密心軸外徑為 Ø130 mm 的鏜銑床主軸系列規格為例,官方產品技術數據標定如下:
- W 軸伸縮伸長行程達 700 mm
- 伸長至極限 700 mm 時,心軸直線度維持在 0.01 mm 以內
- 主軸旋轉偏擺量嚴格控制於 0.02 mm 以內
上述數據專門展現了此特定型號在深孔大懸伸鏜銑加工時的結構剛性水準,清楚說明了長行程鏜銑機台所需的力學標準,切勿將其直接通用於所有主軸型號。
車銑複合主軸:兼融多元加工型態的系統整合
車銑複合加工機在單一機台平台中整合了工件旋轉車削、多軸動力刀具銑削與空間角度定位等多重工藝,其主軸規格極度依賴機台整體運動架構與主軸在系統中扮演的角色。
普森精密的車銑複合主軸系列 (Spindle for Turning and Milling Centers) 涵蓋:
- 擺動式銑頭主軸 (Swivel Head Spindle)
- 超高速內藏式主軸 (High Speed Built-in Spindle)
因應各異的複合切削場景,此類主軸必須在寬廣轉速範圍、大扭矩傳遞、高結構剛性、微米級幾何精度、優異熱散熱、空間角度定位精度及機電系統整合度之間取得完美協調。
- 磨床主軸極度側重微幅偏擺精度、微小運轉振動與高規格動平衡等級。
- 鏜銑床主軸對心軸大幅向外懸伸切削時的抗彎剛性與直線度有著嚴苛要求。
- 車銑複合主軸的選型,取決於複合工藝的配置需求與整機運動控制架構。
6. 各類工具機 CNC 主軸需求快速對比表
下表彙整了各類主流工具機在主軸核心職責與技術評估指標上的重點差異:
| 工具機類型 | 主軸主要機械角色 | 重點評估之規格指標 |
|---|---|---|
| CNC 車床 | 夾持並帶動工件旋轉 | 系統剛性、軸端偏擺精度、扭矩輸出、夾頭動態平衡穩定度、熱位移控制 |
| 加工中心機 | 夾持並驅動切削刀具旋轉 | 工作轉速、輸出扭矩、結構剛性、刀柄錐度介面、吸振抑制、循環冷卻配套 |
| 各類磨床 | 驅動砂輪進行高精度磨削 | 超精密迴轉精度、極低運轉振動、超高階動態平衡(G0.4)、恆溫熱穩定性 |
| 鏜銑床 | 支援大型銑削與長行程伸長鏜孔 | 懸伸結構抗彎剛性、伸長直線度、低速大扭矩、重切削抑振、旋轉同軸度 |
| 車銑複合機 | 支援車削與多軸動力銑削之複合加工 | 寬幅轉速覆蓋、扭矩剛性平衡、幾何定位精度、熱動態行為、多軸整合相容性 |
不存在一套能夠完美適用於所有工具機的「通用萬能主軸」。最合適的主軸配置,必然是各項物理性能特徵能精準匹配主軸機械角色與工具機真實切削條件的專屬規格。
7. 與普森精密探討主軸規格前應準備哪些工況資料?
當您與普森精密的工程團隊洽談主軸選型時,詳盡明確的切削工況資訊能協助我們迅速掌握設備的真實性能需求。
普森精密具備豐富的精密主軸產品矩陣與客製化解決方案。根據不同產品類別與切削目標,技術參數、安裝外觀尺寸、內部功能機制乃至傳動架構皆能提供彈性客製化支援,以高度相容於您的新機開發需求。
工具機型態與主軸預設機能
明確定義主軸的核心切削型態:
- CNC 車削加工
- 面銑與型腔銑削
- 高速微孔鑽削
- 微米級剛性攻牙
- 高精密成型磨削
- 深孔鏜孔與重型端銑
- 車銑多工複合切削
工件特性與切削條件參數
- 工件材料種類(如鋁合金、淬硬鋼、鑄鐵、鈦合金或複合材料)
- 刀具夾持型式或工件夾頭配置
- 切削速度、每刃進給量與切削深度
- 預估連續切削抗力負載
- 產線生產作業節拍與連續稼動時數
目標性能輸出規格
- 目標工作轉速與調速範圍
- 連續額定與峰值扭矩/功率需求
- 幾何精度公差與軸端偏擺目標值
- 結構剛性與切削排屑斷面要求
- 刀把規格介面標準(BT / CAT / HSK 等)
安裝介面與熱管理配套規範
- 主軸安裝外徑與法蘭結構尺寸
- 機台頭座內部可用機構空間
- 刀具或工件夾持系統對接形式
- 自動換刀(ATC)行程與拉刀機構標準
- 散熱冷卻介質形式(風冷、油冷或循環水冷)
- 軸承潤滑形式(油脂潤滑或精密油氣潤滑)
- 連續作業下的環境溫濕度條件
探討主軸配置不必受限於既有的標準品型號框架。從工具機型式、切削任務與實際切削負載出發,能為探討普森精密現有主軸型號或啟動客製化開發專案奠定最精準的技術基石。
8. FAQ:CNC 工具機主軸規格常見問題
CNC 車床主軸與加工中心機主軸有何不同?
兩者本質截然不同。CNC 車床主軸主要負責夾持並帶動工件高速旋轉,而加工中心機主軸則主要夾持並驅動切削刀具高速旋轉。
由於機械機能不同,兩者在工件夾緊方式、刀具介面、轉速區間、切削扭矩、結構剛性、旋轉幾何精度以及機台整合形式上的要求皆有顯著差異。
同一套 CNC 主軸可以用於不同的工具機型嗎?
並不能直接通用。
主軸必須與機台結構、驅動傳動模式、工作轉速、切削負載、刀柄介面、精度標準、軸承配置、潤滑方式、冷卻系統及實際工況精準匹配。
部分主軸規格可針對特殊工況客製化開發,但相容性必須依機台實際需求進行嚴格評估。
評估 CNC 主軸時,轉速與扭矩何者更重要?
兩者並無絕對的優劣之分。
高速加工更著重於轉速上限、動態平衡、軸承等級、微量潤滑與溫升熱管理;重切削工況則需要更充沛的低速扭矩、抗過載能力與強大結構剛性。
最佳配置完全取決於工具機類型與實際切削製程。
為什麼剛性與熱穩定性對工具機主軸如此重要?
高結構剛性協助主軸在切削抗力下抵抗彈性變形,確保穩健切削並抑制振動。
優異的熱穩定性則能有效減少因軸承摩擦與馬達溫升引發的熱變形,確保長時間加工下的幾何尺寸一致性。
與普森精密討論主軸選型時,建議準備哪些工況資訊?
建議盡可能準備以下切削工況資訊:
- 工具機類型
- 主軸核心機能
- 具體切削工序
- 加工工件材料
- 切削參數條件
- 工作轉速範圍
- 扭矩與輸出功率需求
- 幾何精度與軸端偏擺公差
- 刀具或夾具介面規範
- 機台安裝外觀尺寸
- 散熱冷卻與軸承潤滑需求
- 日常稼動生產週期
這些資訊能協助普森精密的工程團隊深入評估您的真實應用,進而提供最精準的主軸選型建議或專屬客製化方案。
正在尋找精準匹配您工具機規格的高階 CNC 主軸?
在普森精密主軸工業股份有限公司(POSA MACHINERY CO., LTD.),我們專精於為 CNC 車床、加工中心機、各類磨床、鏜銑床以及車銑複合中心打造頂級主軸產品與專屬工程解決方案。
若您目前正在開發新型工具機或評估主軸規格,歡迎提供您的機台型式、切削條件、轉速區間、精度公差、安裝介面與熱管理需求,普森精密專業工程團隊將竭誠為您規劃最契合的主軸型號或專屬客製化技術配置。
立即聯絡普森精密