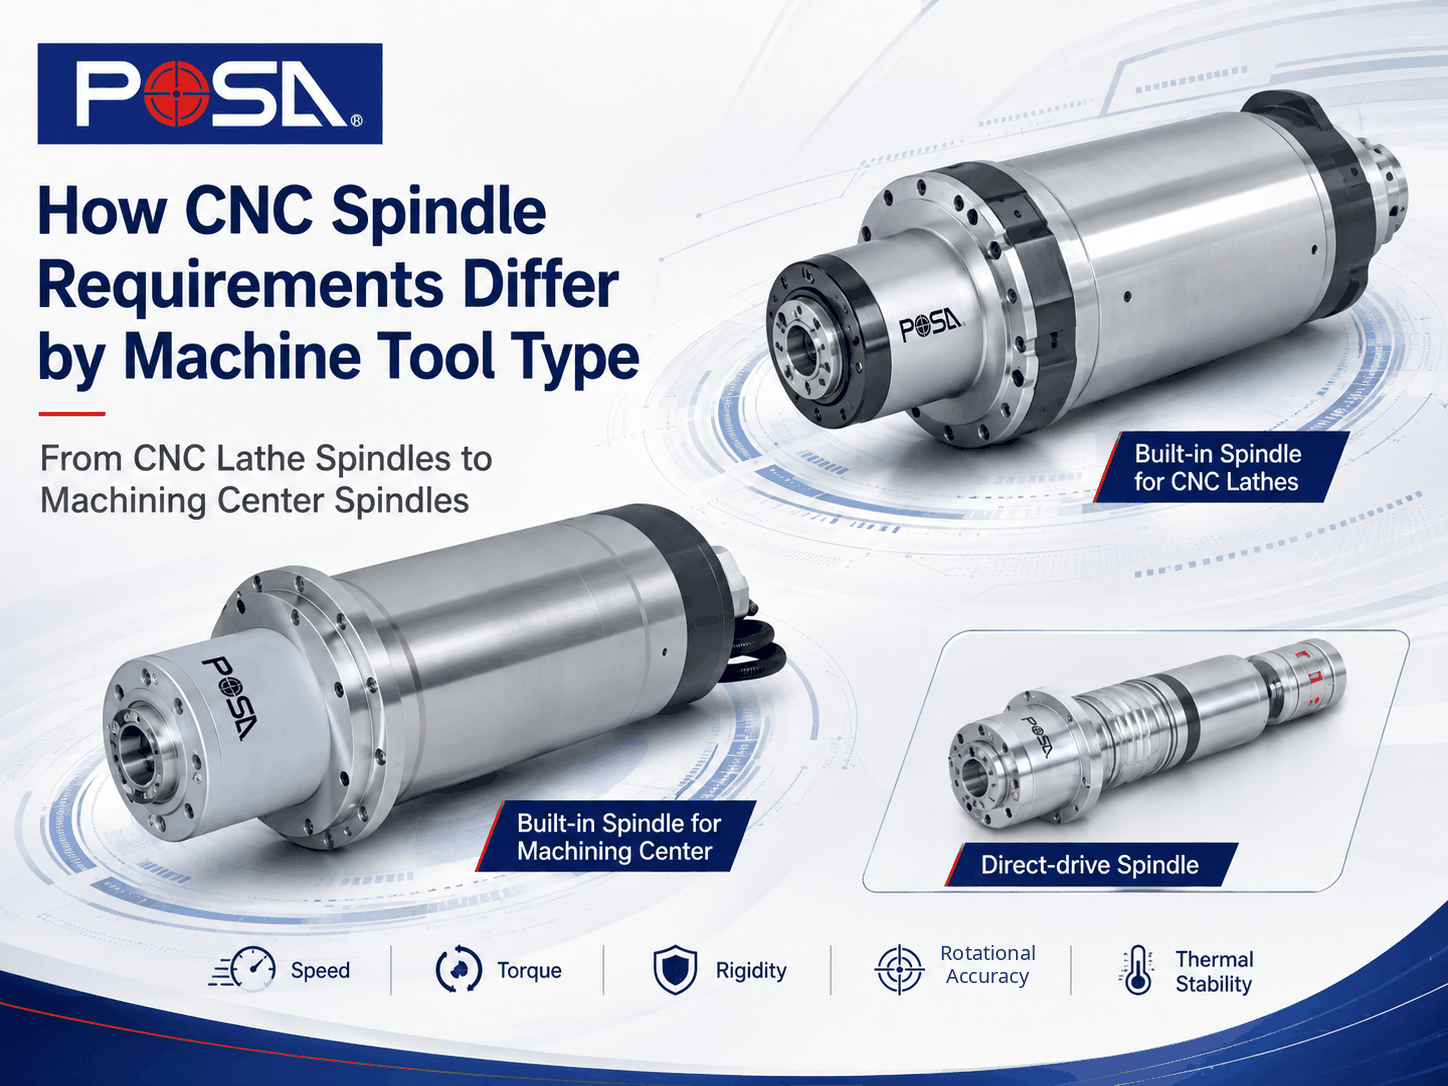
Chez POSA MACHINERY CO., LTD. , nous développons et fabriquons des broches de précision pour diverses applications de machines-outils, notamment les tours CNC, les centres d'usinage, les rectifieuses, les aléseuses-fraiseuses et les centres de tournage-fraisage. Une broche CNC ne doit pas être évaluée uniquement en fonction de sa vitesse de rotation maximale ou de la puissance de son moteur. Sa configuration doit être adaptée à sa fonction mécanique, à la charge d'usinage, aux exigences de précision, à sa plage de fonctionnement, aux conditions thermiques et à son interface avec la machine.
1. Pourquoi les exigences relatives aux broches CNC diffèrent-elles selon le type de machine-outil ?
La raison principale est qu'une broche remplit une fonction mécanique différente selon la machine-outil.
Sur un tour à commande numérique (CNC), la broche tourne et supporte la pièce à usiner tandis que l'outil de coupe se déplace le long des axes programmés de la machine. Sur un centre d'usinage, la broche maintient et fait tourner l'outil de coupe pour des opérations telles que le fraisage, le perçage et le taraudage.
Les rectifieuses accordent une importance accrue à la stabilité de la rotation de la meule et à la maîtrise des vibrations. Les aléseuses et les fraiseuses peuvent également exiger que la broche conserve sa rigidité et sa précision, même lorsqu'un arbre d'alésage extensible fonctionne à une distance importante de la structure de la machine.
Ces différences impliquent que les mêmes priorités de broche ne peuvent être appliquées à toutes les machines-outils. Une application peut privilégier la vitesse de rotation, tandis qu'une autre peut exiger une attention particulière à la rigidité, au couple, à la précision de rotation, au comportement vibratoire ou à la stabilité thermique.
- La fonction de la machine-outil détermine le rôle mécanique principal de la broche.
- Les broches des tours CNC et les broches des centres d'usinage effectuent des tâches mécaniques différentes.
- L'adéquation d'une broche ne doit pas être jugée en fonction du régime maximal, de la puissance ou d'une seule spécification isolée.
- La vitesse, le couple, la rigidité, la précision, les vibrations et le comportement thermique doivent être évalués en fonction de l'application.
2. Quelles sont les exigences relatives aux broches CNC qui varient le plus selon le type de machine-outil ?
Bien que les broches des machines de précision partagent de nombreuses considérations d'ingénierie communes, l'équilibre requis entre les caractéristiques individuelles varie en fonction de la machine et du processus d'usinage.
vitesse de broche
Une vitesse de rotation élevée peut être importante pour les outils de coupe de petit diamètre, le fraisage à grande vitesse, le perçage, la finition et certains procédés de rectification.
D'autres applications peuvent fonctionner à des vitesses inférieures, mais exiger une capacité de coupe plus importante sous charge. C'est pourquoi le régime maximal ne suffit pas à déterminer si une broche est adaptée à une machine.
Couple et puissance
Le couple et la puissance influencent les performances de la broche à mesure que la résistance à la coupe augmente.
Les opérations de coupe importantes, les outils de grande taille, les matériaux difficiles à usiner et certaines opérations de tournage ou d'alésage peuvent nécessiter un équilibre vitesse/couple différent de celui des opérations de finition à grande vitesse.
Rigidité
La rigidité influe sur la résistance de la structure de la broche à la déformation sous les charges d'usinage. Une rigidité adéquate garantit une coupe stable, la maîtrise des vibrations, une bonne qualité de surface et une régularité dimensionnelle optimale.
Précision de rotation et vibrations
Le faux-rond, l'équilibrage dynamique, la configuration des roulements, la précision d'assemblage et les vibrations influencent tous le comportement de rotation de la broche.
Leur importance relative varie selon le procédé, mais elles deviennent particulièrement importantes dans les applications de tournage de précision, de rectification et d'usinage de haute précision.
Stabilité thermique
Le frottement des roulements et le fonctionnement du moteur génèrent de la chaleur lors du fonctionnement de la broche. Des charges d'usinage plus élevées et des cycles de fonctionnement prolongés peuvent encore augmenter la température de la broche.
La gestion thermique doit donc être évaluée conjointement avec la structure de la broche, la configuration des roulements, la lubrification, le refroidissement, la vitesse et les conditions de fonctionnement réelles.
Interface outil ou pièce
La broche d'un tour à commande numérique doit s'intégrer au système de bridage de la machine. La broche d'un centre d'usinage doit supporter l'interface outil-coupe requise et, lorsque le changement d'outil automatique est nécessaire, s'intégrer correctement au mécanisme de serrage et de changement d'outil de la machine.
- La vitesse et le couple doivent être équilibrés en fonction du processus d'usinage.
- La rigidité et le contrôle des vibrations influent directement sur la stabilité d'usinage.
- La gestion thermique doit être évaluée conjointement avec les roulements, la lubrification et la structure de la broche.
- Les interfaces outil/pièce font partie intégrante des spécifications de la broche, ce n'est pas une simple réflexion après coup.
3. Exigences relatives à la broche d'un tour CNC : rigidité, précision de rotation et stabilité de la pièce.
Pour la broche d'un tour CNC , la pièce à usiner est l'élément rotatif.
La broche doit donc assurer une rotation stable de la pièce tout en résistant aux charges générées lors du tournage. La rigidité, la précision de rotation, le support des paliers, la configuration du bridage, la vitesse de rotation, la charge d'usinage et le comportement thermique sont autant d'éléments à prendre en compte dans le système de broche.
La gamme de broches de tours CNC de POSA comprend :
- Broche intégrée pour tours CNC
- Accessoires pour broches de tours CNC : poupée fixe et poupée mobile pour machines de tournage CNC
- Broche à entraînement par courroie pour tours CNC
Pour la gamme de broches de tours CNC décrite sur la page produit officielle de POSA, le faux-rond du nez est contrôlé à 0,005 mm près.
POSA propose également des dimensions et des spécifications personnalisables pour la poupée fixe et la poupée mobile, en fonction des exigences de l'application. Certaines fonctions de broche à entraînement par courroie peuvent également être personnalisées selon les besoins de la machine.
Ces exemples démontrent pourquoi les spécifications des broches de tours CNC doivent aller au-delà de la simple vitesse de rotation. La structure de la broche, le système de fixation de la pièce, la conception des roulements, la rigidité, les objectifs de précision et les conditions de coupe réelles contribuent tous à la stabilité de la rotation de la pièce.
- Rigidité : Assure une rotation stable sous charges d'usinage.
- Précision de rotation : contribue à maintenir des résultats d'usinage constants.
- Stabilité de la pièce : Assure une rotation stable du système de maintien de la pièce.
- Couple et puissance : doivent correspondre aux conditions de coupe réelles.
- Stabilité thermique : contribue à réduire l'influence des variations de température lors d'un fonctionnement prolongé.
4. Exigences relatives à la broche du centre d'usinage : vitesse, stabilité de l'outil et refroidissement
La broche d'un centre d'usinage remplit un rôle différent car elle fait tourner l'outil de coupe plutôt que la pièce à usiner.
Selon la configuration de la machine, la broche peut prendre en charge le fraisage, le perçage, le taraudage et d'autres opérations d'usinage. La vitesse, le couple, la rigidité, la précision de rotation, les vibrations, l'interface outil-outil, la lubrification et la gestion thermique doivent donc être optimisés en fonction de l'application prévue.
La gamme de broches pour centres d'usinage de POSA comprend :
- Broche intégrée pour centre d'usinage
- Broche centrale de taraudage
- Broche à entraînement direct
- Broche à entraînement par courroie
- Broche à engrenages de type boîte
Ces configurations répondent à des exigences différentes en matière de machines et d'usinage, plutôt que de représenter une simple hiérarchie de performances.
L'usinage à grande vitesse peut mettre davantage l'accent sur la vitesse de rotation, l'équilibrage, la lubrification et la stabilité thermique, tandis que des conditions de coupe plus exigeantes peuvent nécessiter une plus grande attention au couple et à la rigidité structurelle.
La gestion thermique varie également en fonction de la conception de la broche et des conditions de fonctionnement. Les méthodes de refroidissement peuvent inclure le refroidissement par air, par huile ou par liquide.
La lubrification huile-air, en revanche, est principalement une méthode de lubrification contrôlée des paliers qui peut également contribuer à limiter la génération de chaleur liée au frottement.
Par conséquent, la lubrification huile-air n'est pas simplement un synonyme de système de refroidissement de broche. Le refroidissement et la lubrification doivent être évalués conjointement dans le cadre des exigences globales de fonctionnement et de gestion thermique de la broche.
Pour plusieurs configurations de broches de centres d'usinage POSA, y compris les centres de taraudage, les broches à entraînement direct, à entraînement par courroie et à engrenages de type boîte, les informations officielles sur le produit spécifient un faux-rond inférieur à 0,005 mm et un équilibrage dynamique inférieur à G1 .
- La vitesse et le couple doivent être équilibrés en fonction du processus d'usinage.
- La stabilité de la rotation de l'outil, sa rigidité et ses faibles vibrations sont des critères de performance importants.
- La compatibilité de l'interface outil et du changeur d'outils automatique (ATC) doit être confirmée lorsque le changement d'outils automatique est requis.
- Le refroidissement et la lubrification sont des exigences liées mais techniquement différentes pour la broche.
- La stabilité thermique devient de plus en plus importante lors des cycles d'usinage prolongés.
5. Quelles sont les exigences qui changent pour les broches de rectification, d'alésage et de fraisage, et de tournage-fraisage ?
Broches de rectification : contrôle de la stabilité rotationnelle et des vibrations
Les performances de rectification sont particulièrement sensibles au comportement de rotation de la broche, car le mouvement de la meule affecte directement la qualité de surface et la précision dimensionnelle.
Les principaux éléments à prendre en compte sont le faux-rond, les vibrations, l'équilibre dynamique, les performances des roulements, la rigidité et la stabilité thermique.
La gamme de broches pour meuleuses de POSA comprend :
- Broche de meulage intégrée
- Broche de rectification de surface
- Broche de rectifieuse interne
- Broches de meulage d'outils
Pour les broches de rectification de surface, les broches de rectification interne et les broches d'affûtage d'outils répertoriées sur le site Web officiel de POSA, le faux-rond est spécifié à 0,005 mm près, avec un équilibrage dynamique inférieur à G0,4 .
Broches d'alésage et de fraisage : rigidité lors de l'extension de la broche
Une broche d'alésage extensible pose un défi structurel différent, car la broche doit rester stable lorsque l'arbre d'alésage s'étend.
Le diamètre de la broche, la longueur d'extension, la rigidité, la rectitude, le comportement vibratoire et la précision de rotation doivent donc être considérés ensemble.
Pour une configuration de broche POSA pour aléseuse et fraiseuse avec un diamètre de broche de 130 mm , les informations officielles sur le produit indiquent :
- course télescopique de 700 mm
- rectitude de 0,01 mm en extension maximale
- Faux-rond de la broche inférieur à 0,02 mm
Ces spécifications s'appliquent à la configuration de référence et illustrent les exigences structurelles qui peuvent s'avérer importantes pour les opérations d'alésage et de fraisage de grande longueur. Elles ne s'appliquent pas à tous les modèles de broche.
Broches de tournage-fraisage : équilibrer les multiples fonctions d’usinage
Les centres de tournage et de fraisage combinent plusieurs fonctions d'usinage au sein d'une même plateforme machine ; les exigences relatives à la broche dépendent donc fortement de l'architecture de la machine et du rôle de la broche au sein du système.
La catégorie Broches pour centres de tournage et de fraisage de POSA comprend :
- Broche à tête pivotante
- Broche intégrée à grande vitesse
Selon l'application, ces broches peuvent devoir équilibrer vitesse, couple, rigidité, précision, comportement thermique, exigences de positionnement et intégration à la machine.
- Les broches de rectification mettent davantage l'accent sur la précision de rotation, les vibrations et l'équilibre dynamique.
- Les broches d'alésage et de fraisage introduisent des exigences structurelles supplémentaires lorsque la broche s'étend.
- Les exigences relatives aux broches de tournage-fraisage dépendent de la combinaison des fonctions d'usinage et de l'architecture de la machine.
6. Exigences relatives aux broches CNC selon le type de machine-outil : comparaison rapide
Le tableau suivant résume comment les priorités des broches changent généralement en fonction de la fonction principale de la machine-outil.
| Type de machine-outil | Rôle principal du fuseau | Exigences généralement évaluées |
|---|---|---|
| Tour CNC | Fait pivoter et supporte la pièce à usiner | Rigidité, précision de rotation, couple, stabilité du maintien de la pièce, stabilité thermique |
| Centre d'usinage | Fait tourner l'outil de coupe | Vitesse, couple, rigidité, interface outil, contrôle des vibrations, refroidissement |
| Machine à broyer | Entraîne la meule | Précision de rotation, faibles vibrations, équilibrage dynamique, stabilité thermique |
| Aléseuse et fraiseuse | Permet le perçage et le fraisage, y compris les opérations de broche étendues. | Rigidité, stabilité en extension, couple, contrôle des vibrations, précision de rotation |
| Centre de tournage et de fraisage | Prend en charge les fonctions d'usinage combinées | Vitesse, couple, rigidité, précision, comportement thermique, intégration du système |
Il n'existe pas de spécification de broche CNC unique optimale pour toutes les machines-outils. La configuration de broche appropriée est celle dont les caractéristiques de performance correspondent au rôle mécanique de la broche et aux conditions réelles de fonctionnement de la machine.
7. Quelles informations d'application devez-vous préparer lorsque vous discutez d'une broche CNC avec POSA ?
Lors de nos échanges avec POSA concernant les besoins en broches, des informations d'application clairement définies nous aident à comprendre les exigences réelles de la machine.
POSA propose des broches de précision et des solutions de broches pour différentes applications de machines-outils. Selon la catégorie de produit et les exigences d'application, les spécifications, les dimensions, les fonctions et les configurations de broches peuvent être personnalisées pour répondre aux besoins de la machine.
Type de machine-outil et fonction de broche
Commencez par définir comment la broche sera utilisée :
- Tournage CNC
- fraisage
- Forage
- Tapotement
- Affûtage
- Alésage et fraisage
- Tournage et fraisage combinés
Conditions de la pièce et d'usinage
- matériau de la pièce
- Dispositif de maintien d'outil ou de pièce
- conditions de coupe
- Charge d'usinage prévue
- cycle de production
Performances requises
- Plage de vitesses de fonctionnement
- Besoins en couple et en puissance
- Cibles de précision et de course
- exigences de rigidité
- Exigences d'interface
Exigences d'installation et thermiques
- Dimensions d'installation
- Espace machine disponible
- interface outil ou dispositif de maintien
- exigences de changement d'outillage
- méthode de refroidissement
- Méthode de lubrification
- conditions de fonctionnement continu
Une discussion sur les broches ne doit pas nécessairement commencer par un modèle de broche présupposé. Partir du type de machine-outil, de la fonction de la broche et des conditions d'usinage réelles permet d'établir une base plus claire pour aborder les configurations de broches POSA disponibles et les options de personnalisation applicables.
8. FAQ : Exigences relatives aux broches CNC
La broche d'un tour CNC est-elle différente de la broche d'un centre d'usinage ?
Oui. La broche d'un tour CNC sert principalement à faire tourner et à supporter la pièce à usiner , tandis que la broche d'un centre d'usinage sert principalement à faire tourner l'outil de coupe .
Du fait de leurs rôles mécaniques différents, l'importance relative du maintien de la pièce, de l'interface outil-machine, de la vitesse, du couple, de la rigidité, de la précision de rotation et de l'intégration machine change également.
Une même broche CNC peut-elle être utilisée pour différentes machines-outils ?
Pas automatiquement.
Une broche doit être adaptée à la structure de la machine, au système d'entraînement, à la vitesse de fonctionnement, à la charge d'usinage, à l'interface, aux exigences de précision, à la configuration des roulements, à la lubrification, au refroidissement et aux conditions de fonctionnement réelles.
Certaines configurations de broche peuvent être personnalisées pour différentes applications, mais la compatibilité doit être évaluée en fonction des exigences de la machine.
Dans une broche CNC, qu'est-ce qui est le plus important : la vitesse ou le couple ?
Aucun des deux n'est universellement plus important.
L'usinage à grande vitesse peut mettre davantage l'accent sur la vitesse de rotation, l'équilibrage, les roulements, la lubrification et la maîtrise thermique. Les opérations de coupe importantes peuvent nécessiter un couple, une capacité de charge et une rigidité structurelle plus élevés.
L'équilibre correct dépend de la machine-outil et du processus d'usinage.
Pourquoi la rigidité et la stabilité thermique sont-elles importantes dans les broches de machines ?
La rigidité permet à une broche de résister à la déformation sous les charges d'usinage et assure une coupe stable.
La stabilité thermique contribue à réduire l'influence des variations de température et de la dilatation thermique sur la position de la broche et la régularité d'usinage.
Quelles informations dois-je fournir lorsque je discute des besoins en broches avec POSA ?
Nous vous recommandons de fournir autant d'informations que possible parmi les suivantes :
- Type de machine-outil
- Fonction de broche
- Processus d'usinage
- matériau de la pièce
- conditions de coupe
- Plage de vitesse requise
- Besoins en couple et en puissance
- Cibles de précision ou de défaut de parcours
- interface outil ou dispositif de maintien
- Dimensions d'installation
- exigences en matière de refroidissement et de lubrification
- cycle de fonctionnement
Ces informations permettent à POSA de comprendre l'application réelle avant de discuter d'une configuration de broche disponible ou personnalisée.
Vous recherchez une broche CNC adaptée aux exigences de votre machine ?
Chez POSA MACHINERY CO., LTD. , nous fournissons des broches et des solutions pour les tours CNC, les centres d'usinage, les rectifieuses, les aléseuses et fraiseuses, ainsi que les centres de tournage et de fraisage.
Si vous développez une machine-outil ou évaluez une configuration de broche, veuillez préciser le type de machine, les conditions d'usinage, la plage de fonctionnement, les exigences de précision, l'interface, les dimensions d'installation et les exigences de gestion thermique. Nous pourrons ensuite discuter des broches POSA pertinentes et des options de personnalisation disponibles.
Contactez POSA