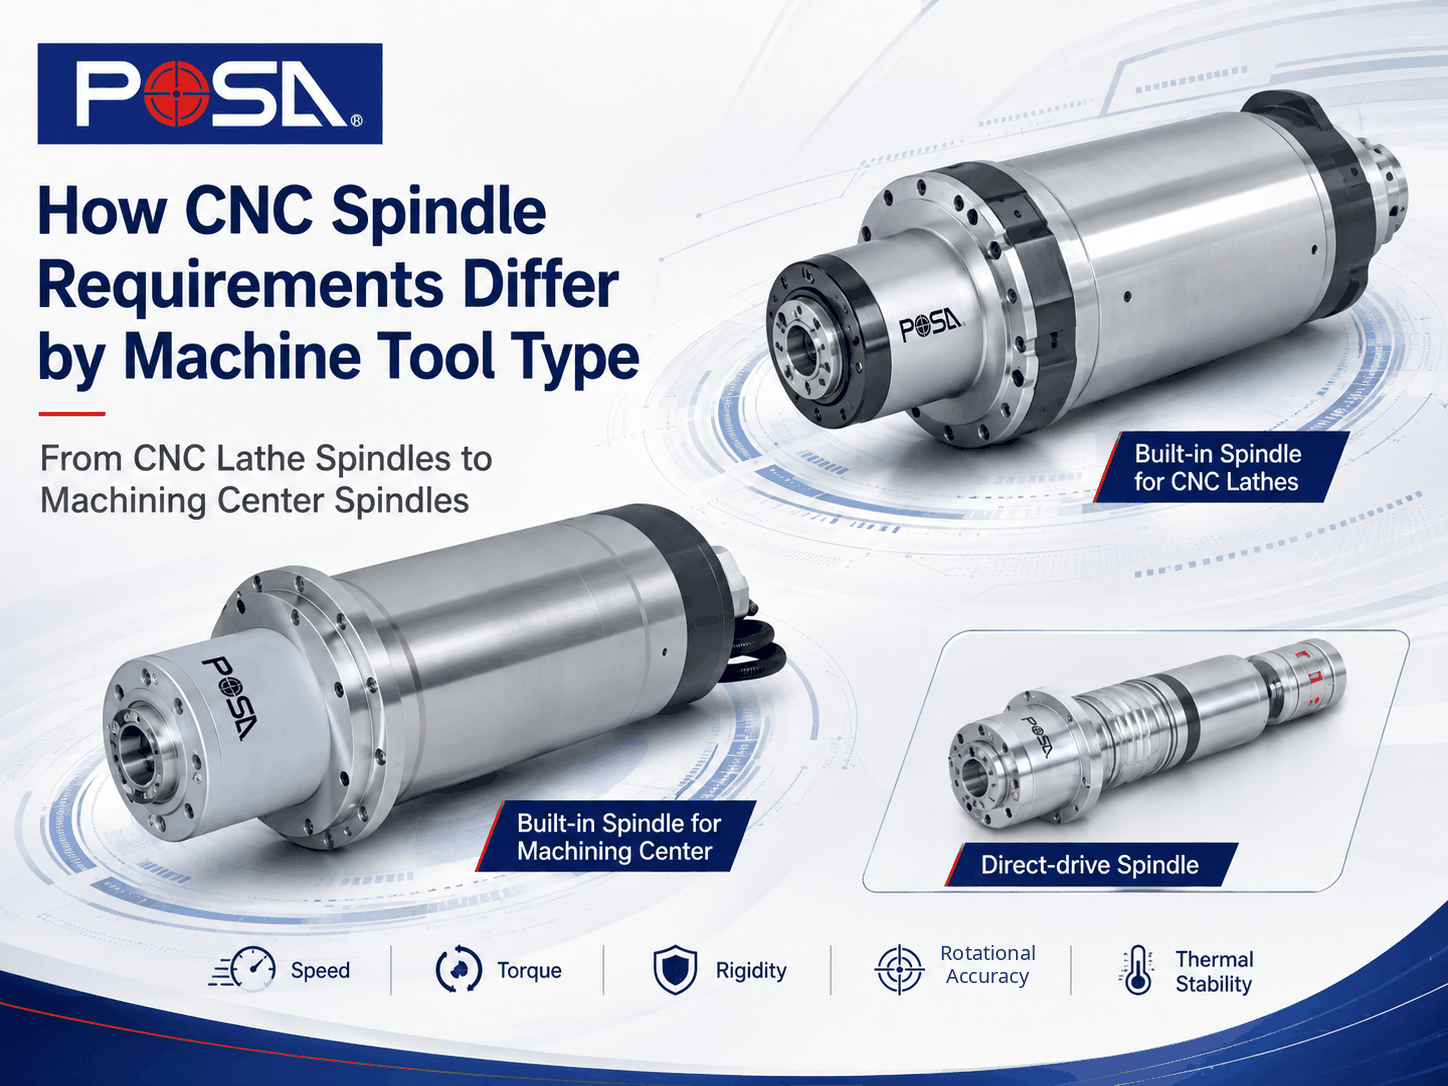
在普森精密主轴工业股份有限公司(POSA MACHINERY CO., LTD.),我们专注于研发与制造适用于多元机床应用的高精密主轴,涵盖 CNC 车床、加工中心、各类磨床、镗铣床以及车铣复合中心。评估一套 CNC 主轴,绝不能单看最高转速(RPM)或电机功率输出,其配置必须深度契合主轴的机械功能、切削抗力负载、几何公差精度标准、作业转速区间、热平衡散热条件以及机床机械接口。
1. 为什么 CNC 主轴需求会因机床类型而异?
最根本的原因在于:主轴在不同类型的机床中所执行的机械功能截然不同。
在 CNC 车床中,主轴负责夹持并带动工件高速旋转,而车削刀具则沿着程序控制的坐标轴进给切削;在加工中心中,主轴则是夹持并带动各类切削刀具高速旋转,对固定或受控进给的工件执行铣削、钻孔与攻丝等工艺。
磨床对主轴的要求着重于砂轮旋转的极致动态平稳性与微幅振动抑制;镗铣床则进一步要求主轴在伸缩镗轴远离机身结构伸出切削时,依然能维持出色的系统刚性与加工几何精度。
这些机械任务的本质差异,意味着我们无法将同一套主轴性能指标生搬硬套至所有机床上。某些加工场景极度渴求高线速度,而另一些工艺则更看重结构刚性、低速大扭矩、旋转精度、抗振阻尼能力或长效热平衡稳定性。
- 机床的加工任务本质,直接决定了主轴的核心机械角色。
- CNC 车床主轴与加工中心主轴承担着截然相反的旋转与夹持对象。
- 切勿单凭极限转速(RPM)、功率大小或单一规格参数来判定主轴的适用性。
- 转速、扭矩、刚性、跳动精度、振动控制与热效应必须依实际工艺综合评估。
2. 哪些主轴规格需求在不同机床机型间差异最大?
尽管高精度机床主轴在设计制造上共享许多共通的机械工程原理,但各项性能特征在不同机型与切削工艺中的权重配置却大相径庭。
主轴转速 (Spindle Speed)
超高旋转转速对于小刃径刀具切削、高速微细铣削、微孔钻削、精加工抛光以及特定镜面研磨工艺至关重要。
然而,许多重切削工况往往在相对较低的工作转速下运转,更侧重于负载下的抗阻力切除能力。这正是为什么单纯对比最高转速(RPM)绝不能作为主轴选型的唯一评估依据。
扭矩与功率输出 (Torque and Power)
扭矩与输出功率决定了当切削抗力陡增时主轴所能维持的动态切削表现。
重大进给切削、大直径刀具加工、难加工耐热合金,以及特定车削或深孔镗孔工序,对低速大扭矩的需求远高于一般高速精修铣削。
结构刚性 (Rigidity)
刚性代表主轴结构抵抗外部切削抗力引起弹性变形的能力。充沛的系统刚性能有效维系切削稳定性、抑制高频颤振、提升工件表面粗糙度光洁度,并确保严苛的几何尺寸公差。
旋转精度与运转振动 (Rotational Accuracy and Vibration)
主轴轴端跳动(Runout)、动态平衡等级、轴承预紧形式、整体装配公差以及运转振动,共同决定了主轴的回转动态几何特性。
虽然各类工艺皆重视精度,但在超精密车削、镜面研磨以及航空航天级高精度加工等对表面完整性要求极高的应用中,微米级的旋转精度更是无可妥协的核心。
热平衡稳定性 (Thermal Stability)
轴承滚动摩擦与驱动电机运转必然会产生热量。较大的切削抗力负载与长时间不间断的连续作业,更会加速主轴结构温升。
因此,主轴热管理机制必须与心轴几何结构、轴承排列、润滑机制、冷却流道、作业转速及产线环境进行全盘性的工程综合评估。
刀具或工件夹持接口 (Tool or Workpiece Interface)
CNC 车床主轴必须与机床的动力卡盘、筒夹或棒料送料系统精准对接;加工中心主轴则必须支持标准化锥孔接口(如 BT、CAT 或 HSK),并在具备自动换刀功能(ATC)的设备中,与打刀缸拉刀机构及换刀机构无缝协同运作。
- 转速与扭矩必须根据目标材料去除率与加工工艺取得最佳平衡。
- 结构刚性与抑振能力直接决定切削工艺的动态稳定度与刀具寿命。
- 主轴热管理需与轴承选配、润滑方式及心轴机械架构同步评估。
- 刀具或工件夹持接口属于主轴核心技术规范,切忌在设计后期才进行考量。
3. CNC 车床主轴规格需求:刚性、旋转精度与工件夹持稳定性
在 CNC 车床主轴的应用中,工件本体是进行高速旋转的物理核心。
因此,主轴必须在维持工件高速平稳旋转的同时,强固抵抗来自车刀的重轴向与径向切削抗力。结构刚性、旋转几何精度、轴承支撑跨距、夹具对接配置、工作转速、切削负载以及长时运转温升,皆必须作为车床主轴系统的综合指标。
普森精密的 CNC 车床主轴产品阵列包含:
- CNC 车床内藏式主轴 (Built-in Spindle for CNC Lathes)
- CNC 车削机专用主轴头座与尾座配件 (Headstock & Tailstock)
- CNC 车床皮带式主轴 (Belt-drive Spindle for CNC Lathes)
在普森精密官方产品技术规范中,全系列 CNC 车床主轴之端面跳动量皆严格控制在 0.005 mm 以内。
此外,普森精密亦能依据机床制造商的定制化机床规格,提供量身定制的主轴头座(Headstock)与尾座(Tailstock)尺寸;特定的皮带式主轴功能亦可针对特殊车铣复合工况进行定制化弹性配置。
这些工程实绩充分证明了为何车床主轴选型绝不仅限于比对 RPM 数值——主轴机械架构、卡爪夹持稳定度、轴承排列设计、整体刚性抗弯表现、精度指标与真实切削工况,皆是确保工件高稳定回转切削的关键基础。
- 结构刚性:提供强大抗切削应力,确保大进给车削下的平稳表现。
- 旋转精度:维持微米级轴端跳动,确保工件圆度与尺寸一致性。
- 夹持稳定性:确保卡盘与回转工件在高速旋转下的同轴平衡与安全。
- 扭矩与功率:必须完整匹配被切削材料硬度与切削排屑截面要求。
- 热稳定性:有效抑制长周期连续车削下的轴向热伸长误差。
4. 加工中心主轴规格需求:转速、刀具稳定度与热冷却
加工中心主轴的工程任务截然不同,因为它是夹持切削刀具进行高速切削旋转,而非工件本身。
依据加工机床结构的不同,主轴需支持平面铣削、曲面精铣、钻孔及刚性攻丝等多任务切削。因此,工作转速、动力扭矩、刚性支撑、动态跳动、微幅振动、刀柄锥孔接口、轴承润滑以及散热温控,皆必须因应目标工艺进行权衡取舍。
普森精密完整的加工中心主轴系列 (Spindle for Machining Center) 包含:
- 加工中心内藏式电主轴 (Built-in Spindle)
- 钻孔攻牙机专用主轴 (Tapping Center Spindle)
- 直联式传动主轴 (Direct-drive Spindle)
- 皮带式传动主轴 (Belt-drive Spindle)
- 齿轮式箱型传动主轴 (Box-Type Gear Spindle)
上述多元传动架构是为了满足各异的切削特性与机床动态需求,并非单纯的规格等级高低之分。
高速切削工况通常侧重于极限转速、高阶动态平衡、轴承微量润滑与热位移抑制;而重切削或难加工钢材加工,则必须将扭矩输出容量与结构刚性放在首位。
主轴的热管理配置亦随机械设计与切削强度而有所不同,常见方案包括风冷强制对流、循环油冷或密闭循环水冷。
相比之下,“微量油气润滑(Oil-air lubrication)”本质上是高端滚动轴承的精密微量润滑技术,其功能在于减少轴承滚动摩擦以抑制生热。
因此,油气润滑绝非主轴冷却系统的另一种代称。冷却循环与轴承润滑应作为主轴整体运转与热平衡管理中相辅相成、各司其职的两大系统,共同进行综合性评估。
针对普森精密的加工中心主轴系列(涵盖攻牙主轴、直联式、皮带式以及齿轮式主轴),原厂产品规范全面标示轴端跳动在 0.005 mm 以内,动态平衡校验标准达 G1 以下。
- 工作转速与输出扭矩应严格契合具体的材料切削工序。
- 刀具旋转稳定度、系统抗弯刚性与低运转振动是确保表面光洁度的核心。
- 在配备自动换刀(ATC)的设备中,必须精准校验刀柄锥度规范与拉刀机构接口。
- 主轴散热冷却与轴承润滑属于在工程功能上截然不同的两套独立系统。
- 长时间的连续批量加工,使主轴的热稳定性成为维持尺寸一致性的关键。
5. 磨床、镗铣床与车铣复合机主轴的特殊工况需求
各类磨床主轴:旋转几何精度与极限动态平衡
磨削加工对主轴旋转动态行为极度敏感,因为砂轮表面的任何微幅抖动都会直接反映在工件上,劣化表面粗糙度与尺寸精度。
挑选磨床主轴的核心评估指标包含极微小轴端跳动、微幅化运转振动、超高阶动态平衡校验等级、精密轴承抗磨损性以及优异的热平衡稳定性。
普森精密完整的磨床主轴系列 (Spindle for Grinders) 涵盖:
- 内藏式磨床电主轴 (Built-in Grinder Spindle)
- 平面磨床主轴 (Surface Grinding Spindle)
- 内圆磨床主轴 (Internal Grinder Spindle)
- 工具研磨专用主轴 (Tool Cutter Grinder Spindles)
在普森官方技术规范中,平面磨床、内圆磨床与工具研磨主轴之轴端跳动均标定在 0.005 mm 以内,动态平衡等级更高达 G0.4 以下之极精密标准。
镗铣床主轴:伸缩伸出行程下的抗弯刚性支撑
具备伸缩行程的镗削主轴面临着截然不同的结构力学考验——当镗轴(W 轴)向外伸出切削时,悬伸结构容易因切削抗力产生弯曲变形。
因此,镗轴直径、伸缩伸出行程、抗弯刚性、伸出直线度、动态共振抑制以及旋转精度,必须全面纳入结构力学计算。
以普森精密心轴外径为 Ø130 mm 的镗铣床主轴系列规格为例,官方产品技术数据标定如下:
- W 轴伸缩伸出行程达 700 mm
- 伸出至极限 700 mm 时,心轴直线度维持在 0.01 mm 以内
- 主轴旋转跳动量严格控制于 0.02 mm 以内
上述数据专门展现了此特定型号在深孔大悬伸镗铣加工时的结构刚性水平,清楚说明了长行程镗铣机床所需的力学标准,切勿将其直接通用至所有主轴型号。
车铣复合主轴:兼融多元加工形态的系统集成
车铣复合加工机在单一机床平台中集成了工件旋转车削、多轴动力刀具铣削与空间角度定位等多重工艺,其主轴规格极度依赖机床整体运动架构与主轴在系统中扮演的角色。
普森精密的车铣复合主轴系列 (Spindle for Turning and Milling Centers) 涵盖:
- 摆动式铣头主轴 (Swivel Head Spindle)
- 超高速内藏式电主轴 (High Speed Built-in Spindle)
因应各异的复合切削场景,此类主轴必须在宽广转速范围、大扭矩传递、高结构刚性、微米级几何精度、优异热散热、空间角度定位精度及机电系统集成度之间取得完美协调。
- 磨床主轴极度侧重微幅跳动精度、微小运转振动与高规格动平衡等级。
- 镗铣床主轴对心轴大幅向外悬伸切削时的抗弯刚性与直线度有着严苛要求。
- 车铣复合主轴的选型,取决于复合工艺的配置需求与整机运动控制架构。
6. 各类机床 CNC 主轴需求快速对比表
下表汇总了各类主流机床在主轴核心职责与技术评估指标上的重点差异:
| 机床类型 | 主轴主要机械角色 | 重点评估之规格指标 |
|---|---|---|
| CNC 车床 | 夹持并带动工件旋转 | 系统刚性、端面跳动精度、扭矩输出、卡盘动态平衡稳定性、热位移控制 |
| 加工中心 | 夹持并驱动切削刀具旋转 | 工作转速、输出扭矩、结构刚性、刀柄锥孔接口、吸振抑制、循环冷却配套 |
| 各类磨床 | 驱动砂轮进行高精度磨削 | 超精密回转精度、极低运转振动、超高阶动态平衡(G0.4)、恒温热稳定性 |
| 镗铣床 | 支持大型铣削与长行程伸出镗孔 | 悬伸结构抗弯刚性、伸出直线度、低速大扭矩、重切削抑振、旋转同轴度 |
| 车铣复合机 | 支持车削与多轴动力铣削之复合加工 | 宽幅转速覆盖、扭矩刚性平衡、几何定位精度、热动态行为、多轴集成兼容性 |
不存在一套能够完美适用于所有机床的“通用万能主轴”。最合适的主轴配置,必然是各项物理性能特征能精准匹配主轴机械角色与机床真实切削条件的专属规格。
7. 与普森精密探讨主轴规格前应准备哪些工况资料?
当您与普森精密的工程团队洽谈主轴选型时,详尽明确的切削工况信息能协助我们迅速掌握设备的真实性能需求。
普森精密具备丰富的精密主轴产品矩阵与定制化解决方案。根据不同产品类别与切削目标,技术参数、安装外观尺寸、内部功能机制乃至传动架构皆能提供弹性定制化支持,以高度兼容于您的新机开发需求。
机床形态与主轴预设功能
明确定义主轴的核心切削类型:
- CNC 车削加工
- 面铣与型腔铣削
- 高速微孔钻削
- 微米级刚性攻丝
- 高精密成型磨削
- 深孔镗孔与重型端面铣削
- 车铣多任务复合切削
工件特性与切削条件参数
- 工件材料种类(如铝合金、淬硬钢、铸铁、钛合金或复合材料)
- 刀具夹持形式或工件卡盘配置
- 切削速度、每齿进给量与切削深度
- 预估连续切削抗力负载
- 产线生产作业节拍与连续开动工时
目标性能输出规格
- 目标工作转速与调速范围
- 连续额定与峰值扭矩/功率需求
- 几何精度公差与轴端跳动目标值
- 结构刚性与切削排屑截面要求
- 刀柄规格接口标准(BT / CAT / HSK 等)
安装接口与热管理配套规范
- 主轴安装外径与法兰结构尺寸
- 机床主轴箱内部可用机构空间
- 刀具或工件夹持系统对接形式
- 自动换刀(ATC)行程与拉刀机构标准
- 散热冷却介质形式(风冷、油冷或循环水冷)
- 轴承润滑形式(油脂润滑或精密油气润滑)
- 连续作业下的环境温湿度条件
探讨主轴配置不必受限于既有的标准品型号框架。从机床类型、切削任务与实际切削负载出发,能为探讨普森精密现有主轴型号或启动定制化开发项目奠定最精准的技术基石。
8. FAQ:CNC 机床主轴规格常见问题
CNC 车床主轴与加工中心主轴有何不同?
两者本质截然不同。CNC 车床主轴主要负责夹持并带动工件高速旋转,而加工中心主轴则主要夹持并驱动切削刀具高速旋转。
由于机械功能不同,两者在工件夹紧方式、刀具接口、转速区间、切削扭矩、结构刚性、旋转几何精度以及机床集成形式上的要求皆有显著差异。
同一套 CNC 主轴可以用于不同的机床机型吗?
并不能直接通用。
主轴必须与机床结构、驱动传动模式、工作转速、切削负载、刀柄接口、精度标准、轴承配置、润滑方式、冷却系统及实际工况精准匹配。
部分主轴规格可针对特殊工况定制开发,但兼容性必须依机床实际需求进行严格评估。
评估 CNC 主轴时,转速与扭矩何者更重要?
两者并无绝对的优劣之分。
高速加工更着重于转速上限、动态平衡、轴承等级、微量润滑与温升热管理;重切削工况则需要更充沛的低速扭矩、抗过载能力与强大结构刚性。
最佳配置完全取决于机床类型与实际切削工艺。
为什么刚性与热稳定性对机床主轴如此重要?
高结构刚性协助主轴在切削抗力下抵抗弹性变形,确保稳健切削并抑制振动。
优异的热稳定性则能有效减少因轴承摩擦与电机温升引发的热变形,确保长时间加工下的几何尺寸一致性。
与普森精密讨论主轴选型时,建议准备哪些工况资料?
建议尽可能准备以下切削工况信息:
- 机床类型
- 主轴核心功能
- 具体切削工序
- 加工工件材料
- 切削参数条件
- 工作转速范围
- 扭矩与输出功率需求
- 几何精度与轴端跳动公差
- 刀具或夹具接口规范
- 机床安装外观尺寸
- 散热冷却与轴承润滑需求
- 日常开动生产周期
这些信息能协助普森精密的工程团队深入评估您的真实应用,进而提供最精准的主轴选型建议或专属定制方案。
正在寻找精准匹配您机床规格的高端 CNC 主轴?
在普森精密主轴工业股份有限公司(POSA MACHINERY CO., LTD.),我们专精于为 CNC 车床、加工中心、各类磨床、镗铣床以及车铣复合中心打造顶级主轴产品与专属工程解决方案。
若您目前正在开发新型机床或评估主轴规格,欢迎提供您的机床型式、切削条件、转速区间、精度公差、安装接口与热管理需求,普森精密专业工程团队将竭诚为您规划最契合的主轴型号或专属定制技术配置。
立即联系普森精密