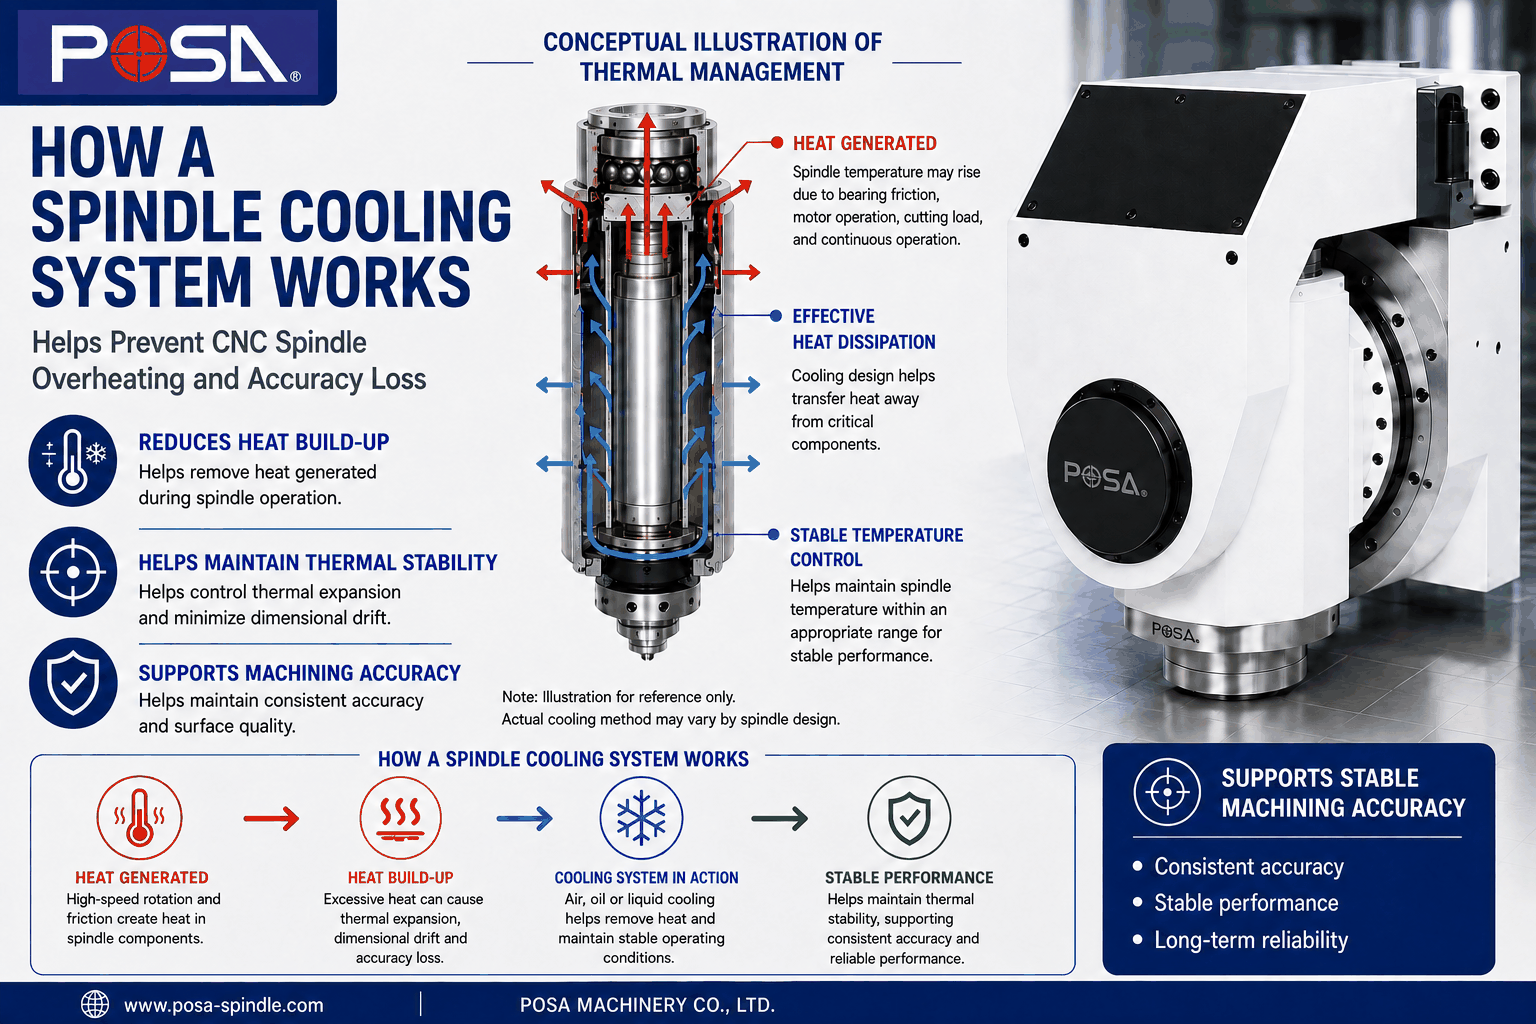
主軸過熱會將原本穩定的切削製程轉變為尺寸漂移、振動加劇與加工表面光潔度不均。本指南深入解析主軸冷卻、潤滑機制與熱管理如何協同運作——以及工具機廠在評估主軸規格時應定義的關鍵熱平衡要素。
在 CNC 機械加工中,主軸運轉時產生一定程度的溫升屬於正常的物理現象。工程設計的真正挑戰並非徹底消除熱量,而是使主軸溫度維持在足夠穩定的區間內,藉此抑制熱膨脹對幾何切削精度的負面影響。
在普森精密主軸工業股份有限公司(POSA MACHINERY CO., LTD.),我們專注於設計與製造適用於 CNC 車床、加工中心機、各類磨床、鏜銑床以及車銑複合中心的工具機主軸。在主軸工程學中,冷卻需求必須與主軸心軸結構、軸承配置、潤滑機制、工作轉速及實際切削條件進行全盤整合考量。
對於工具機製造廠而言,深入理解主軸熱量的生成來源以及熱穩定性如何影響切削加工,能為定義最適的主軸配置提供更清晰的技術依據。
1. 為什麼 CNC 主軸運轉時會產生熱量?
當 CNC 主軸內部的精密軸承、驅動馬達與旋轉元件在速度與負載條件下運轉時,必然會自然產生熱量。核心關鍵在於後續的運轉溫度能否收斂並維持在穩定的作業區間內。
兩大重要內部熱源來自軸承摩擦損耗,以及在內藏式馬達主軸架構下的馬達電磁損耗。切削加工負載會進一步提高熱負荷,而長時間的連續切削週期則使溫升在結構內逐步累積發展。
因此,在工程分析上必須嚴格區分「熱量產生 (Heat Generation)」與「熱量累積 (Heat Accumulation)」。散熱導流不足本身並非熱量的初始源頭,但它會使主軸極難達到穩定的作業溫度平衡。
| 生熱影響要素 | 對主軸結構的熱效應表現 |
|---|---|
| 軸承摩擦熱 | 軸承滾動體與滾道在高轉速與預壓切削負載下運轉生熱。 |
| 內藏式馬達運轉 | 定轉子電磁損耗直接在主軸結構內部核心導入額外熱源。 |
| 切削進給負載 | 大切削抗力會顯著加劇主軸承受之載重,進而拉高運轉溫升。 |
| 長週期連續作業 | 使溫度在長切削行程中持續向上累積,考驗系統散熱極限。 |
| 散熱導流不足 | 熱量無法及時導出,導致主軸難以維持恆定的作業溫度。 |
- 主軸在高速切削運轉時產生一定幅度的溫升屬於正常的物理現象。
- 軸承摩擦阻抗與馬達電磁熱損耗是內部兩大最核心的生熱來源。
- 切削進給負載強度與連續稼動時數,直接決定了整體的熱負荷需求。
- 熱管理的核心宗旨是維繫「熱穩定平衡」,而非單純壓低主軸溫度。
2. CNC 主軸過熱如何影響機械加工精度?
過度或劇烈波動的主軸溫升會引發金屬熱膨脹(熱變形),進而改變心軸的空間幾何位置,最終導致工件出現嚴重的尺寸偏差。
隨著主軸內部溫度攀升,金屬構件必然產生熱延伸。若此種熱變位過大或缺乏規律穩定性,將嚴重打破主軸中心線、刀具刀尖點與工件切削接觸點之間的相對幾何關係。
主軸過熱引發的潛在不良影響包含:
- 工件尺寸公差漂移(軸向伸長與徑向跑位)
- 主軸軸端動態偏擺(Runout)超差劣化
- 切削運轉振動與高頻顫振加劇
- 工件表面粗糙度不均與光潔度劣化
- 刀具刀尖切削座標偏離原設定基準點
- 大批量、長週期加工下的尺寸一致性嚴重下降
單靠冷卻系統並不能獨立保證最終的加工精度,因為機台結構剛性、切削條件、刀具幾何磨損及軸承配置等多重變數皆會左右最終成果。然而,維持恆定的主軸溫度,能有效減少熱效應這個關鍵的尺寸變異來源。
- 失控或劇烈起伏的溫度變化是引發主軸熱變形的最核心推手。
- 金屬構件的熱延伸會直接破壞工件尺寸一致性與切削表面品質。
- 長週期的連續生產,對主軸的熱平衡穩定度有著極高要求。
- 冷卻系統扮演著「消除溫升幾何變異」的後盾,而非獨立決定加工精度的唯一要素。
3. 什麼是主軸冷卻系統?它的核心功能為何?
主軸冷卻系統的核心使命是抑制熱量在主軸內部持續累積,並維繫一個受控且恆定的主軸運轉作業溫度。其工程目的並非徹底消除所有運轉熱量的產生。
因應不同主軸結構與切削工況,業界常見的熱控技術包含:
- 風冷散熱(Air cooling,藉由強制氣流進行熱對流)
- 循環油冷(Oil cooling,具備優異的換熱係數與溫控精度)
- 循環液冷(Liquid cooling,搭配防鏽水箱進行高效率散熱)
合適冷卻方式的選定,取決於主軸機構、馬達傳動型態、軸承排列配置、最高工作轉速、切削抗力負載以及稼動運轉週期。
冷卻機的製冷功率絕非越大越好。真正高效的熱管理,在於使冷卻方式、換熱功率、介質流量以及溫控追隨邏輯,與主軸的實際物理設計和熱負荷特性精準匹配。
這就是為什麼冷卻系統應被視為整套精密主軸系統不可分割的一部分,而非盲目套用於所有主軸上的標準通用配件。
4. 冷卻與潤滑如何在主軸熱管理架構中協同運作?
冷卻系統的職責是將結構熱量導出並精準控溫,而潤滑系統的宗旨則是降低軸承滾動摩擦並確保軸承平穩運轉。兩者皆深遠影響主軸的熱動態表現,但在工程定義上屬於截然不同的功能系統。
以高速主軸廣泛採用的「油氣潤滑(Oil-air lubrication)」為例,它是一種精準受控的軸承微量潤滑手段,絕非主軸冷卻系統的另一種代名詞。
油氣潤滑透過壓縮空氣將微量潤滑油高效輸送至軸承滾道,避免過度充填引起的流體剪切生熱,從源頭降低因摩擦產生的熱量。
| 功能系統架構 | 主要核心機能 | 在熱平衡中的實質貢獻 |
|---|---|---|
| 風冷 / 油冷 / 水冷系統 | 吸收、轉移並精準調節結構熱量 | 使主軸外殼與心軸維持穩定的恆溫平衡 |
| 基礎軸承潤滑(油脂/滑油) | 減少滾動摩擦並維護軸承正常運轉 | 有效抑制軸承運轉時的摩擦熱生成 |
| 微量油氣潤滑系統 | 定量定時精準提供軸承微量潤滑油 | 極致降低高速運轉下的軸承阻抗與剪切生熱 |
- 冷卻系統與潤滑機制承載著截然不同的工程核心使命。
- 油氣潤滑本質上是高階軸承潤滑技術,並不能取代主軸冷卻系統。
- 優良的潤滑能從源頭阻斷摩擦生熱,而高效冷卻則負責平衡並帶走不可避免的運轉熱量。
5. 為什麼長時間生產週期中維持穩定的主軸溫度如此重要?
在長時間的大批量連續切削中,維持恆定的主軸溫度至關重要,因為尺寸穩定性不僅要在暖機階段達標,更必須在長工時的連續運轉中維持零漂移。
機台開機啟動初期,主軸溫度仍處於動態變化中。隨著加工持續推進,軸承組、馬達定轉子、主軸套筒外殼乃至機台相鄰的鑄件結構,將逐步逼近其熱動態平衡點。
若主軸溫度無法迅速收斂並恆定,而是在運轉中持續大幅起伏波動,工件的尺寸幾何一致性將徹底失控。
維持主軸恆溫在以下工況中尤為關鍵:
- 單件加工工時或連續輪班長達數小時以上
- 工件要求微米級(µm)以內的嚴苛尺寸與形位公差
- 主軸長時間處於極限高速運轉區間
- 對鏡面級或均勻的表面光潔度有絕對標準
- 產線導入全自動化連續運轉生產模式
因此,熱管理的終極目標絕非單純追求越低的溫度越好,而是將主軸鎖定在一個高度受控、可預測且收斂的恆溫狀態。
- 在大批量長時間生產中,長效熱一致性遠比短時間的單點低溫讀數重要得多。
- 恆定的工作溫度能有效鎖死主軸幾何尺寸,杜絕熱膨脹造成的軸向偏移。
- 工程熱控制的終極依歸是「可預期的熱平衡」,而非盲目追求最大冷卻功率。
6. 工具機製造廠在評估主軸熱管理時應考量哪些維度?
工具機製造廠在定義主軸熱管理規範時,務必從實際切削工況與整合架構出發,切忌將冷卻製冷容量視為孤立的單一規格。
| 核心評估項目 | 技術影響關鍵 |
|---|---|
| 工作運轉轉速 | 轉速越高,軸承摩擦阻抗與驅動馬達的熱負荷呈指數級上升。 |
| 切削進給負載 | 大進給與重切削負載會顯著推升主軸的動態運轉溫升。 |
| 稼動運轉週期 | 全天候不間斷運轉,極度考驗主軸維持恆定熱平衡的收斂能力。 |
| 馬達傳動架構 | 內藏式馬達直接在心軸內部導入電磁熱源,對循環水冷套依賴極高。 |
| 精密軸承配置 | 直接決定滾動摩擦量、迴轉幾何精度、系統剛性、轉速極限及熱響應。 |
| 軸承潤滑形式 | 油脂潤滑或油氣微量潤滑直接左右了軸承滾動時的摩擦熱係數。 |
| 冷卻機制與流量 | 明確定義主軸內部熱量如何被精準傳導、置換與帶走。 |
| 機台周邊結構 | 主軸的熱延伸動態會與頭座鑄件、導軌及滑座產生熱力學交互影響。 |
在普森精密,我們在為主軸量身規劃方案時,始終將主軸機械結構、軸承排列、潤滑機制、冷卻配套需求、轉速區間及切削工況視為環環相扣的整合系統,進行嚴謹的全方位工程評估。
7. 普森精密如何實踐工具機主軸的優異熱穩定性?
普森精密(POSA)依據各系列主軸的型式特性、機械機構、運轉轉速與目標應用場景,量身規劃專屬的熱管理方案,絕不將單一冷卻規格套用於所有主軸產品上。
普森精密完整的工具機主軸矩陣包含:
- CNC 車床主軸系列 (Spindle for CNC Lathe)
- 加工中心機主軸系列 (Spindle for Machining Center)
- 磨床主軸系列 (Spindle for Grinders)
- 鏜銑床主軸系列 (Spindles for Boring & Milling Machine)
- 車銑複合主軸系列 (Spindle for Turning and Milling Centers)
由於各類主軸的機械構造、驅動方式與加工負載存在巨大差異,其散熱與溫控機制必須採取差異化的客製化設計。
普森精密產品實例:超高速內藏式主軸 (High Speed Built-in Spindle)
以普森精密收錄於車銑複合主軸系列中的 超高速內藏式主軸 為例,其熱平衡專屬規格如下:
- 最高工作轉速: 15,000 RPM
- 冷卻降溫介質: 循環油冷 (Oil)
- 環狀環繞冷卻系統: 具備 (Surround Coolant System: Yes)
- 主軸最低冷卻散熱要求: 7,500 BTU/H
- 不同傳動型態與應用領域的主軸,具備截然不同的熱力學需求。
- 主軸冷卻系統的規格參數,必須與具體的主軸物理構架深度契合。
- 專用機型之冷卻散熱數據具備高度專屬性,不可直接套用於全系列產品。
8. FAQ:主軸冷卻系統與 CNC 主軸過熱常見問題
是什麼原因導致 CNC 主軸過熱?
CNC 主軸過熱通常由軸承摩擦、高運轉轉速、加工切削負載、潤滑不足、軸承狀態劣化、馬達運轉熱損耗、散熱效率不彰以及長時間連續運轉週期等多重因素交織引起。評估實際肇因時,應結合主軸結構特性與機台操作條件進行綜合診斷。
主軸冷卻系統的運作機制為何?
主軸冷卻系統透過強制循環熱交換,及時帶走或精準控制主軸內部因運轉而累積的熱量,確保主軸外殼與心軸在預設的熱平衡溫度區間內平穩運作。視不同機型結構,常見冷卻架構包含風冷散熱、恆溫循環油冷或多流道液冷(水冷)。
是否所有高速主軸都需要油冷卻系統?
並非如此。冷卻方式的選配取決於主軸心軸結構、轉速上限、馬達傳動型式、軸承排列等級、輸出功率、切削負載以及整體作業環境規範。普森精密的超高速內藏式主軸採用高精度循環油冷,但該規格僅專門適用於該特定機型,而非全體高速主軸之通用配置。
油氣潤滑與主軸冷卻系統是相同的概念嗎?
兩者在工程定義與機能上完全不同。油氣潤滑本質上是高階滾動軸承的精密微量潤滑技術,核心使命在於提供微量油膜以減少磨損與阻抗生熱;而主軸冷卻系統則是透過冷卻介質循環,專門負責轉移並平衡結構熱量的獨立溫度控制系統。
單純加大冷卻機的製冷功率就能完全消除主軸熱位移嗎?
無法單靠加大製冷功率解決。主軸的熱動態行為同樣受制於心軸機械架構、軸承配置形式、潤滑狀態、馬達效率、加工切削抗力、冷卻液恆溫穩定度以及工具機鑄件周邊的熱傳導效應。盲目加大製冷功率甚至可能導致過度冷卻與結露,冷卻系統必須與主軸實際應用條件達成動態平衡匹配。
與普森精密深入探討您的主軸規格需求
無論您正在為新開發的 CNC 工具機評估最適主軸方案,亦或是審視既有產線上的主軸熱平衡需求,備妥關鍵切削條件與工況資訊,皆能為後續的技術規格研討提供清晰而高效的依據。
建議評估的關鍵資訊包括:工具機與主軸型式、目標工作轉速、切削負載強度、稼動生產週期、加工精度公差要求、預設潤滑形式、散熱冷卻配套以及機台內部安裝空間。
普森精密主軸工業股份有限公司(POSA MACHINERY CO., LTD.)能依據您的實際工具機切削應用,提供最專業的主軸型號建議與靈活彈性的客製化技術配置。
立即聯絡普森精密