选择数控车床主轴不仅仅是将主轴鼻端规格与卡盘尺寸相匹配。主轴鼻端、卡盘接口、通孔、拉杆、气缸、工件夹持方式以及允许的运行速度必须作为一个完整的系统进行评估。
在我们为不同的机床配置提供内置式和皮带驱动式数控车床主轴。在本指南中,我们将以我们的LMS内置式主轴型号以及TAC和SJ-20D皮带驱动式主轴型号为例,讲解如何进行兼容性评估。
1. 数控车床主轴系统中必须匹配哪些部件?
数控车床主轴并非独立运行,它连接着驱动系统、轴承、卡盘或筒夹、夹紧机构和工件。因此,兼容性必须从机床侧和工件夹持侧两个方面进行评估。
我们建议在选择主轴型号之前,先确定工件和加工要求。棒料直径、工件重量、所需主轴转速、加工扭矩、夹紧方式和机床布局都会影响最终规格。
主要兼容性要点通常包括:
- 主轴鼻端类型和安装尺寸
- 卡盘或夹头接口
- 标称卡盘尺寸和允许卡盘质量
- 主轴通孔和拉杆内径
- 使用动力卡盘时对液压缸的要求
- 主轴转速和工件夹持系统的允许转速
- 皮带、电机或内置驱动配置
- 润滑、冷却、密封和机器安装条件
要点总结
- 首先从工件、加工工艺和工件夹持方法入手。
- 将主轴、卡盘、执行器和机器结构作为一个系统进行审查。
- 不要仅根据转速、功率或通孔数据来选择主轴。
2. 主轴鼻端如何影响卡盘安装?
主轴鼻端定义了主轴与工件夹具之间的机械连接。诸如 A2-4、A2-5、A2-6 或 A2-8 之类的标识代表了一种标准化的接口尺寸,但仅凭此标识并不能完成兼容性审查。
卡盘或卡盘适配器必须与主轴鼻端尺寸、安装方式、定位面和紧固件样式相匹配。跳动、同心度和安装精度也会影响加工质量和轴承负载。
机床设计中常用的A型主轴鼻端尺寸符合ISO 702-1标准。最终安装仍需对照主轴和工装夹具制造商的图纸和操作要求进行验证。
安装卡盘前需确认的信息
- 主轴鼻端的精确型号和尺寸
- 卡盘背板或直接安装接口
- 安装螺栓规格和拧紧程序
- 卡盘质量、直径和重心位置
- 主轴和卡盘的允许工作速度
- 装配后所需的跳动量和同心度
要点总结
- 匹配 A2 标识只是兼容性检查的第一步。
- 请参考相关技术图纸确认安装尺寸。
- 在批准适配器之前,请评估卡盘质量和悬伸量。
3. 卡盘尺寸是否仅决定兼容性?
不。列出的卡盘尺寸是一个有用的初步参考,但这并不能确认所有标称直径相同的卡盘都可以直接安装在主轴上。
两个标称尺寸相同的卡盘可能具有不同的安装方式、本体质量、最大转速、卡爪结构和执行器要求。较大的卡盘可以容纳更大的工件或提供更宽的卡爪,但这并不意味着它一定能提供更大的夹紧力。
夹紧性能取决于多种因素,例如卡盘结构、液压压力、油缸输出、拉杆力、卡爪类型、卡爪位置、夹持直径和主轴转速。由于离心力会在高速运转时降低有效夹紧力,因此必须针对预期的工作范围检查整个卡盘系统。
要点总结
- 标称卡盘直径并不能确认是否可直接安装。
- 更大的卡盘并不一定能产生更大的夹紧力。
- 整个组件应使用最低的适用速度等级。
4. 主轴通孔直径与棒料加工能力相同吗?
主轴通孔是指主轴本身的内部开口尺寸。可用棒料加工能力是指在实际操作条件下,整台机床和工装夹具系统能够通过的最大棒料直径。
这些数值可能会有所不同,因为材料可能还需要经过拉拔管、夹头、卡盘孔、执行器、导向衬套或棒料送料器部件。最小有效开口即为极限直径。
棒料输送路径验证
- 棒料送料器出口或导向通道
- 后轮轴连接
- 液压缸缸径(如适用)
- 拉管内径(如适用)
- 主轴通孔
- 卡盘、夹头或工件夹持孔
- 导向衬管和所需操作间隙
在不考虑间隙、材料直线度、棒材偏差、导向衬套设计和旋转条件的情况下,棒材的标称直径不应等于最小零件孔径。这些因素在自动棒材送料应用中尤为重要。
要点总结
- 主轴通孔和可用棒料容量不是可以互换的规格。
- 最小有效通道控制着实际的棒料进给极限。
- 为钢筋变化和操作条件预留适当的间隙。
5. POSA LMS、TAC 和 SJ-20D 数控车床主轴的比较
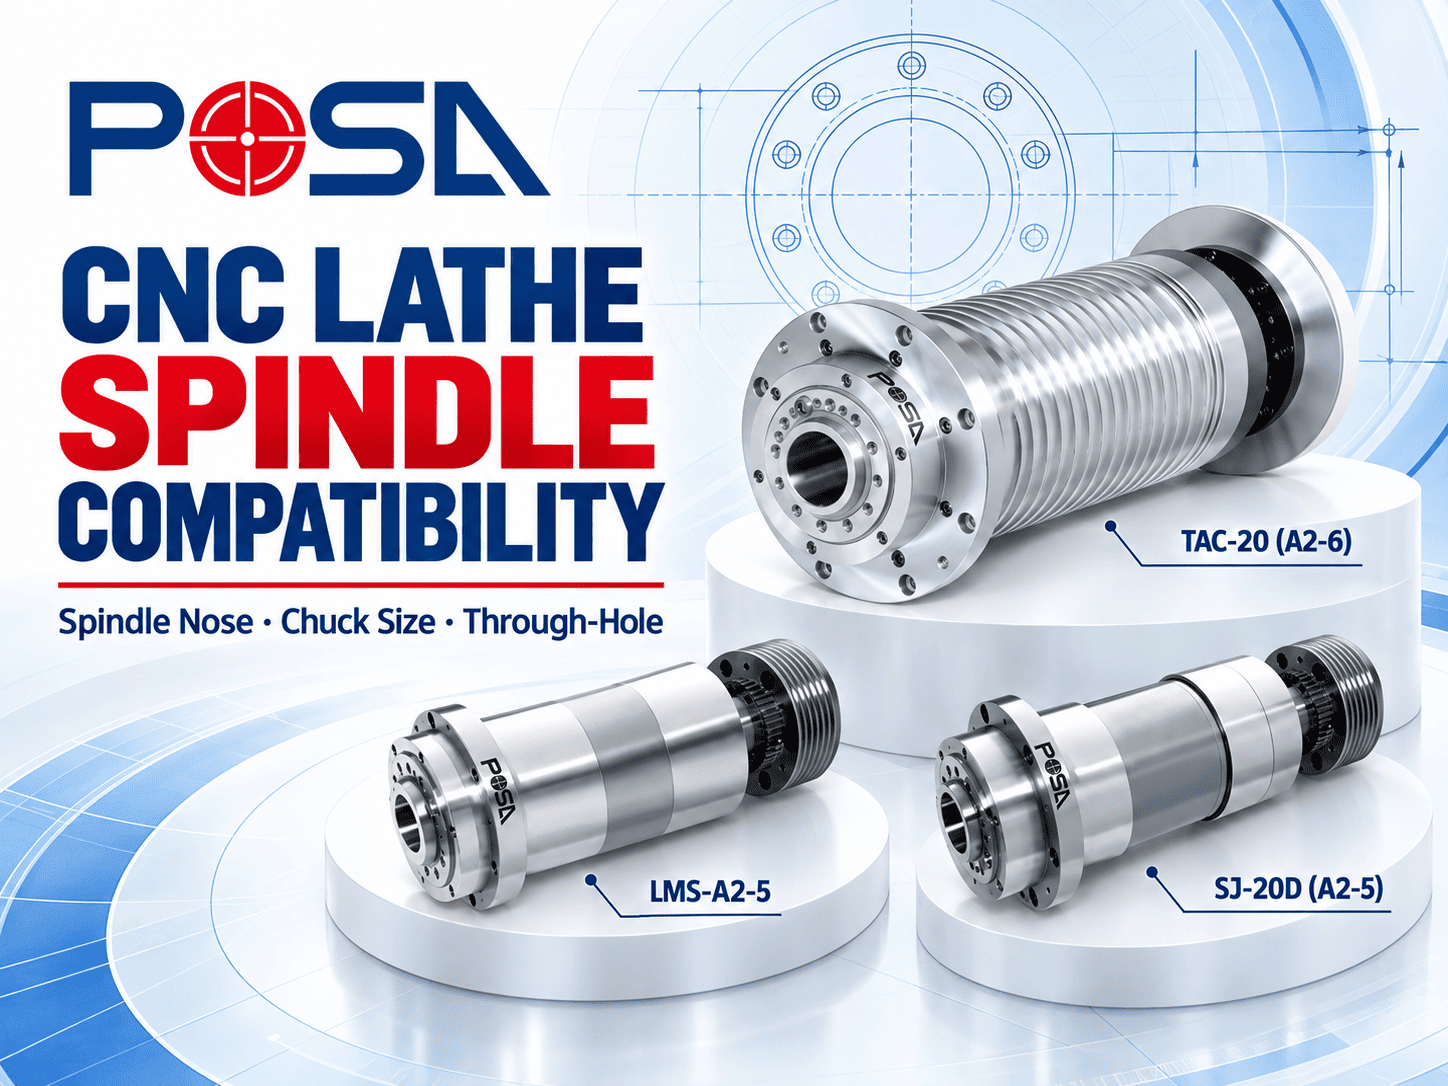
宝萨机械有限公司为数控车床应用提供内置式和皮带驱动式主轴配置。下图所示的LMS型号为内置式主轴,而TAC和SJ-20D型号为皮带驱动式主轴。
下表仅供初步型号比较之用。最终选择必须基于所需的转速、扭矩、轴承布置、卡盘接口、执行器系统以及机器安装条件。
| 模型 | 驱动类型 | 纺锤鼻 | 标示卡盘尺寸 | 已列入清单的通孔 |
|---|---|---|---|---|
| LMS-S20 | 内置主轴 | 夹头 | 5英寸 | 直径 21 毫米 |
| LMS-A2-4 | 内置主轴 | A2-4 | 5英寸 | 直径 43 毫米 |
| LMS-A2-5 | 内置主轴 | A2-5 | 6英寸 | 直径 56 毫米 |
| LMS-A2-6 | 内置主轴 | A2-6 | 8英寸 | 直径 62 毫米 |
| TAC-10 | 皮带驱动主轴 | A2-4 | 5英寸 | 直径 36 / 直径 45 毫米 |
| SJ-20D | 皮带驱动主轴 | A2-5 | 6英寸 | 直径 56 毫米 |
| TAC-20 | 皮带驱动主轴 | A2-6 | 8英寸 | 直径 66 毫米 |
| TAC-22 / TAC-35 | 皮带驱动主轴 | A2-8 | 10英寸 | 直径 80 / 直径 86 毫米 |
| TAC-220 | 皮带驱动主轴 | A2-15 | 18英寸 | 直径100毫米 |
规格参数仅供初步选择参考。如列出了备选方案,请与POSA确认适用的产品配置。产品规格参数可能会更新,最终兼容性必须使用最新批准的图纸和项目要求进行验证。
内置主轴还是皮带驱动主轴?
内置式主轴将电机集成到主轴组件中,可实现紧凑的驱动布局和直接动力传输。皮带驱动式主轴则通过皮带轮系统将外部电机的动力传递到主轴,在电机选择和传动比方面提供了更大的灵活性。
两种配置各有优劣,没有绝对的优劣之分。合适的选择取决于目标转速、扭矩、热性能、可用机器空间、维护要求以及整体机器架构。
要点总结
- LMS 型号是内置式数控车床主轴。
- TAC 和 SJ-20D 是皮带驱动式数控车床主轴。
- 请使用此表格进行初步比较,而不是作为最终安装批准依据。
6. 询价前数控车床主轴兼容性检查清单
提供完整的应用信息,可以让我们更准确地审查主轴配置,并降低机器设计过程中接口不匹配的风险。
- 机器类型和预期加工工艺
- 工件材料、尺寸和最大重量
- 所需主轴转速范围
- 所需扭矩和占空比
- 卡盘或夹头品牌、型号和安装接口
- 所需标称卡盘尺寸
- 纺锤鼻端标识
- 所需主轴通孔
- 目标杆径和所需操作间隙
- 拉管和液压缸的详细信息(如适用)
- 电机数据和驱动配置
- 润滑、冷却和密封要求
- 机器安装空间和接口图
- 跳动、精度和检验要求
如果尚未选定最终的卡盘或执行器,请提供工件尺寸范围和拟采用的夹紧方式。我们可以将此信息用于主轴规格讨论,但机床制造商仍需负责验证整台机床、工件夹持系统和安全系统。
要点总结
- 询价单中应包含工件、工装夹具、性能和安装数据。
- 安装尺寸或间隙至关重要时,请提供图纸。
- 最终审批必须涵盖整台机器和工件夹持系统。
7. 关于数控车床主轴兼容性的常见问题
数控车床主轴通孔尺寸与可用棒料加工能力相同吗?
不。通孔是主轴规格。棒料可用容量受限于整个棒料送料路径中最小的有效直径,该路径包括拉杆、执行器、卡盘或夹头、导向衬套和棒料送料器。
A2-5主轴上可以安装任何6英寸的卡盘吗?
并非自动完成。卡盘安装接口、背板、紧固件布置、卡盘质量、最大转速和执行器要求必须根据相应的技术图纸进行验证。
更大的卡盘是否总能提供更大的夹紧力?
不。夹紧力取决于卡盘设计、执行器输出、液压、拉杆力、夹爪位置、夹持直径和主轴转速。卡盘直径本身并不能决定有效夹紧力。
能否使用适配器将较大的卡盘安装到较小的主轴鼻端上?
在某些应用中,使用适配器在机械上或许可行,但仅凭尺寸无法批准。卡盘质量、悬伸量、转速、离心力、主轴轴承载荷和机器结构都需要进行全面的工程评估。
主轴和卡盘组件的最大转速受什么因素限制?
装配后的转速不得超过主轴、卡盘、卡爪、适配器及相关部件中各部件适用转速的最低值。工件质量、卡爪伸出长度、不平衡情况和夹持条件可能需要降低运行速度。
申请POSA数控车床主轴时应提供哪些信息?
请提供机器类型、加工工艺、工件范围、所需转速和扭矩、主轴鼻端、卡盘或筒夹信息、目标棒材直径、通孔要求、执行器详情、电机数据和机器接口图。