Le choix d'une broche pour tour CNC ne se limite pas à la simple correspondance entre le diamètre de la broche et la taille du mandrin. Il est essentiel d'évaluer l'ensemble du système, incluant le nez de broche, l'interface avec le mandrin, le trou traversant, le tube de serrage, le vérin, le système de fixation de la pièce et la vitesse de rotation admissible.
Nous proposons des broches de tours CNC intégrées et à entraînement par courroie pour différentes configurations de machines. Ce guide explique comment vérifier la compatibilité en utilisant comme exemples pratiques nos modèles de broches intégrées LMS et nos modèles de broches à entraînement par courroie TAC et SJ-20D.
1. Quels éléments doivent être compatibles dans un système de broche de tour CNC ?
La broche d'un tour à commande numérique ne fonctionne pas comme un composant isolé. Elle relie le système d'entraînement, les roulements, le mandrin ou la pince de serrage, le mécanisme de serrage et la pièce à usiner. La compatibilité doit donc être évaluée à la fois du côté de la machine et du côté du dispositif de maintien de la pièce.
Nous vous recommandons de commencer par définir les caractéristiques de la pièce et les exigences d'usinage avant de choisir un modèle de broche. Le diamètre de la barre, le poids de la pièce, la vitesse de broche requise, le couple d'usinage, le mode de serrage et l'agencement de la machine sont autant d'éléments qui influencent les spécifications finales.
Les principaux points de compatibilité comprennent généralement :
- Type de nez de broche et dimensions de montage
- interface mandrin ou pince
- Taille nominale du mandrin et masse admissible du mandrin
- Diamètre intérieur du trou traversant de la broche et du tube de traction
- Exigences relatives aux vérins hydrauliques lors de l'utilisation d'un mandrin de puissance
- Vitesse de broche et vitesse admissible du système de maintien de la pièce
- Configuration à courroie, à moteur ou à entraînement intégré
- Conditions de lubrification, de refroidissement, d'étanchéité et d'installation des machines
Points clés à retenir
- Commencez par la pièce à usiner, le processus d'usinage et la méthode de fixation.
- Considérez la broche, le mandrin, l'actionneur et la structure de la machine comme un seul système.
- Ne sélectionnez pas une broche en vous basant uniquement sur la vitesse, la puissance ou les données de perçage.
2. Comment le nez de la broche affecte-t-il l'installation du mandrin ?
Le nez de broche définit la liaison mécanique entre la broche et le dispositif de maintien de la pièce. Une désignation telle que A2-4, A2-5, A2-6 ou A2-8 identifie une taille d'interface standardisée, mais cette désignation seule ne suffit pas à garantir la compatibilité.
Le mandrin ou son adaptateur doit correspondre aux dimensions du nez de broche, à la configuration de montage, à la surface de positionnement et au schéma de fixation. Le faux-rond, la concentricité et la précision d'installation influent également sur la qualité d'usinage et la charge supportée par les paliers.
Les dimensions du nez de broche de type A, couramment utilisées dans la conception des machines-outils, sont couvertes par la norme ISO 702-1 . L'installation finale doit néanmoins être vérifiée par rapport aux plans et aux exigences de fonctionnement des fabricants de la broche et du dispositif de maintien.
Informations à vérifier avant l'installation du mandrin
- Désignation et dimensions exactes du nez de broche
- interface de plaque arrière de mandrin ou de montage direct
- Spécifications des boulons de fixation et procédure de serrage
- Masse, diamètre et position du centre de gravité du mandrin
- Vitesse de fonctionnement admissible de la broche et du mandrin
- Faux-rond et concentricité requis après assemblage
Points clés à retenir
- La correspondance avec la désignation A2 n'est que le premier contrôle de compatibilité.
- Vérifier les dimensions de montage à l'aide des dessins techniques applicables.
- Évaluer la masse du mandrin et le porte-à-faux avant d'approuver un adaptateur.
3. La taille du mandrin détermine-t-elle à elle seule la compatibilité ?
Non. La taille du mandrin indiquée est une référence préliminaire utile, mais elle ne confirme pas que tous les mandrins de même diamètre nominal peuvent être montés directement sur la broche.
Deux mandrins de même dimension nominale peuvent présenter des différences au niveau du montage, de la masse, de la vitesse maximale, de la configuration des mors et des exigences d'actionnement. Un mandrin plus grand peut accueillir une pièce plus volumineuse ou offrir un écartement des mors plus important, mais cela n'implique pas nécessairement une force de serrage supérieure.
Les performances de serrage dépendent de facteurs tels que la conception du mandrin, la pression hydraulique, le débit du vérin, la force de serrage du tube de traction, le type et la position des mors, le diamètre de serrage et la vitesse de rotation de la broche. La force centrifuge réduisant la force de serrage effective à haute vitesse, il est impératif de vérifier le bon fonctionnement du système de mandrin dans sa plage de fonctionnement prévue.
Points clés à retenir
- Le diamètre nominal du mandrin ne confirme pas la compatibilité avec un montage direct.
- Un mandrin plus grand ne produit pas automatiquement une force de serrage plus élevée.
- Utilisez la vitesse nominale la plus basse applicable pour l'ensemble de l'assemblage.
4. Le diamètre du trou traversant de la broche est-il le même que la capacité de la barre ?
Le trou traversant de la broche est l'ouverture interne prévue pour la broche elle-même. La capacité de barre utilisable correspond au diamètre maximal de barre pouvant traverser l'ensemble de la machine et du système de bridage dans des conditions de fonctionnement réelles.
Ces valeurs peuvent varier car le matériau peut également devoir traverser un tube de tirage, une pince, un alésage de mandrin, un actionneur, une doublure de guidage ou un composant d'alimentation de barres. Le plus petit diamètre d'ouverture efficace devient le diamètre limite.
Chemin d'alimentation de la barre à vérifier
- Sortie d'alimentation de barre ou canal de guidage
- Connexion de la broche arrière
- Alésage du vérin hydraulique, le cas échéant
- Diamètre intérieur du tube de tirage, le cas échéant
- trou traversant de broche
- Mandrin, pince ou alésage de maintien de pièce
- Ligne de guidage et dégagement de fonctionnement requis
Le diamètre nominal de la barre ne doit pas être égal au plus petit alésage du composant sans tenir compte du jeu, de la rectitude du matériau, des variations de la barre, de la conception du guide-barres et des conditions de rotation. Ces facteurs sont particulièrement importants dans les applications d'alimentation automatique de barres.
Points clés à retenir
- Le diamètre du trou traversant de la broche et la capacité de barre utilisable ne sont pas des spécifications interchangeables.
- Le plus petit passage effectif contrôle la limite réelle d'alimentation de la barre.
- Prévoir un jeu suffisant pour les variations de barre et les conditions de fonctionnement.
5. Comparaison des broches de tours CNC POSA LMS, TAC et SJ-20D
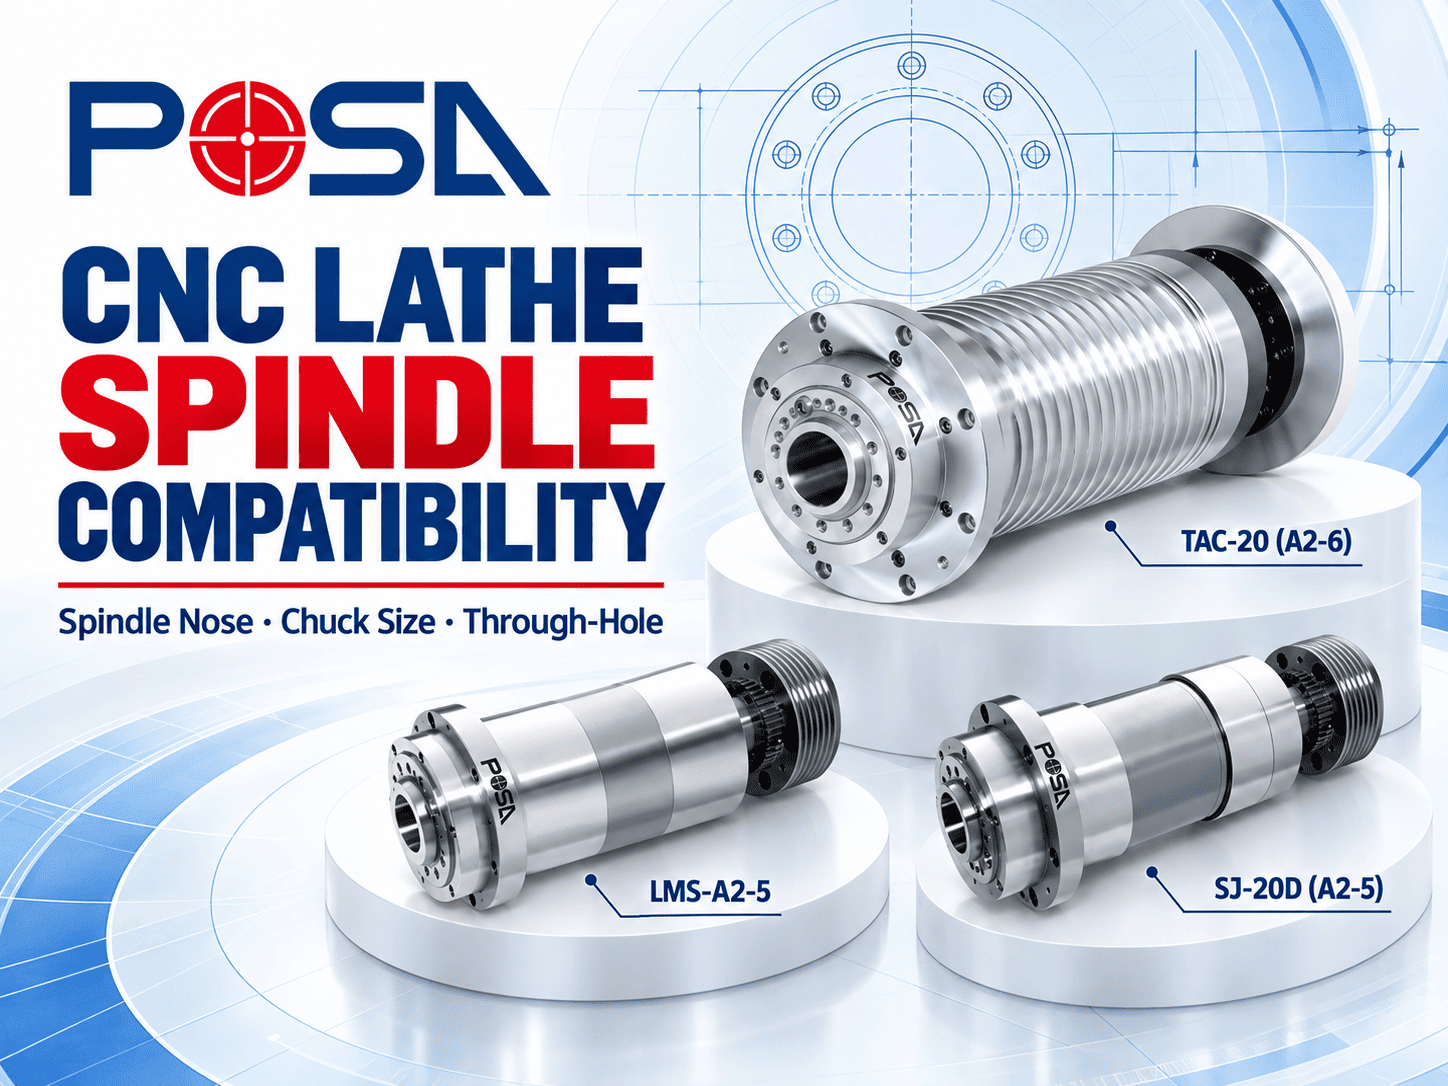
POSA MACHINERY CO., LTD. propose des configurations de broches intégrées et à entraînement par courroie pour les tours CNC. Les modèles LMS présentés ci-dessous sont des broches intégrées, tandis que les modèles TAC et SJ-20D sont des broches à entraînement par courroie.
Le tableau ci-dessous est destiné à une comparaison préliminaire des modèles. Le choix final doit être basé sur la vitesse, le couple, la disposition des roulements, l'interface du mandrin, le système d'actionneur et les conditions d'installation de la machine requis.
| Modèle | Type de lecteur | Nez fuselé | Taille du mandrin indiquée | Trou traversant répertorié |
|---|---|---|---|---|
| LMS-S20 | Broche intégrée | Collet | 5 pouces | Ø21 mm |
| LMS-A2-4 | Broche intégrée | A2-4 | 5 pouces | Ø43 mm |
| LMS-A2-5 | Broche intégrée | A2-5 | 6 pouces | Ø56 mm |
| LMS-A2-6 | Broche intégrée | A2-6 | 8 pouces | Ø62 mm |
| TAC-10 | broche à entraînement par courroie | A2-4 | 5 pouces | Ø36 / Ø45 mm |
| SJ-20D | broche à entraînement par courroie | A2-5 | 6 pouces | Ø56 mm |
| TAC-20 | broche à entraînement par courroie | A2-6 | 8 pouces | Ø66 mm |
| TAC-22 / TAC-35 | broche à entraînement par courroie | A2-8 | 10 pouces | Ø80 / Ø86 mm |
| TAC-220 | broche à entraînement par courroie | A2-15 | 18 pouces | Ø100 mm |
Les spécifications sont présentées à titre indicatif pour une sélection préliminaire. En cas de valeurs alternatives, veuillez confirmer la configuration du produit applicable auprès de POSA. Les spécifications du produit peuvent être mises à jour ; la compatibilité finale doit être vérifiée à l’aide des plans approuvés les plus récents et des exigences du projet.
Broche intégrée ou broche à entraînement par courroie ?
Une broche intégrée intègre le moteur à l'ensemble de broche et permet une configuration d'entraînement compacte avec transmission de puissance directe. Une broche à entraînement par courroie transmet la puissance d'un moteur externe via un système de courroie et de poulie et offre une plus grande flexibilité dans le choix du moteur et du rapport de transmission.
Aucune configuration n'est systématiquement meilleure. Le choix approprié dépend de la vitesse cible, du couple, du comportement thermique, de l'espace disponible dans la machine, des exigences de maintenance et de l'architecture globale de la machine.
Points clés à retenir
- Les modèles LMS sont équipés de broches de tour CNC intégrées.
- Les broches TAC et SJ-20D sont des broches de tour CNC à entraînement par courroie.
- Utilisez ce tableau pour une première comparaison, et non comme validation finale de l'installation.
6. Liste de vérification de la compatibilité des broches de tours CNC avant une demande de devis
Fournir des informations complètes sur l'application nous permet d'examiner plus précisément la configuration de la broche et réduit le risque d'interfaces incompatibles lors de la conception de la machine.
- Type de machine et procédé d'usinage prévu
- matériau de la pièce, dimensions et poids maximal
- Plage de vitesse de broche requise
- Couple et cycle de service requis
- marque, modèle et interface de montage du mandrin ou de la pince
- Taille nominale requise du mandrin
- Désignation du nez en fuseau
- Trou traversant de broche requis
- Diamètre cible de la barre et jeu de fonctionnement requis
- Détails du tube de traction et du vérin hydraulique, le cas échéant
- Données du moteur et configuration de l'entraînement
- Exigences en matière de lubrification, de refroidissement et d'étanchéité
- Plans d'espace d'installation et d'interface des machines
- Exigences en matière de faux-rond, de précision et d'inspection
Si le mandrin ou l'actionneur définitif n'a pas encore été choisi, veuillez indiquer la plage de dimensions de la pièce et la méthode de serrage prévue. Ces informations nous permettront de discuter des spécifications de la broche, mais il incombe toujours au constructeur de la machine de valider l'ensemble du système de machine, de bridage et de sécurité.
Points clés à retenir
- Inclure dans la demande de devis les données relatives à la pièce, au dispositif de maintien, aux performances et à l'installation.
- Fournissez des schémas chaque fois que les dimensions ou les dégagements de montage sont critiques.
- L'approbation finale doit couvrir l'ensemble de la machine et du système de fixation des pièces.
7. FAQ sur la compatibilité des broches des tours CNC
Le diamètre du trou traversant de la broche d'un tour CNC est-il identique à la capacité de barre utilisable ?
Non. Le diamètre du trou traversant est une spécification de la broche. La capacité de barre utilisable est limitée par le plus petit diamètre effectif sur l'ensemble du chemin d'alimentation de la barre, y compris le tube d'étirage, l'actionneur, le mandrin ou la pince, le guide et le chargeur de barres.
Peut-on installer n'importe quel mandrin de 6 pouces sur une broche A2-5 ?
Pas automatiquement. L'interface de montage du mandrin, la plaque arrière, la disposition des fixations, la masse du mandrin, la vitesse maximale et les exigences de l'actionneur doivent être vérifiées à l'aide des dessins techniques applicables.
Un mandrin plus grand offre-t-il toujours une force de serrage supérieure ?
Non. La force de serrage dépend de la conception du mandrin, du débit de l'actionneur, de la pression hydraulique, de la force du tube de traction, de la position des mâchoires, du diamètre de serrage et de la vitesse de rotation de la broche. Le diamètre du mandrin à lui seul ne détermine pas la force de serrage effective.
Peut-on utiliser un adaptateur pour installer un mandrin plus grand sur un nez de broche plus petit ?
Un adaptateur peut être mécaniquement réalisable dans certaines applications, mais son approbation ne doit pas reposer uniquement sur ses dimensions. La masse du mandrin, le porte-à-faux, la vitesse de rotation, la force centrifuge, la charge sur les paliers de broche et la structure de la machine nécessitent une analyse technique complète.
Qu’est-ce qui limite la vitesse maximale de l’ensemble broche-mandrin ?
La vitesse de rotation de l'ensemble ne doit pas dépasser la vitesse minimale admissible pour la broche, le mandrin, les mors, l'adaptateur et les composants associés. La masse de la pièce, l'extension des mors, le déséquilibre et les conditions de serrage peuvent nécessiter une vitesse de rotation inférieure.
Quelles informations doivent être fournies lors de la demande d'une broche de tour CNC POSA ?
Fournir le type de machine, le processus d'usinage, la plage de pièces à usiner, la vitesse et le couple requis, le nez de broche, les informations sur le mandrin ou la pince, le diamètre de la barre cible, les exigences relatives aux trous traversants, les détails de l'actionneur, les données du moteur et les schémas d'interface de la machine.