Выбор шпинделя для токарного станка с ЧПУ включает в себя не только соответствие обозначения шпинделя размеру патрона. Шпиндель, интерфейс патрона, сквозное отверстие, вытяжная трубка, цилиндр, способ крепления заготовки и допустимая рабочая скорость должны оцениваться как единая система.
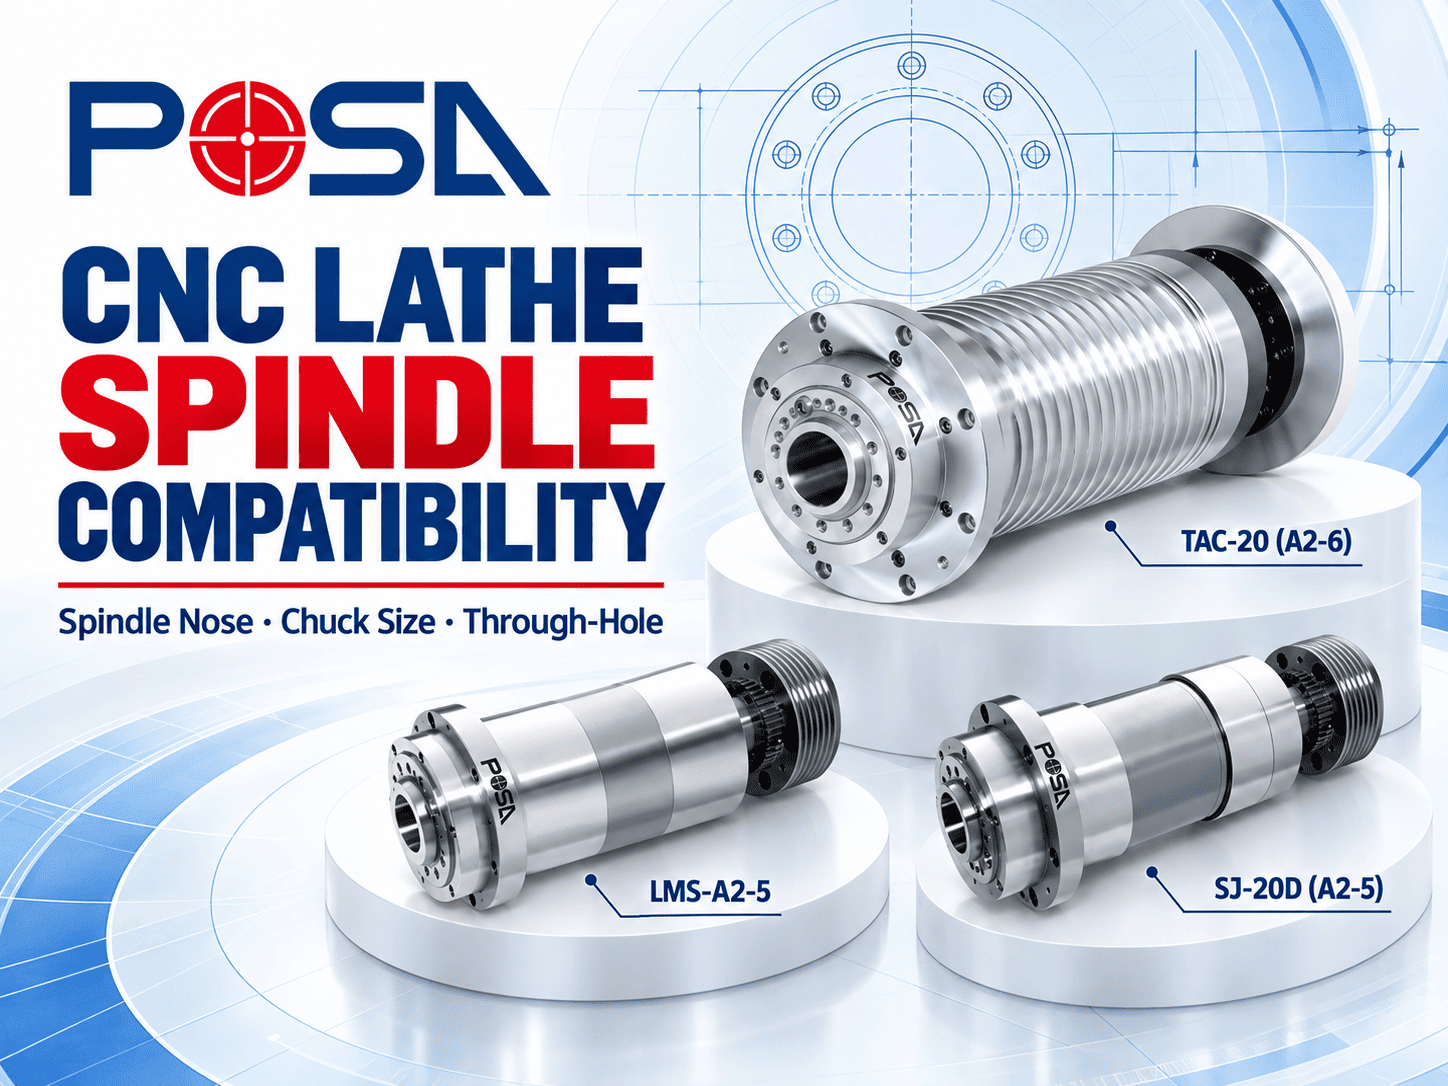
предлагает встраиваемые и ременные шпиндели для токарных станков с ЧПУ различной конфигурации. В этом руководстве мы объясним, как проверить совместимость, используя в качестве практических примеров наши модели встраиваемых шпинделей LMS, а также модели ременных шпинделей TAC и SJ-20D.
1. Что должно соответствовать шпиндельной системе токарного станка с ЧПУ?
Шпиндель токарного станка с ЧПУ не является изолированным компонентом. Он соединяет систему привода, подшипники, патрон или цангу, зажимной механизм и заготовку. Поэтому совместимость необходимо оценивать как со стороны станка, так и со стороны зажимного устройства.
Перед выбором модели шпинделя мы рекомендуем начать с определения требований к заготовке и обработке. Диаметр прутка, вес заготовки, требуемая скорость вращения шпинделя, момент затяжки, способ зажима и компоновка станка — все это влияет на окончательные характеристики.
К основным точкам совместимости обычно относятся:
- Тип шпиндельного наконечника и монтажные размеры
- Патрон или цанговый зажим
- Номинальный размер патрона и допустимая масса патрона
- Внутренний диаметр сквозного отверстия шпинделя и вытяжной трубы.
- Требования к гидравлическому цилиндру при использовании силового патрона
- Скорость вращения шпинделя и допустимая скорость системы зажима заготовки.
- Ременная, моторная или встроенная конфигурация привода
- Условия смазки, охлаждения, герметизации и установки оборудования.
Основные выводы
- Начните с выбора заготовки, процесса обработки и способа крепления заготовки.
- Рассмотрите шпиндель, патрон, привод и конструкцию станка как единую систему.
- Не следует выбирать шпиндель, основываясь только на данных о скорости, мощности или диаметре сквозного отверстия.
2. Как форма шпинделя влияет на установку патрона?
Кончик шпинделя определяет механическое соединение между шпинделем и зажимным устройством. Обозначение, такое как A2-4, A2-5, A2-6 или A2-8, указывает на стандартизированный размер интерфейса, но само по себе это обозначение не является полным анализом совместимости.
Патрон или переходник для патрона должны соответствовать размерам шпинделя, способу крепления, установочной поверхности и схеме расположения крепежных элементов. Биение, соосность и точность установки также влияют на качество обработки и нагрузку на подшипники.
Размеры шпиндельного наконечника типа А, обычно используемые в проектировании станков, регулируются стандартом ISO 702-1 . Окончательная установка должна быть проверена на соответствие чертежам и эксплуатационным требованиям производителей шпинделя и зажимных приспособлений.
Информация, которую необходимо подтвердить перед установкой патрона.
- Точное обозначение и размеры шпинделя.
- Задняя пластина патрона или интерфейс прямого монтажа
- Технические характеристики крепежных болтов и порядок их затяжки.
- Масса патрона, диаметр и положение центра тяжести
- Допустимая рабочая скорость шпинделя и патрона
- Требуемое биение и соосность после сборки.
Основные выводы
- Соответствие обозначению A2 — это лишь первая проверка совместимости.
- Подтвердите монтажные размеры, используя соответствующие технические чертежи.
- Перед утверждением адаптера оцените массу патрона и его вылет.
3. Определяет ли размер седла только совместимость?
Нет. Указанный размер патрона является полезным предварительным ориентиром, но он не подтверждает, что любой патрон с одинаковым номинальным диаметром может быть установлен непосредственно на шпиндель.
Два патрона одинакового номинального размера могут иметь различное крепление, массу корпуса, максимальную скорость, конфигурацию губок и требования к приводу. Патрон большего размера может вмещать более крупную заготовку или иметь более широкую конструкцию губок, но это не означает автоматически, что он обеспечивает большее усилие зажима.
Эффективность зажима зависит от таких факторов, как конструкция патрона, гидравлическое давление, выходная мощность цилиндра, усилие на стяжной трубе, тип зажимных губок, положение губок, диаметр захвата и скорость вращения шпинделя. Поскольку центробежная сила снижает эффективную силу захвата на высоких скоростях, необходимо проверить всю систему патрона на соответствие предполагаемому диапазону рабочих режимов.
Основные выводы
- Номинальный диаметр патрона не гарантирует совместимость с прямым креплением.
- Больший патрон не обязательно обеспечит большее усилие зажима.
- Используйте наименьшую допустимую скорость вращения для всей сборки.
4. Диаметр сквозного отверстия шпинделя равен грузоподъемности прутка?
Сквозное отверстие шпинделя — это внутреннее отверстие, предусмотренное для самого шпинделя. Полезный диаметр прутка — это максимальный диаметр прутка, который может пройти через всю машину и систему зажима заготовки в реальных условиях эксплуатации.
Эти значения могут различаться, поскольку материал также может проходить через вытяжную трубку, цангу, отверстие патрона, привод, направляющую или компонент устройства подачи прутка. Наименьшее эффективное отверстие становится предельным диаметром.
Путь подачи прутка для проверки
- Выходной или направляющий канал питателя для прутков
- Соединение заднего шпинделя
- Диаметр цилиндра гидравлического насоса (при необходимости).
- Внутренний диаметр всасывающей трубки (при наличии).
- Сквозное отверстие шпинделя
- Патрон, цанга или зажимное отверстие
- Направляющая линия и необходимый рабочий зазор
Номинальный диаметр прутка не должен совпадать с наименьшим диаметром отверстия детали без учета зазора, прямолинейности материала, отклонений диаметра прутка, конструкции направляющей и условий вращения. Эти факторы особенно важны в системах автоматической подачи прутка.
Основные выводы
- Диаметр сквозного отверстия шпинделя и полезная вместимость прутка не являются взаимозаменяемыми параметрами.
- Фактический предел подачи прутка определяется наименьшим эффективным проходным звеном.
- Обеспечьте достаточный зазор с учетом перепадов высоты прутка и условий эксплуатации.
5. Сравнение шпинделей токарных станков с ЧПУ POSA LMS, TAC и SJ-20D.
Компания POSA MACHINERY CO., LTD. предлагает шпиндели со встроенным и ременным приводом для токарных станков с ЧПУ. Представленные ниже модели LMS имеют встроенный шпиндель, а модели TAC и SJ-20D — ременный привод.
Приведенная ниже таблица предназначена для предварительного сравнения моделей. Окончательный выбор должен основываться на требуемой скорости, крутящем моменте, расположении подшипников, интерфейсе патрона, системе привода и условиях установки станка.
| Модель | Тип привода | Веретенообразный нос | Указанный размер патрона | Указан сквозной скважинный участок |
|---|---|---|---|---|
| ЛМС-С20 | Встроенный шпиндель | Цанга | 5 дюймов | Ø21 мм |
| ЛМС-А2-4 | Встроенный шпиндель | А2-4 | 5 дюймов | Ø43 мм |
| ЛМС-А2-5 | Встроенный шпиндель | А2-5 | 6 дюймов | Ø56 мм |
| ЛМС-А2-6 | Встроенный шпиндель | А2-6 | 8 дюймов | Ø62 мм |
| ТАК-10 | Шпиндель с ременным приводом | А2-4 | 5 дюймов | Ø36 / Ø45 мм |
| СJ-20Д | Шпиндель с ременным приводом | А2-5 | 6 дюймов | Ø56 мм |
| ТАК-20 | Шпиндель с ременным приводом | А2-6 | 8 дюймов | Ø66 мм |
| ТАК-22 / ТАК-35 | Шпиндель с ременным приводом | А2-8 | 10 дюймов | Ø80 / Ø86 мм |
| ТАК-220 | Шпиндель с ременным приводом | А2-15 | 18 дюймов | Ø100 мм |
Технические характеристики представлены в качестве предварительных ориентиров для выбора. В случаях, когда указаны альтернативные значения, необходимо подтвердить соответствующую конфигурацию продукта с компанией POSA. Технические характеристики продукта могут быть обновлены, а окончательная совместимость должна быть проверена с использованием последних утвержденных чертежей и требований проекта.
Встроенный шпиндель или шпиндель с ременным приводом?
Встроенный шпиндель интегрирует двигатель в шпиндельный узел и позволяет создать компактную схему привода с прямой передачей мощности. Шпиндель с ременным приводом передает мощность от внешнего двигателя через систему ремней и шкивов и обеспечивает большую гибкость в выборе двигателя и передаточного отношения.
Ни одна из конфигураций не является универсально лучшей. Правильный выбор зависит от целевой скорости, крутящего момента, тепловых характеристик, доступного пространства в машине, требований к обслуживанию и общей архитектуры машины.
Основные выводы
- В моделях LMS используются шпиндели, встроенные в токарные станки с ЧПУ.
- TAC и SJ-20D — это шпиндели токарных станков с ЧПУ с ременным приводом.
- Используйте таблицу для первоначального сравнения, а не для окончательного утверждения установки.
6. Контрольный список совместимости шпинделей токарных станков с ЧПУ перед отправкой запроса на коммерческое предложение.
Предоставление полной информации о применении позволяет нам более точно оценить конфигурацию шпинделя и снижает риск несоответствия интерфейсов на этапе проектирования станка.
- Тип станка и предполагаемый процесс обработки
- Материал заготовки, размер и максимальный вес
- Требуемый диапазон скорости вращения шпинделя
- Требуемый крутящий момент и рабочий цикл
- Марка, модель и тип крепления патрона или цанги
- Требуемый номинальный размер патрона
- Обозначение шпиндельного носа
- Требуется сквозное отверстие шпинделя
- Целевой диаметр стержня и требуемый рабочий зазор.
- Подробная информация о тяговой трубе и гидравлическом цилиндре (при наличии).
- Данные двигателя и конфигурация привода
- Требования к смазке, охлаждению и герметизации
- Чертежи мест установки оборудования и интерфейсов
- Требования к биению, точности и контролю
Если окончательный патрон или привод еще не выбраны, укажите диапазон размеров заготовки и предполагаемый способ зажима. Мы можем использовать эту информацию в рамках обсуждения технических характеристик шпинделя, но производитель станка по-прежнему несет ответственность за проверку всего станка, зажимного устройства и системы безопасности.
Основные выводы
- Включите в запрос предложений данные о заготовке, зажимных приспособлениях, характеристиках и способах установки.
- Предоставляйте чертежи, если критически важны размеры или зазоры для монтажа.
- Окончательное утверждение должно охватывать всю машину и систему крепления заготовки.
7. Часто задаваемые вопросы о совместимости шпинделей токарных станков с ЧПУ
Является ли сквозное отверстие в шпинделе токарного станка с ЧПУ тем же самым, что и полезная мощность заготовки?
Нет. Сквозное отверстие — это спецификация шпинделя. Полезная вместимость прутка ограничена наименьшим эффективным диаметром на всем пути подачи прутка, включая вытяжную трубу, привод, патрон или цангу, направляющую и устройство подачи прутка.
Можно ли установить любой 6-дюймовый патрон на шпиндель A2-5?
Не автоматически. Интерфейс крепления патрона, задняя пластина, расположение крепежных элементов, масса патрона, максимальная скорость и требования к приводу должны быть проверены с использованием соответствующих технических чертежей.
Всегда ли патрон большего диаметра обеспечивает большее усилие зажима?
Нет. Сила зажима зависит от конструкции патрона, мощности привода, гидравлического давления, усилия натяжения тяговой трубки, положения губок, диаметра захвата и скорости вращения шпинделя. Диаметр патрона сам по себе не определяет эффективную силу зажима.
Можно ли использовать переходник для установки патрона большего диаметра на шпиндель меньшего диаметра?
В некоторых случаях механическая реализация адаптера может быть возможна, но его одобрение не должно основываться только на габаритах. Масса патрона, вылет стрелы, скорость вращения, центробежная сила, нагрузка на подшипник шпинделя и конструкция станка требуют полного инженерного анализа.
Что ограничивает максимальную скорость вращения шпинделя и патрона?
Скорость вращения узла не должна превышать минимально допустимую скорость вращения шпинделя, патрона, зажимных губок, адаптера и сопутствующих компонентов. Масса заготовки, вылет зажимных губок, дисбаланс и условия захвата могут потребовать более низкой рабочей скорости.
Какую информацию следует предоставить при заказе шпинделя для токарного станка с ЧПУ POSA?
Укажите тип станка, процесс обработки, диапазон обрабатываемой детали, требуемую скорость и крутящий момент, информацию о шпинделе, патроне или цанге, целевой диаметр заготовки, требования к сквозному отверстию, характеристики привода, данные двигателя и чертежи интерфейса станка.