Die Auswahl einer CNC-Drehspindel erfordert mehr als nur die Übereinstimmung von Spindelnase und Spannfuttergröße. Spindelnase, Spannfutterschnittstelle, Durchgangsbohrung, Zugrohr, Zylinder, Werkstückspannmethode und zulässige Drehzahl müssen als Gesamtsystem betrachtet werden.
Bieten wir CNC-Drehmaschinenspindeln mit und ohne Riemenantrieb für verschiedene Maschinenkonfigurationen an. In diesem Leitfaden erklären wir anhand praktischer Beispiele, wie Sie die Kompatibilität unserer LMS-Spindelmodelle mit integriertem Antrieb sowie der TAC- und SJ-20D-Spindelmodelle mit Riemenantrieb überprüfen können.
1. Was muss bei einem CNC-Drehmaschinenspindelsystem aufeinander abgestimmt sein?
Die Spindel einer CNC-Drehmaschine arbeitet nicht als isoliertes Bauteil. Sie verbindet Antriebssystem, Lager, Spannfutter bzw. Spannzange, Spannmechanismus und Werkstück. Die Kompatibilität muss daher sowohl von der Maschinenseite als auch von der Werkstückaufnahmeseite aus geprüft werden.
Wir empfehlen, vor der Auswahl eines Spindelmodells die Werkstück- und Bearbeitungsanforderungen zu ermitteln. Stangendurchmesser, Werkstückgewicht, erforderliche Spindeldrehzahl, Bearbeitungsdrehmoment, Spannmethode und Maschinenlayout beeinflussen die endgültige Spezifikation.
Zu den wichtigsten Kompatibilitätspunkten gehören normalerweise:
- Spindelnasentyp und Montageabmessungen
- Spannfutter- oder Spannzangenschnittstelle
- Nennfuttergröße und zulässige Futtermasse
- Spindeldurchgangsbohrung und Innendurchmesser des Zugrohrs
- Anforderungen an Hydraulikzylinder bei Verwendung eines Kraftspannfutters
- Spindeldrehzahl und zulässige Drehzahl des Werkstückspannsystems
- Riemen-, Motor- oder eingebauter Antriebskonfiguration
- Bedingungen für Schmierung, Kühlung, Abdichtung und Maschineninstallation
Wichtigste Erkenntnisse
- Beginnen Sie mit dem Werkstück, dem Bearbeitungsprozess und der Werkstückspannmethode.
- Betrachten Sie Spindel, Spannfutter, Aktor und Maschinenstruktur als ein System.
- Wählen Sie eine Spindel nicht allein anhand von Drehzahl-, Leistungs- oder Durchgangslochdaten aus.
2. Wie beeinflusst die Spindelnase die Montage des Spannfutters?
Die Spindelnase definiert die mechanische Verbindung zwischen Spindel und Werkstückspannvorrichtung. Eine Bezeichnung wie A2-4, A2-5, A2-6 oder A2-8 kennzeichnet eine standardisierte Schnittstellengröße, reicht aber allein für die Kompatibilitätsprüfung nicht aus.
Das Spannfutter bzw. der Spannfutteradapter muss zu den Abmessungen der Spindelnase, der Montageanordnung, der Auflagefläche und dem Befestigungsmuster passen. Rundlauf, Konzentrizität und Montagegenauigkeit beeinflussen ebenfalls die Bearbeitungsqualität und die Lagerbelastung.
Die in der Werkzeugmaschinenkonstruktion üblicherweise verwendeten Abmessungen der Spindelnase vom Typ A sind in ISO 702-1 geregelt. Die endgültige Installation muss dennoch anhand der Zeichnungen und Betriebsanforderungen der Spindel- und Spannmittelhersteller überprüft werden.
Informationen, die vor der Montage des Spannfutters zu bestätigen sind
- Genaue Spindelnasenbezeichnung und Abmessungen
- Spannfutter-Rückplatte oder Direktmontageschnittstelle
- Spezifikation der Befestigungsschrauben und Anzugsvorgang
- Masse, Durchmesser und Schwerpunktlage des Spannfutters
- Zulässige Betriebsdrehzahl von Spindel und Spannfutter
- Erforderlicher Rundlauf und Konzentrizität nach der Montage
Wichtigste Erkenntnisse
- Die Übereinstimmung mit der A2-Bezeichnung ist nur die erste Kompatibilitätsprüfung.
- Bitte überprüfen Sie die Einbaumaße anhand der entsprechenden technischen Zeichnungen.
- Vor der Genehmigung eines Adapters sollten die Masse des Spannfutters und der Überhang geprüft werden.
3. Bestimmt allein die Größe des Spannfutters die Kompatibilität?
Nein. Die angegebene Spannfuttergröße ist ein nützlicher erster Anhaltspunkt, aber sie bestätigt nicht, dass jedes Spannfutter mit dem gleichen Nenndurchmesser direkt auf die Spindel montiert werden kann.
Zwei Spannfutter mit gleicher Nenngröße können sich hinsichtlich Montageart, Masse, maximaler Drehzahl, Backenkonfiguration und Anforderungen an den Antrieb unterscheiden. Ein größeres Spannfutter kann zwar ein größeres Werkstück aufnehmen oder eine breitere Backenanordnung bieten, erzeugt aber nicht automatisch eine höhere Spannkraft.
Die Spannleistung hängt von Faktoren wie der Konstruktion des Spannfutters, dem Hydraulikdruck, der Zylinderleistung, der Zugkraft, dem Backentyp, der Backenposition, dem Spanndurchmesser und der Spindeldrehzahl ab. Da die Zentrifugalkraft die effektive Spannkraft bei höheren Drehzahlen verringert, muss das gesamte Spannfuttersystem auf den vorgesehenen Betriebsbereich geprüft werden.
Wichtigste Erkenntnisse
- Der Nenndurchmesser des Spannfutters bestätigt nicht die Kompatibilität mit der Direktmontage.
- Ein größeres Spannfutter erzeugt nicht automatisch eine höhere Spannkraft.
- Verwenden Sie die niedrigste zulässige Drehzahl für die gesamte Baugruppe.
4. Ist der Spindeldurchgangslochdurchmesser gleich der Stangenkapazität?
Die Spindeldurchgangsbohrung ist die für die Spindel selbst vorgesehene Innenöffnung. Die nutzbare Stangenkapazität ist der maximale Stangendurchmesser, der unter realen Betriebsbedingungen durch die gesamte Maschine und das Werkstückspannsystem geführt werden kann.
Diese Werte können variieren, da das Material gegebenenfalls auch ein Zugrohr, eine Spannzange, eine Futterbohrung, einen Aktuator, eine Führungsbuchse oder eine Stangenzuführungskomponente durchlaufen muss. Die kleinste effektive Öffnung wird zum Grenzdurchmesser.
Stangenzuführungspfad zur Überprüfung
- Stangenzuführungsauslass oder Führungskanal
- Hintere Spindelverbindung
- Bohrung des Hydraulikzylinders, falls zutreffend
- Innendurchmesser des Zugrohrs, falls zutreffend
- Spindel-Durchgangsbohrung
- Spannfutter, Spannzange oder Werkstückaufnahme
- Führungsschiene und erforderlicher Betriebsspielraum
Der Nenndurchmesser der Stange sollte nicht dem kleinsten Bauteildurchmesser entsprechen, ohne Spiel, Geradheit des Materials, Stangentoleranzen, die Auslegung der Führungsschiene und die Rotationsbedingungen zu berücksichtigen. Diese Faktoren sind insbesondere bei automatischen Stangenzuführungen von Bedeutung.
Wichtigste Erkenntnisse
- Spindeldurchgangsbohrung und nutzbare Stangenkapazität sind keine austauschbaren Spezifikationen.
- Der kleinste effektive Durchgang bestimmt die tatsächliche Stangenzufuhrgrenze.
- Für ausreichend Spielraum bei Stangenabweichungen und Betriebsbedingungen sorgen.
5. Vergleich der CNC-Drehmaschinenspindeln POSA LMS, TAC und SJ-20D
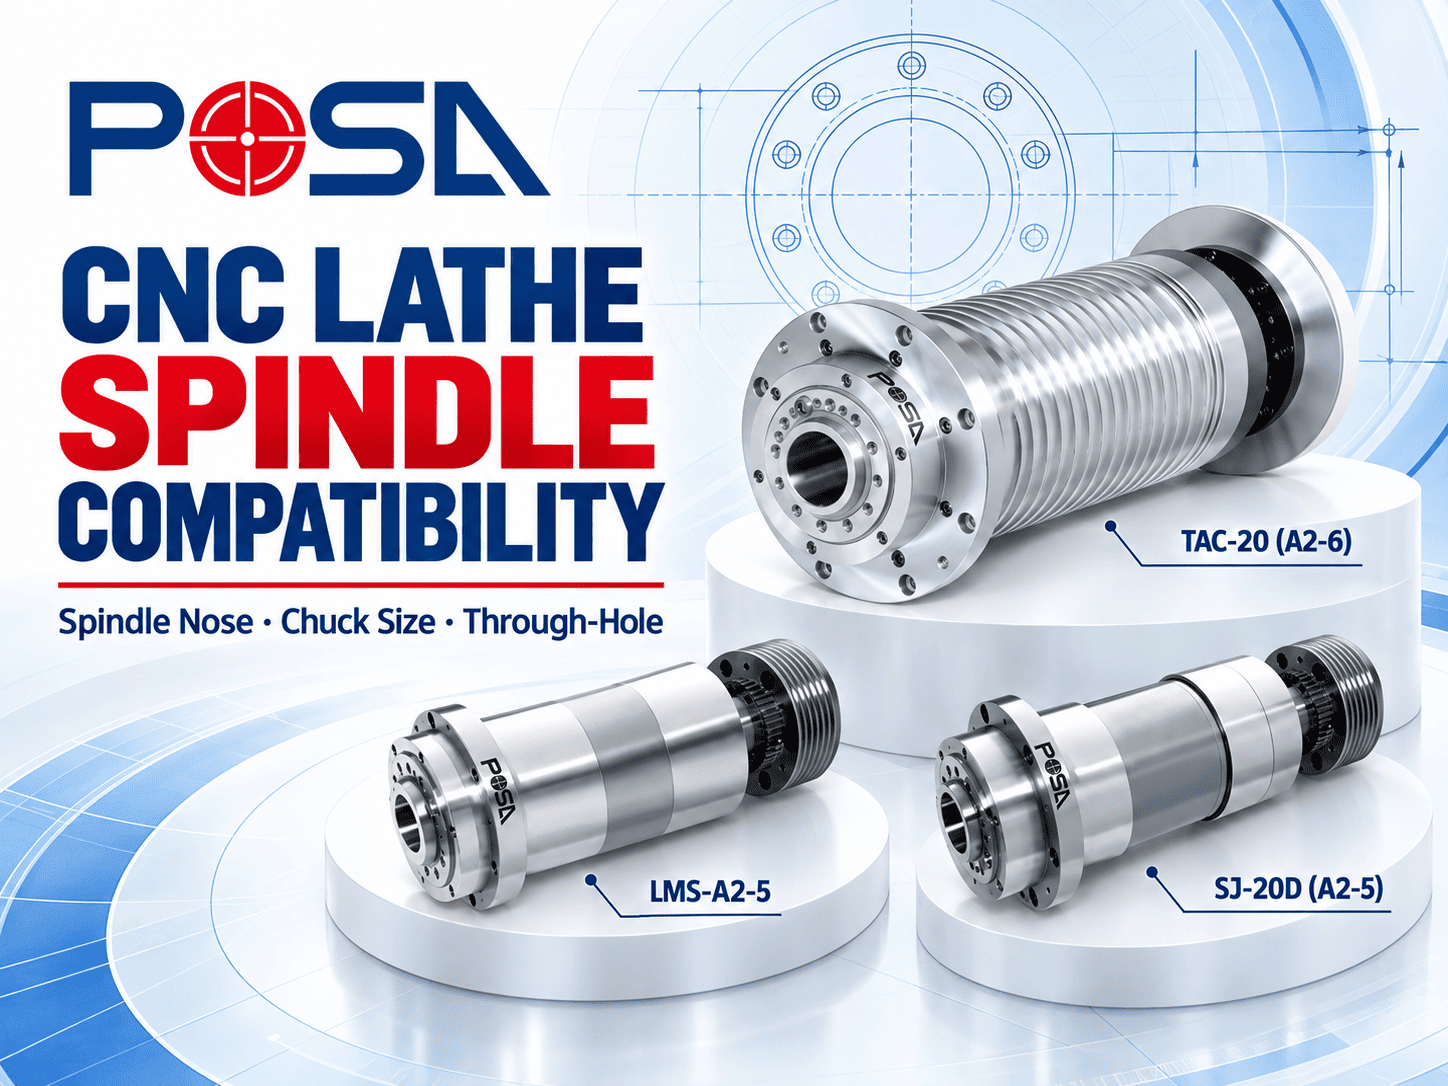
POSA MACHINERY CO., LTD. bietet Spindelkonfigurationen mit und ohne Riemenantrieb für CNC-Drehmaschinen an. Die unten abgebildeten LMS-Modelle sind Spindeln mit Einbauantrieb, während TAC und SJ-20D Spindeln mit Riemenantrieb sind.
Die folgende Tabelle dient dem ersten Modellvergleich. Die endgültige Auswahl muss auf der Grundlage der erforderlichen Drehzahl, des Drehmoments, der Lageranordnung, der Spannfutterschnittstelle, des Betätigungssystems und der Maschineneinbaubedingungen erfolgen.
| Modell | Laufwerkstyp | Spindelnase | Angegebene Spannfuttergröße | Aufgeführtes Durchgangsloch |
|---|---|---|---|---|
| LMS-S20 | Eingebaute Spindel | Spannzange | 5 Zoll | Ø21 mm |
| LMS-A2-4 | Eingebaute Spindel | A2-4 | 5 Zoll | Ø43 mm |
| LMS-A2-5 | Eingebaute Spindel | A2-5 | 6 Zoll | Ø56 mm |
| LMS-A2-6 | Eingebaute Spindel | A2-6 | 8 Zoll | Ø62 mm |
| TAC-10 | Riemengetriebene Spindel | A2-4 | 5 Zoll | Ø36 / Ø45 mm |
| SJ-20D | Riemengetriebene Spindel | A2-5 | 6 Zoll | Ø56 mm |
| TAC-20 | Riemengetriebene Spindel | A2-6 | 8 Zoll | Ø66 mm |
| TAC-22 / TAC-35 | Riemengetriebene Spindel | A2-8 | 10 Zoll | Ø80 / Ø86 mm |
| TAC-220 | Riemengetriebene Spindel | A2-15 | 18 Zoll | Ø100 mm |
Die Spezifikationen dienen als vorläufige Auswahlkriterien. Sofern alternative Werte angegeben sind, bestätigen Sie die zutreffende Produktkonfiguration mit POSA. Produktspezifikationen können aktualisiert werden; die endgültige Kompatibilität muss anhand der aktuellsten genehmigten Zeichnungen und Projektanforderungen überprüft werden.
Eingebaute Spindel oder Spindel mit Riemenantrieb?
Eine integrierte Spindel bindet den Motor in die Spindeleinheit ein und ermöglicht eine kompakte Antriebsanordnung mit direkter Kraftübertragung. Eine riemengetriebene Spindel überträgt die Kraft eines externen Motors über ein Riemen- und Riemenscheibensystem und bietet mehr Flexibilität bei der Motorauswahl und dem Übersetzungsverhältnis.
Keine der beiden Konfigurationen ist generell besser. Die richtige Wahl hängt von der Zieldrehzahl, dem Drehmoment, dem thermischen Verhalten, dem verfügbaren Platz an der Maschine, den Serviceanforderungen und der Gesamtarchitektur der Maschine ab.
Wichtigste Erkenntnisse
- LMS-Modelle sind in CNC-Drehmaschinenspindeln eingebaut.
- TAC und SJ-20D sind riemengetriebene CNC-Drehmaschinenspindeln.
- Die Tabelle dient lediglich dem ersten Vergleich und nicht der endgültigen Installationsfreigabe.
6. Checkliste zur Kompatibilität der CNC-Drehmaschinenspindel vor einer Angebotsanfrage
Die Bereitstellung vollständiger Anwendungsinformationen ermöglicht uns eine genauere Überprüfung der Spindelkonfiguration und verringert das Risiko von nicht übereinstimmenden Schnittstellen während der Maschinenkonstruktion.
- Maschinentyp und vorgesehener Bearbeitungsprozess
- Werkstückmaterial, Größe und maximales Gewicht
- Erforderlicher Spindeldrehzahlbereich
- Erforderliches Drehmoment und Tastverhältnis
- Marke, Modell und Montageschnittstelle des Spannfutters oder der Spannzange
- Erforderliche Nennfuttergröße
- Spindelnasenbezeichnung
- Erforderliche Spindeldurchgangsbohrung
- Zielstangendurchmesser und erforderliches Betriebsspiel
- Details zu Zugrohr und Hydraulikzylinder, sofern zutreffend
- Motordaten und Antriebskonfiguration
- Anforderungen an Schmierung, Kühlung und Abdichtung
- Zeichnungen für Maschinenaufstellungsraum und Schnittstellen
- Rundlauf-, Genauigkeits- und Prüfanforderungen
Falls das endgültige Spannfutter oder der Aktor noch nicht ausgewählt wurde, geben Sie bitte den Werkstückbereich und die geplante Spannmethode an. Wir können diese Informationen in die Diskussion über die Spindelspezifikation einbeziehen, die Verantwortung für die Validierung der gesamten Maschine, der Werkstückspannung und des Sicherheitssystems liegt jedoch weiterhin beim Maschinenbauer.
Wichtigste Erkenntnisse
- Fügen Sie der Angebotsanfrage Daten zum Werkstück, zur Werkstückspannung, zur Leistung und zur Installation bei.
- Zeichnungen sind immer dann beizufügen, wenn Montageabmessungen oder Abstände von entscheidender Bedeutung sind.
- Die endgültige Genehmigung muss die gesamte Maschine und das Werkstückspannsystem umfassen.
7. Häufig gestellte Fragen zur Spindelkompatibilität von CNC-Drehmaschinen
Entspricht die Durchgangsbohrung der CNC-Drehmaschinenspindel der nutzbaren Stangenkapazität?
Nein. Die Durchgangsbohrung ist eine Spindelspezifikation. Die nutzbare Stangenkapazität ist durch den kleinsten effektiven Durchmesser im gesamten Stangenzuführungsweg begrenzt, einschließlich Zugrohr, Aktuator, Spannfutter bzw. Spannzange, Führungsbuchse und Stangenvorschub.
Kann jedes 6-Zoll-Spannfutter auf einer A2-5-Spindel montiert werden?
Nicht automatisch. Die Spannfutteraufnahme, die Rückplatte, die Anordnung der Befestigungselemente, die Masse des Spannfutters, die maximale Drehzahl und die Anforderungen an den Aktor müssen anhand der entsprechenden technischen Zeichnungen überprüft werden.
Führt ein größeres Spannfutter immer zu einer höheren Spannkraft?
Nein. Die Spannkraft hängt von der Konstruktion des Spannfutters, der Stellantriebsleistung, dem Hydraulikdruck, der Zugkraft, der Backenposition, dem Spanndurchmesser und der Spindeldrehzahl ab. Der Spannfutterdurchmesser allein bestimmt nicht die effektive Spannkraft.
Kann ein Adapter verwendet werden, um ein größeres Spannfutter an einer kleineren Spindelnase zu montieren?
Ein Adapter mag in manchen Anwendungen mechanisch möglich sein, darf aber nicht allein anhand der Abmessungen genehmigt werden. Masse des Spannfutters, Überhang, Drehzahl, Zentrifugalkraft, Spindellagerbelastung und Maschinenstruktur erfordern eine umfassende technische Prüfung.
Was begrenzt die maximale Drehzahl der Spindel- und Spannfutterbaugruppe?
Die Gesamtdrehzahl darf die niedrigste zulässige Drehzahl der Spindel, des Spannfutters, der Backen, des Adapters und der zugehörigen Komponenten nicht überschreiten. Werkstückmasse, Backenausladung, Unwucht und Spannbedingungen können eine niedrigere Betriebsdrehzahl erforderlich machen.
Welche Informationen sollten bei der Bestellung einer POSA CNC-Drehmaschinenspindel angegeben werden?
Bitte geben Sie den Maschinentyp, den Bearbeitungsprozess, den Werkstückbereich, die erforderliche Drehzahl und das Drehmoment, die Spindelnase, Informationen zum Spannfutter oder zur Spannzange, den Zielstangendurchmesser, die Anforderungen an die Durchgangsbohrung, Details zum Aktor, Motordaten und Zeichnungen der Maschinenschnittstelle an.