選擇數控車床主軸不僅僅是將主軸鼻端規格與卡盤尺寸相匹配。主軸鼻端、卡盤介面、通孔、拉桿、汽缸、工件夾持方式以及允許的運轉速度必須作為一個完整的系統進行評估。
我們為不同的工具機配置提供內建式和皮帶驅動式CNC車床主軸。在本指南中,我們將以LMS內建的主軸型號以及TAC和SJ-20D皮帶驅動主軸型號為例,講解如何進行相容性評估。
1. CNC車床主軸系統中必須搭配哪些零件?
數控車床主軸並非獨立運行,它連接驅動系統、軸承、卡盤或筒夾、夾緊機構和工件。因此,相容性必須從工具機側和工件夾持側兩個方面進行評估。
我們建議在選擇主軸型號之前,先確定工件和加工需求。棒料直徑、工件重量、所需主軸轉速、加工扭力、夾緊方式和工具機佈局都會影響最終規格。
主要相容性要點通常包括:
- 主軸鼻端類型和安裝尺寸
- 卡盤或夾頭接口
- 標稱卡盤尺寸和允許卡盤質量
- 主軸通孔和拉桿內徑
- 使用動力卡盤時對液壓缸的要求
- 主軸轉速和工件夾持系統的允許轉速
- 皮帶、馬達或內建驅動配置
- 潤滑、冷卻、密封和機器安裝條件
重點總結
- 首先從工件、加工流程和工件夾持方法入手。
- 將主軸、卡盤、執行器和機器結構作為一個系統進行審查。
- 不要僅根據轉速、功率或通孔資料來選擇主軸。
2. 主軸鼻端如何影響卡盤安裝?
主軸鼻端定義了主軸與工件夾具之間的機械連接。諸如 A2-4、A2-5、A2-6 或 A2-8 之類的標識代表了一種標準化的介面尺寸,但僅憑此標識並不能完成相容性審查。
卡盤或卡盤轉接器必須與主軸鼻端尺寸、安裝方式、定位面和緊固件樣式相符。跳動、同心度和安裝精度也會影響加工品質和軸承負載。
工具機設計常用的A型主軸鼻端尺寸符合ISO 702-1標準。最終安裝仍需對照主軸和工裝夾具製造商的圖面和操作要求進行驗證。
安裝卡盤前需確認的訊息
- 主軸鼻端的精確型號和尺寸
- 卡盤背板或直接安裝接口
- 安裝螺栓規格和擰緊程序
- 卡盤質量、直徑和重心位置
- 主軸和卡盤的允許工作速度
- 組裝後所需的跳動量和同心度
重點總結
- 匹配 A2 標識只是相容性檢查的第一步。
- 請參考相關技術圖確認安裝尺寸。
- 在批准適配器之前,請評估卡盤品質和懸伸量。
3. 卡盤尺寸是否僅決定相容性?
不。列出的卡盤尺寸是一個有用的初步參考,但這並不能確認所有標稱直徑相同的卡盤都可以直接安裝在主軸上。
兩個標稱尺寸相同的卡盤可能具有不同的安裝方式、本體質量、最大轉速、卡爪結構和執行器要求。較大的卡盤可以容納更大的工件或提供更寬的卡爪,但這並不意味著它一定能提供更大的夾緊力。
夾緊性能取決於多種因素,例如卡盤結構、液壓壓力、油缸輸出、拉桿力、卡爪類型、卡爪位置、夾持直徑和主軸轉速。由於離心力會在高速運轉時降低有效夾緊力,因此必須針對預期的工作範圍檢查整個卡盤系統。
重點總結
- 標稱卡盤直徑並不能確認是否可直接安裝。
- 較大的卡盤不一定能產生更大的夾緊力。
- 整個組件應使用最低的適用速度等級。
4. 主軸通孔直徑與棒料加工能力相同嗎?
主軸通孔是指主軸本身的內部開口尺寸。可用棒料加工能力是指在實際操作條件下,整台機床和工裝夾具系統能夠通過的最大棒料直徑。
這些數值可能會有所不同,因為材料可能還需要經過拉拔管、夾頭、卡盤孔、致動器、導引襯套或棒料送料器零件。最小有效開口即為極限直徑。
棒料輸送路徑驗證
- 棒料送料器出口或導引通道
- 後輪軸連接
- 液壓缸缸徑(如適用)
- 拉管內徑(如適用)
- 主軸通孔
- 卡盤、夾頭或工件夾持孔
- 導引襯管和所需操作間隙
在不考慮間隙、材料直線度、棒材偏差、導引襯套設計和旋轉條件的情況下,棒材的標稱直徑不應等於最小零件孔徑。這些因素在自動棒材送料應用上尤其重要。
重點總結
- 主軸通孔和可用棒料容量不是可以互換的規格。
- 最小有效通道控制實際的棒料進給極限。
- 為鋼筋變化和操作條件預留適當的間隙。
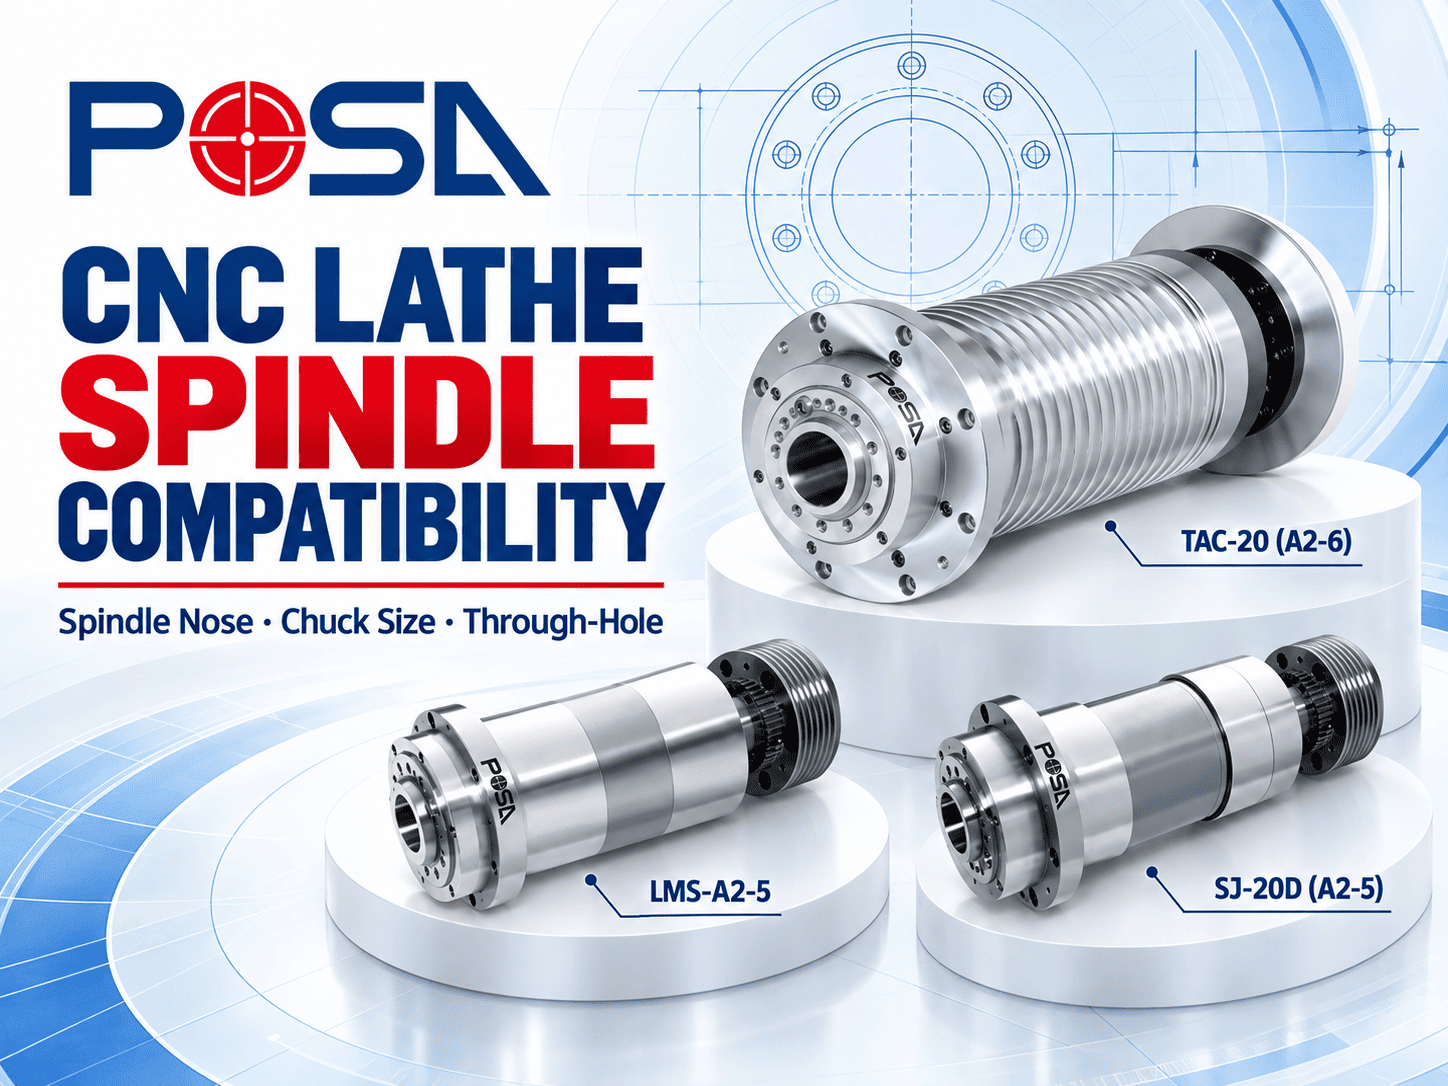
5. POSA LMS、TAC 和 SJ-20D CNC車床主軸的比較
寶薩機械有限公司為CNC車床應用提供內建式和皮帶驅動主軸配置。下圖所示的LMS型號為內建式主軸,而TAC和SJ-20D型號為皮帶驅動主軸。
下表僅供初步型號比較之用。最終選擇必須基於所需的轉速、扭矩、軸承佈置、卡盤介面、執行器系統以及機器安裝條件。
| 模型 | 驅動類型 | 紡錘鼻 | 標示卡盤尺寸 | 已列入清單的通孔 |
|---|---|---|---|---|
| LMS-S20 | 內建主軸 | 夾頭 | 5吋 | 直徑 21 毫米 |
| LMS-A2-4 | 內建主軸 | A2-4 | 5吋 | 直徑 43 毫米 |
| LMS-A2-5 | 內建主軸 | A2-5 | 6吋 | 直徑 56 毫米 |
| LMS-A2-6 | 內建主軸 | A2-6 | 8吋 | 直徑 62 毫米 |
| TAC-10 | 皮帶驅動主軸 | A2-4 | 5吋 | 直徑 36 / 直徑 45 毫米 |
| SJ-20D | 皮帶驅動主軸 | A2-5 | 6吋 | 直徑 56 毫米 |
| TAC-20 | 皮帶驅動主軸 | A2-6 | 8吋 | 直徑 66 毫米 |
| TAC-22 / TAC-35 | 皮帶驅動主軸 | A2-8 | 10英吋 | 直徑 80 / 直徑 86 毫米 |
| TAC-220 | 皮帶驅動主軸 | A2-15 | 18英吋 | 直徑100毫米 |
規格參數僅供初步選擇參考。如列出了備選方案,請與POSA確認適用的產品配置。產品規格參數可能會更新,最終相容性必須使用最新批准的圖紙和項目要求進行驗證。
內建主軸還是皮帶驅動主軸?
內建式主軸將馬達整合到主軸組件中,可實現緊湊的驅動佈局和直接動力傳輸。皮帶驅動主軸則透過皮帶輪系統將外部馬達的動力傳遞到主軸,在馬達選擇和傳動比方面提供了更大的靈活性。
兩種配置各有優劣,沒有絕對的優劣之分。合適的選擇取決於目標轉速、扭矩、熱性能、可用機器空間、維護要求以及整體機器架構。
重點總結
- LMS 型號為內建式CNC車床主軸。
- TAC 和 SJ-20D 是皮帶驅動CNC車床主軸。
- 請使用此表格進行初步比較,而不是作為最終安裝批准依據。
6. 詢價前CNC車床主軸相容性檢查清單
提供完整的應用信息,可以讓我們更準確地審查主軸配置,並降低機器設計過程中接口不匹配的風險。
- 機器類型和預期加工工藝
- 工件材料、尺寸和最大重量
- 所需主軸轉速範圍
- 所需扭力和占空比
- 卡盤或夾頭品牌、型號和安裝接口
- 所需標稱卡盤尺寸
- 紡錘鼻端標識
- 所需主軸通孔
- 目標桿徑和所需操作間隙
- 拉管和液壓缸的詳細資訊(如適用)
- 馬達數據和驅動配置
- 潤滑、冷卻和密封要求
- 機器安裝空間和介面圖
- 跳動、精度和檢驗要求
如果尚未選定最終的卡盤或執行器,請提供工件尺寸範圍和擬採用的夾緊方式。我們可以將此資訊用於主軸規格討論,但工具機製造商仍需負責驗證整台工具機、工件夾持裝置和安全系統。
重點總結
- 詢價單中應包含工件、工裝夾具、效能和安裝資料。
- 安裝尺寸或間隙至關重要時,請提供圖紙。
- 最終審批必須涵蓋整台機器和工件夾持系統。
7. 關於CNC車床主軸相容性的常見問題
CNC車床主軸通孔尺寸與可用棒料加工能力相同嗎?
不。通孔是主軸規格。棒料可用容量受限於整個棒料送料路徑中最小的有效直徑,該路徑包括拉桿、致動器、卡盤或夾頭、導引襯套和棒料送料器。
A2-5主軸上可以安裝任何6吋的卡盤嗎?
並非自動完成。卡盤安裝接口、背板、緊固件佈置、卡盤品質、最大轉速和執行器要求必須根據相應的技術圖進行驗證。
更大的卡盤是否總是能提供更大的夾緊力?
不。夾緊力取決於卡盤設計、致動器輸出、液壓、拉桿力、夾爪位置、夾持直徑和主軸轉速。卡盤直徑本身並不能決定要有效夾緊力。
能否使用轉接器將較大的卡盤安裝到較小的主軸鼻端?
在某些應用中,使用適配器在機械上或許可行,但僅憑尺寸無法批准。卡盤質量、懸伸量、轉速、離心力、主軸軸承負荷和機器結構都需要進行全面的工程評估。
主軸和卡盤組件的最大轉速受何種因素限制?
組裝後的轉速不得超過主軸、卡盤、卡爪、適配器及相關部件中各部件適用轉速的最低值。工件品質、卡爪伸出長度、不平衡情況和夾持條件可能需要降低運轉速度。
申請POSACNC車床主軸時應提供哪些資訊?
請提供機器類型、加工流程、工件範圍、所需轉速和扭力、主軸鼻端、卡盤或筒夾資訊、目標棒材直徑、通孔要求、執行器詳情、馬達資料和機器介面圖。