CNC torna tezgahı mili seçimi, sadece mil ucu tasarımını ayna boyutuna uydurmaktan daha fazlasını gerektirir. Mil ucu, ayna arayüzü, delik, çekme borusu, silindir, iş parçası tutma yöntemi ve izin verilen çalışma hızı, bir bütün sistem olarak değerlendirilmelidir.
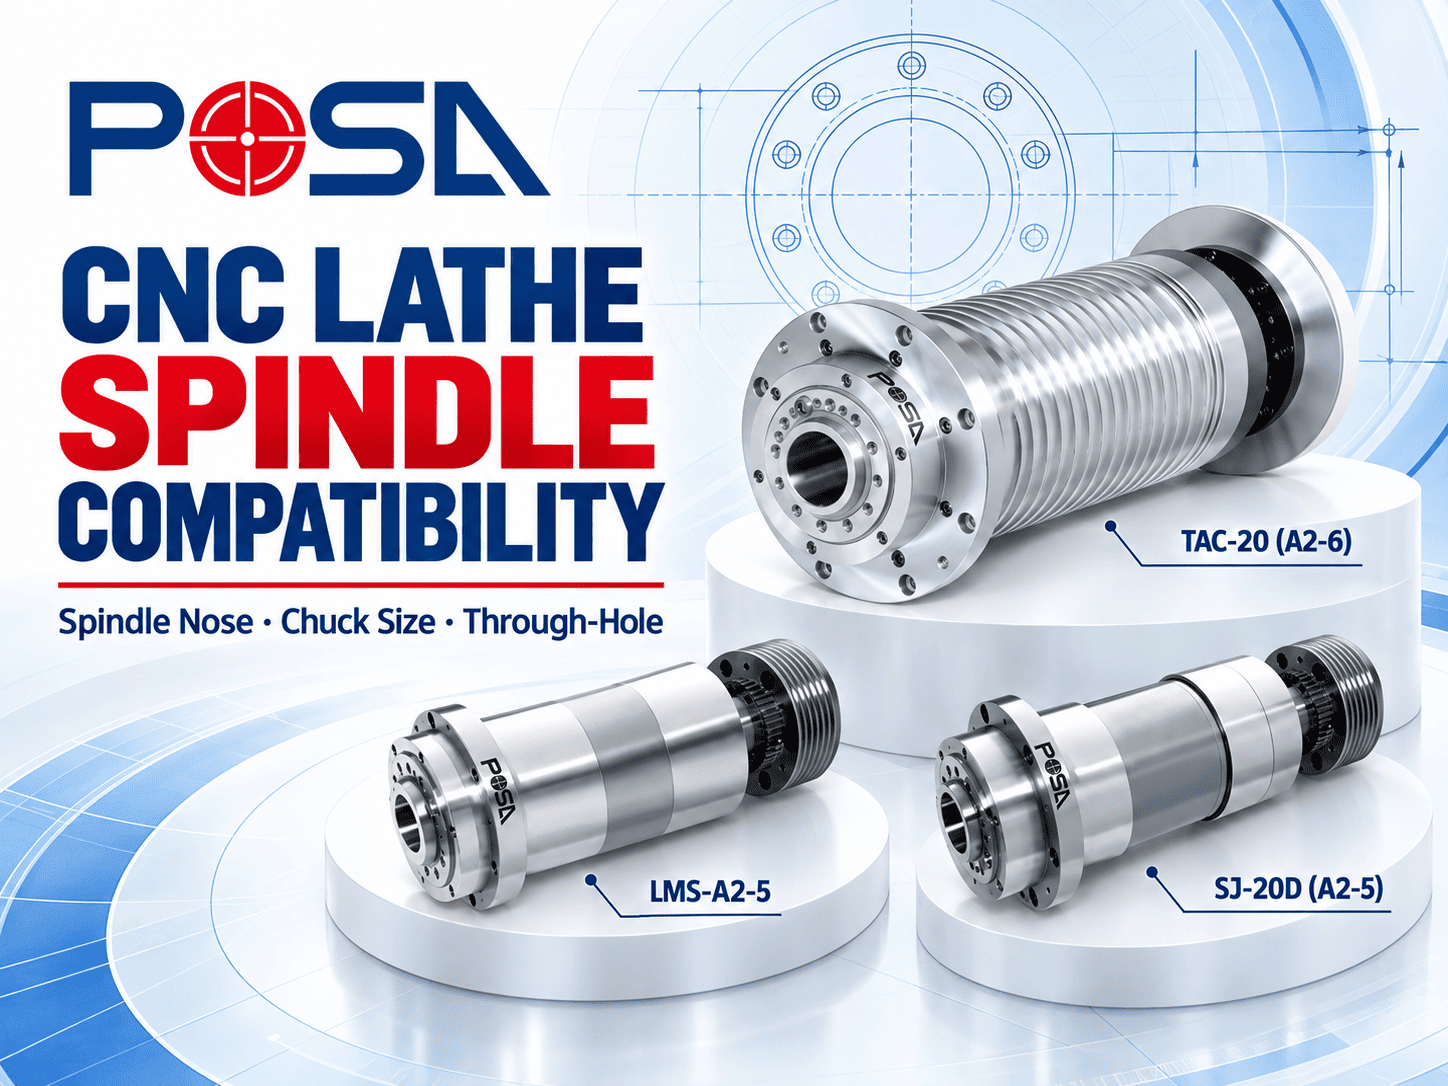
farklı makine konfigürasyonları için ankastre ve kayış tahrikli CNC torna mili sağlıyoruz. Bu kılavuzda, pratik örnekler olarak LMS ankastre mil modellerimizi ve TAC ve SJ-20D kayış tahrikli mil modellerimizi kullanarak uyumluluğun nasıl inceleneceğini açıklıyoruz.
1. Bir CNC torna tezgahı mil sisteminde nelerin eşleştirilmesi gerekir?
CNC torna tezgahı mili, tek başına çalışan bir bileşen değildir. Tahrik sistemi, rulmanlar, ayna veya pens, sıkıştırma mekanizması ve iş parçası arasında bağlantı kurar. Bu nedenle uyumluluk hem makine tarafı hem de iş parçası tutma tarafı açısından değerlendirilmelidir.
İş mili modelini seçmeden önce iş parçası ve işleme gereksinimleriyle başlamanızı öneririz. Çubuk çapı, iş parçası ağırlığı, gerekli iş mili hızı, işleme torku, sıkıştırma yöntemi ve makine yerleşimi, nihai özellikleri etkileyen faktörlerdir.
Genellikle uyumlulukla ilgili temel noktalar şunlardır:
- Mil ucu tipi ve montaj boyutları
- Mandren veya pens arayüzü
- Nominal ayna boyutu ve izin verilen ayna kütlesi
- Mil geçiş deliği ve çekme borusu iç çapı
- Güçlü bir mandren kullanıldığında hidrolik silindir gereksinimleri
- İş mili hızı ve iş tutma sisteminin izin verilen hızı
- Kayış, motor veya entegre tahrik konfigürasyonu
- Yağlama, soğutma, sızdırmazlık ve makine montaj koşulları
Önemli Noktalar
- İş parçası, işleme süreci ve iş parçası tutma yöntemiyle başlayın.
- Mil, ayna, aktüatör ve makine yapısını tek bir sistem olarak inceleyin.
- Mil seçimi yaparken yalnızca hız, güç veya delik çapı verilerini kullanmayın.
2. Mil ucu, ayna montajını nasıl etkiler?
Mil ucu, mil ile iş parçası tutma tertibatı arasındaki mekanik bağlantıyı tanımlar. A2-4, A2-5, A2-6 veya A2-8 gibi bir tanımlama, standartlaştırılmış bir arayüz boyutunu belirtir, ancak bu tanımlama tek başına uyumluluk incelemesini tamamlamaz.
Mandren veya mandren adaptörü, iş mili ucu boyutlarına, montaj düzenine, konumlandırma yüzeyine ve bağlantı elemanı desenine uygun olmalıdır. Salınım, eş merkezlilik ve montaj doğruluğu da işleme kalitesini ve yatak yükünü etkiler.
Takım tezgahı tasarımında sıklıkla referans alınan A tipi iş mili ucu boyutları ISO 702-1 standardı kapsamındadır. Son montaj, iş mili ve iş parçası tutucu üreticilerinin çizimleri ve işletme gereksinimlerine göre doğrulanmalıdır.
Mandren montajından önce teyit edilmesi gereken bilgiler
- Mil ucunun kesin tanımı ve boyutları
- Chuck arka plakası veya doğrudan montaj arayüzü
- Montaj cıvatası özellikleri ve sıkma prosedürü
- Aynanın kütlesi, çapı ve ağırlık merkezi konumu
- Mil ve aynanın izin verilen çalışma hızı
- Montaj sonrası gerekli salınım ve eşmerkezlilik
Önemli Noktalar
- A2 sınıflandırmasına uygunluk, uyumluluk kontrolünün yalnızca ilk adımıdır.
- İlgili teknik çizimleri kullanarak montaj boyutlarını doğrulayın.
- Adaptörü onaylamadan önce aynanın kütlesini ve çıkıntısını değerlendirin.
3. Uyumluluğu yalnızca mandren boyutu mu belirler?
Hayır. Listelenen ayna boyutu yararlı bir ön referanstır, ancak aynı nominal çapa sahip her aynanın doğrudan mil üzerine monte edilebileceğini garanti etmez.
Aynı nominal boyuta sahip iki aynanın montaj düzenleri, gövde kütlesi, maksimum hızı, çene konfigürasyonu ve aktüatör gereksinimleri farklı olabilir. Daha büyük bir ayna daha büyük bir iş parçasını barındırabilir veya daha geniş bir çene düzeni sağlayabilir, ancak bu otomatik olarak daha büyük bir sıkıştırma kuvveti sağlamaz.
Sıkıştırma performansı, ayna yapısı, hidrolik basınç, silindir çıkışı, çekme borusu kuvveti, çene tipi, çene konumu, kavrama çapı ve mil hızı gibi faktörlere bağlıdır. Santrifüj kuvveti, yüksek hızlarda etkili kavrama kuvvetini azalttığı için, tüm ayna sisteminin amaçlanan çalışma aralığı için kontrol edilmesi gerekir.
Önemli Noktalar
- Nominal ayna çapı, doğrudan montaj uyumluluğunu doğrulamaz.
- Daha büyük bir mandren otomatik olarak daha yüksek sıkıştırma kuvveti üretmez.
- Montajın tamamı için geçerli olan en düşük hız değerini kullanın.
4. Milin içinden geçen delik çapı, çubuk taşıma kapasitesiyle aynı mıdır?
Mil geçiş deliği, milin kendisi için belirtilen iç açıklıktır. Kullanılabilir çubuk kapasitesi, gerçek çalışma koşulları altında tüm makine ve iş parçası tutma sisteminden geçebilecek maksimum çubuk çapıdır.
Bu değerler farklılık gösterebilir çünkü malzemenin ayrıca bir çekme borusu, pens, ayna deliği, aktüatör, kılavuz astarı veya çubuk besleyici bileşeninden geçmesi gerekebilir. En küçük etkili açıklık, sınırlayıcı çap olur.
Çubuk besleme yolunu doğrulamak için
- Çubuk besleme çıkışı veya kılavuz kanalı
- Arka mil bağlantısı
- Uygulanabilir olduğunda hidrolik silindir iç çapı
- Çekme borusunun iç çapı (uygulanabilir olduğunda)
- Mil geçiş deliği
- Mandren, pens veya iş parçası tutma deliği
- Kılavuz astar ve gerekli çalışma mesafesi
Nominal çubuk çapı, boşluk, malzeme düzgünlüğü, çubuk varyasyonu, kılavuz astar tasarımı ve dönme koşulları dikkate alınmaksızın en küçük bileşen deliğine eşit olmamalıdır. Bu faktörler, özellikle otomatik çubuk besleme uygulamalarında önemlidir.
Önemli Noktalar
- Mil geçiş deliği ve kullanılabilir çubuk kapasitesi birbirinin yerine kullanılabilen özellikler değildir.
- En küçük etkili geçiş, gerçek çubuk besleme sınırını kontrol eder.
- Çubuk varyasyonuna ve çalışma koşullarına uygun boşluk bırakın.
5. POSA LMS, TAC ve SJ-20D CNC Torna Millerinin Karşılaştırılması
POSA MACHINERY CO., LTD., CNC torna uygulamaları için ankastre ve kayış tahrikli iş mili konfigürasyonları sunmaktadır. Aşağıda gösterilen LMS modelleri ankastre iş milleridir, TAC ve SJ-20D ise kayış tahrikli iş milleridir.
Aşağıdaki tablo, ön model karşılaştırması amacıyla hazırlanmıştır. Nihai seçim, gerekli hız, tork, yatak düzeni, mandren arayüzü, aktüatör sistemi ve makine kurulum koşullarına göre yapılmalıdır.
| Model | Sürüş Tipi | İğne Burun | Listelenen Mandren Boyutu | Listelenen Delikli |
|---|---|---|---|---|
| LMS-S20 | Dahili mil | Collet | 5 inç | Ø21 mm |
| LMS-A2-4 | Dahili mil | A2-4 | 5 inç | Ø43 mm |
| LMS-A2-5 | Dahili mil | A2-5 | 6 inç | Ø56 mm |
| LMS-A2-6 | Dahili mil | A2-6 | 8 inç | Ø62 mm |
| TAC-10 | Kayış tahrikli mil | A2-4 | 5 inç | Ø36 / Ø45 mm |
| SJ-20D | Kayış tahrikli mil | A2-5 | 6 inç | Ø56 mm |
| TAC-20 | Kayış tahrikli mil | A2-6 | 8 inç | Ø66 mm |
| TAC-22 / TAC-35 | Kayış tahrikli mil | A2-8 | 10 inç | Ø80 / Ø86 mm |
| TAC-220 | Kayış tahrikli mil | A2-15 | 18 inç | Ø100 mm |
Teknik özellikler, ön seçim referansları olarak sunulmaktadır. Alternatif değerler gösteriliyorsa, ilgili ürün konfigürasyonunu POSA ile teyit edin. Ürün özellikleri güncellenebilir ve nihai uyumluluk, en son onaylanmış çizimler ve proje gereksinimleri kullanılarak doğrulanmalıdır.
Dahili mil mi yoksa kayış tahrikli mil mi?
Entegre mil, motoru mil tertibatına entegre eder ve doğrudan güç aktarımıyla kompakt bir tahrik düzenini destekleyebilir. Kayış tahrikli mil, gücü harici bir motordan kayış ve kasnak sistemi aracılığıyla aktarır ve motor seçimi ve aktarım oranında daha fazla esneklik sağlayabilir.
İki konfigürasyondan hiçbiri diğerinden daha iyi değildir. Uygun seçim, hedef hıza, torka, termal davranışa, mevcut makine alanına, servis gereksinimlerine ve genel makine mimarisine bağlıdır.
Önemli Noktalar
- LMS modelleri, entegre CNC torna mili sistemine sahiptir.
- TAC ve SJ-20D, kayış tahrikli CNC torna tezgahı milleridir.
- Bu tabloyu ilk karşılaştırma için kullanın, nihai kurulum onayı olarak kullanmayın.
6. Teklif Talebi Öncesi CNC Torna Mili Uyumluluk Kontrol Listesi
Eksiksiz uygulama bilgileri sağlamak, mil konfigürasyonunu daha doğru bir şekilde incelememizi sağlar ve makine tasarımı sırasında uyumsuz arayüz riskini azaltır.
- Makine tipi ve amaçlanan işleme süreci
- İş parçasının malzemesi, boyutu ve maksimum ağırlığı
- Gerekli iş mili hızı aralığı
- Gerekli tork ve çalışma döngüsü
- Mandren veya pens markası, modeli ve montaj arayüzü
- Gerekli nominal mandren boyutu
- Mil burunlu tasarım
- Gerekli mil geçiş deliği
- Hedef çubuk çapı ve gerekli çalışma mesafesi
- Gerektiğinde çekme borusu ve hidrolik silindir detayları.
- Motor verileri ve sürücü yapılandırması
- Yağlama, soğutma ve sızdırmazlık gereksinimleri
- Makine kurulum alanı ve arayüz çizimleri
- Salınım, doğruluk ve denetim gereksinimleri
Eğer son ayna veya aktüatör henüz seçilmediyse, iş parçası aralığını ve planlanan sıkıştırma yöntemini belirtin. Bu bilgileri iş mili spesifikasyon görüşmesinin bir parçası olarak kullanabiliriz, ancak makine üreticisi, komple makine, iş parçası tutma ve güvenlik sisteminin doğrulanmasından sorumludur.
Önemli Noktalar
- Teklif talebine iş parçası, iş tutma tertibatı, performans ve montaj verilerini ekleyin.
- Montaj boyutları veya boşlukları kritik önem taşıdığında, çizimleri sağlayın.
- Son onay, makinenin ve iş parçası tutma sisteminin tamamını kapsamalıdır.
7. CNC Torna Mili Uyumluluğu Hakkında Sıkça Sorulan Sorular
CNC torna tezgahının iş mili üzerindeki delik çapı, kullanılabilir çubuk taşıma kapasitesiyle aynı mıdır?
Hayır. Delik çapı bir mil spesifikasyonudur. Kullanılabilir çubuk kapasitesi, çekme borusu, aktüatör, ayna veya pens, kılavuz astarı ve çubuk besleyici dahil olmak üzere tüm çubuk besleme yolundaki en küçük etkili çap ile sınırlıdır.
Herhangi bir 6 inçlik ayna, A2-5 miline takılabilir mi?
Otomatik olarak değil. Mandren montaj arayüzü, arka plaka, bağlantı elemanı düzeni, mandren kütlesi, maksimum hız ve aktüatör gereksinimleri, ilgili teknik çizimler kullanılarak doğrulanmalıdır.
Daha büyük bir mandren her zaman daha fazla sıkıştırma kuvveti sağlar mı?
Hayır. Sıkıştırma kuvveti, aynanın tasarımına, aktüatör çıkışına, hidrolik basınca, çekme borusu kuvvetine, çene konumuna, kavrama çapına ve mil hızına bağlıdır. Sadece aynanın çapı, etkili kavrama kuvvetini belirlemez.
Daha küçük bir mil ucuna daha büyük bir ayna takmak için adaptör kullanılabilir mi?
Bazı uygulamalarda adaptör mekanik olarak mümkün olabilir, ancak yalnızca boyutlara bakılarak onaylanmamalıdır. Ayna kütlesi, çıkıntı, dönüş hızı, merkezkaç kuvveti, mil yatağı yükü ve makine yapısı, kapsamlı bir mühendislik incelemesi gerektirir.
Mil ve ayna tertibatının maksimum hızını sınırlayan nedir?
Montaj, mil, ayna, çeneler, adaptör ve ilgili bileşenler arasında geçerli olan en düşük hız değerini aşmamalıdır. İş parçasının kütlesi, çene uzantısı, dengesizlik ve kavrama koşulları daha düşük bir çalışma hızı gerektirebilir.
POSA CNC torna mili sipariş ederken hangi bilgilerin verilmesi gerekir?
Makine tipini, işleme sürecini, iş parçası aralığını, gerekli hızı ve torku, iş mili ucu, ayna veya pens bilgilerini, hedef çubuk çapını, delik gereksinimini, aktüatör detaylarını, motor verilerini ve makine arayüz çizimlerini sağlayın.