CNC旋盤の主軸を選ぶ際には、主軸端の形状とチャックのサイズを合わせるだけでは不十分です。主軸端、チャックとの接合部、貫通穴、ドローチューブ、シリンダー、ワーク保持方法、許容回転速度など、すべてを総合的に評価する必要があります。
では、様々な機械構成に対応する組み込み型およびベルト駆動型のCNC旋盤スピンドルを提供しています。本ガイドでは、LMS組み込み型スピンドルモデルとTACおよびSJ-20Dベルト駆動型スピンドルモデルを実例として、互換性の確認方法を解説します。
1. CNC旋盤のスピンドルシステムでは、何を一致させる必要がありますか?
CNC旋盤のスピンドルは、単独の部品として動作するものではありません。駆動システム、ベアリング、チャックまたはコレット、クランプ機構、そしてワークピースと接続されています。したがって、互換性は機械側とワーク保持側の両方から評価する必要があります。
スピンドルモデルを選定する前に、まずは加工対象物と加工要件を検討することをお勧めします。バー径、加工対象物の重量、必要なスピンドル回転速度、加工トルク、クランプ方法、機械レイアウトなど、すべてが最終的な仕様に影響を与えます。
主な互換性ポイントは通常以下のとおりです。
- スピンドルノーズの種類と取り付け寸法
- チャックまたはコレットインターフェース
- 公称チャックサイズと許容チャック質量
- スピンドル貫通穴とドローチューブ内径
- パワーチャック使用時の油圧シリンダー要件
- スピンドル回転速度とワーク保持システムの許容回転速度
- ベルト駆動、モーター駆動、または内蔵駆動構成
- 潤滑、冷却、シール、および機械設置条件
主なポイント
- まず、加工対象物、加工プロセス、およびワーク保持方法について見ていきましょう。
- スピンドル、チャック、アクチュエータ、および機械構造を一つのシステムとして検討する。
- スピンドルを選定する際に、速度、出力、貫通穴のデータだけを基準にしてはいけません。
2. スピンドルノーズの形状はチャックの取り付けにどのように影響しますか?
スピンドルノーズは、スピンドルとワーク保持装置間の機械的な接続部を定義します。A2-4、A2-5、A2-6、A2-8などの表記は、標準化されたインターフェースサイズを示しますが、表記だけでは互換性の確認は完了しません。
チャックまたはチャックアダプタは、スピンドル先端の寸法、取り付け方法、位置決め面、および締結パターンに適合している必要があります。振れ、同心度、および取り付け精度も、加工品質とベアリング負荷に影響します。
工作機械設計で一般的に参照されるA型スピンドルノーズの寸法は、 ISO 702-1で規定されています。ただし、最終的な設置は、スピンドルおよびワーク保持具メーカーの図面と操作要件に基づいて確認する必要があります。
チャック取り付け前に確認すべき情報
- スピンドルノーズの正確な名称と寸法
- チャックバックプレートまたは直接取り付けインターフェース
- 取付ボルトの仕様および締め付け手順
- チャックの質量、直径、重心位置
- スピンドルおよびチャックの許容動作速度
- 組み立て後の必要な振れと同心度
主なポイント
- A2という表記に合致するかどうかは、最初の互換性チェックに過ぎません。
- 該当する技術図面を使用して、取り付け寸法を確認してください。
- アダプターを承認する前に、チャックの質量と突き出し量を評価してください。
3.チャックのサイズだけで互換性が決まるのでしょうか?
いいえ。記載されているチャックサイズは便利な予備的な参考情報ではありますが、同じ公称直径のすべてのチャックがスピンドルに直接取り付けられることを保証するものではありません。
公称サイズが同じ2つのチャックでも、取り付け方法、本体質量、最大回転速度、ジョー形状、アクチュエータ要件などが異なる場合があります。大型のチャックはより大きなワークピースに対応したり、ジョー幅を広げたりできますが、必ずしもより大きなクランプ力が得られるとは限りません。
クランプ性能は、チャックの構造、油圧、シリンダ出力、ドローチューブ力、ジョーの種類、ジョーの位置、把持径、スピンドル回転速度などの要因によって左右されます。高速回転時には遠心力によって有効把持力が低下するため、チャックシステム全体を想定される動作範囲で点検する必要があります。
主なポイント
- 公称チャック径は、直接取り付けの互換性を保証するものではありません。
- チャックが大きいからといって、必ずしもクランプ力が高くなるわけではない。
- 組み立て全体において、適用可能な最低速度定格を使用してください。
4. スピンドルの貫通穴径は、バーの切断能力と同じですか?
スピンドル貫通穴とは、スピンドル自体に規定された内部開口部のことです。使用可能な棒材径とは、実際の運転条件下で、機械全体およびワーク保持システムを通過できる棒材の最大径のことです。
これらの値は、材料がドローチューブ、コレット、チャック穴、アクチュエータ、ガイドライナー、またはバーフィーダー部品を通過する必要がある場合があるため、異なる場合があります。最小有効開口部が制限直径となります。
検証のためのバーフィードパス
- バーフィーダー出口またはガイドチャンネル
- リアスピンドル接続
- 油圧シリンダーボア(該当する場合)
- ドローチューブの内径(該当する場合)
- スピンドル貫通穴
- チャック、コレット、またはワーク保持穴
- ガイドライナーと必要な動作クリアランス
公称棒径は、クリアランス、材料の真直度、棒のばらつき、ガイドライナーの設計、回転条件を考慮せずに、部品の最小内径と等しくしてはなりません。これらの要素は、自動棒送り用途において特に重要です。
主なポイント
- スピンドルの貫通穴径と使用可能なバー容量は、互換性のある仕様ではありません。
- 最小有効通路径が、実際のバー供給限界を制御する。
- バーのばらつきや運転条件に応じて、適切なクリアランスを確保してください。
5. POSA LMS、TAC、SJ-20D CNC旋盤スピンドルの比較
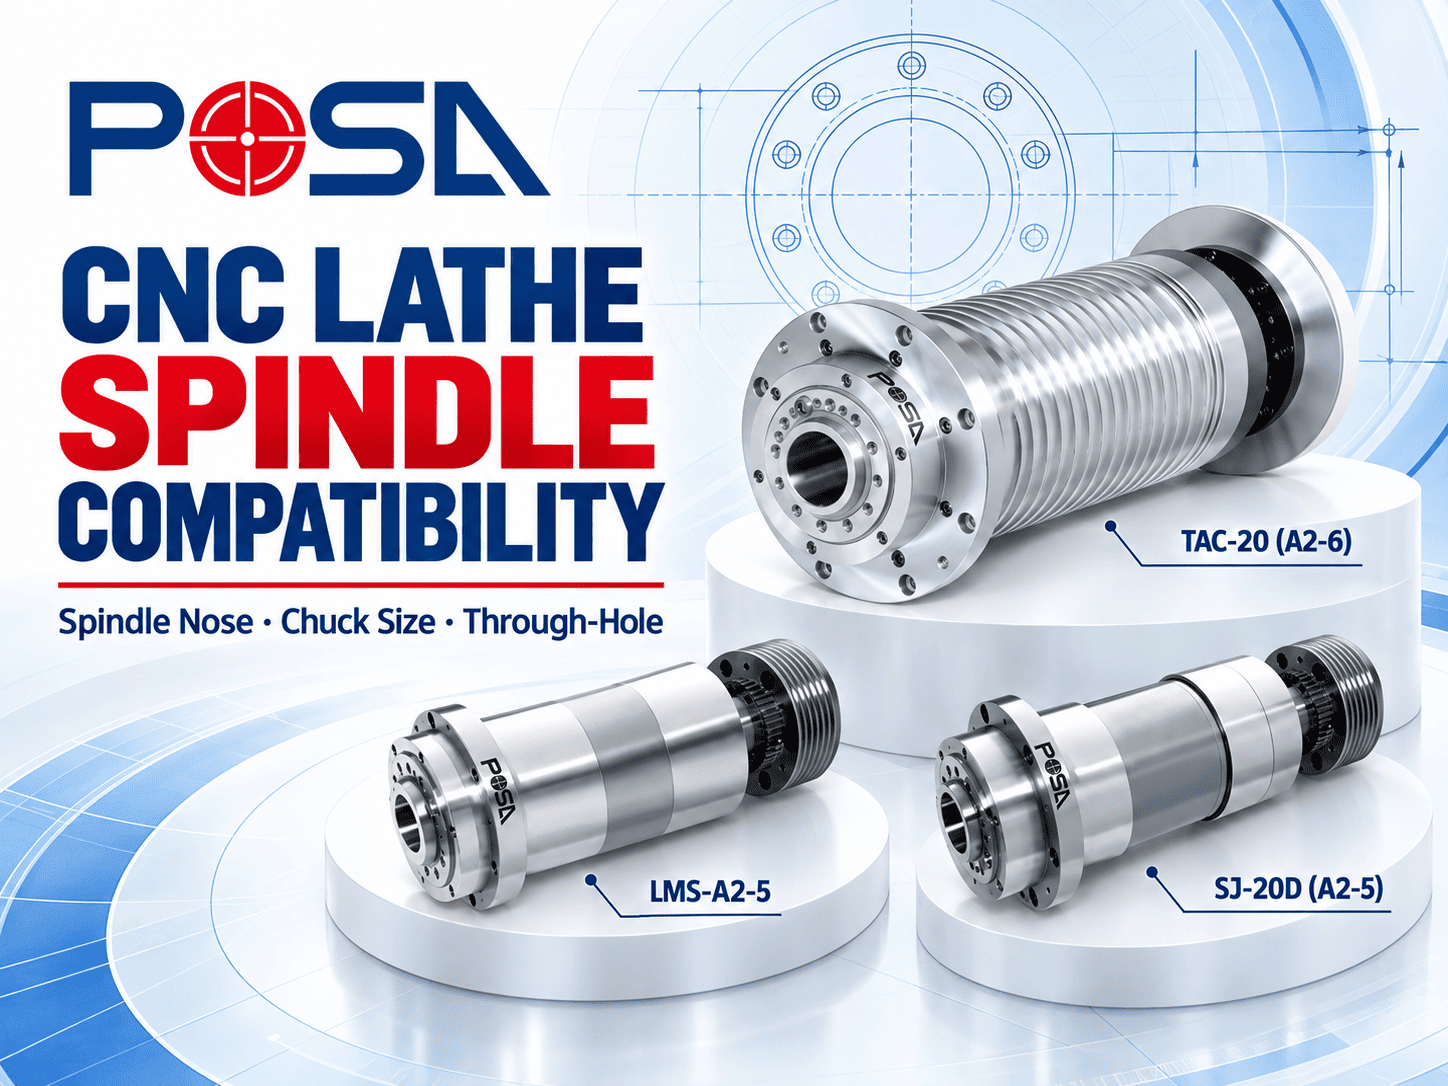
POSA MACHINERY CO., LTD.は、CNC旋盤向けに、内蔵型とベルト駆動型のスピンドル構成を提供しています。下記に示すLMSモデルは内蔵型スピンドル、TACおよびSJ-20Dはベルト駆動型スピンドルです。
以下の表は、予備的なモデル比較を目的としています。最終的な選定は、必要な速度、トルク、ベアリング配置、チャックインターフェース、アクチュエータシステム、および機械の設置条件に基づいて行う必要があります。
| モデル | 駆動方式 | スピンドルノーズ | 記載されているチャックサイズ | リストされている貫通穴 |
|---|---|---|---|---|
| LMS-S20 | 内蔵スピンドル | コレット | 5インチ | 直径21mm |
| LMS-A2-4 | 内蔵スピンドル | A2-4 | 5インチ | 直径43mm |
| LMS-A2-5 | 内蔵スピンドル | A2-5 | 6インチ | 直径56mm |
| LMS-A2-6 | 内蔵スピンドル | A2-6 | 8インチ | 直径62mm |
| TAC-10 | ベルト駆動スピンドル | A2-4 | 5インチ | 直径36mm / 直径45mm |
| SJ-20D | ベルト駆動スピンドル | A2-5 | 6インチ | 直径56mm |
| TAC-20 | ベルト駆動スピンドル | A2-6 | 8インチ | 直径66mm |
| TAC-22 / TAC-35 | ベルト駆動スピンドル | A2-8 | 10インチ | Ø80 / Ø86 mm |
| TAC-220 | ベルト駆動スピンドル | A2-15 | 18インチ | 直径100mm |
仕様はあくまでも予備的な選定基準として提示されています。代替値が示されている場合は、POSA社に該当する製品構成をご確認ください。製品仕様は更新される場合があり、最終的な互換性は最新の承認済み図面およびプロジェクト要件に基づいて確認する必要があります。
内蔵スピンドルか、ベルト駆動スピンドルか?
内蔵型スピンドルは、モーターをスピンドルアセンブリに統合し、直接動力伝達によるコンパクトな駆動レイアウトを実現します。ベルト駆動式スピンドルは、外部モーターからベルトとプーリーシステムを介して動力を伝達し、モーターの選択や伝達比においてより高い柔軟性を提供します。
どちらの構成も、普遍的に優れているとは言えません。適切な選択は、目標速度、トルク、熱特性、利用可能な機械スペース、保守要件、および機械全体の構造によって異なります。
主なポイント
- LMSモデルは、CNC旋盤のスピンドルを内蔵しています。
- TACとSJ-20Dは、ベルト駆動式のCNC旋盤用スピンドルです。
- この表は初期比較のためのものであり、最終的な設置承認のためのものではありません。
6. CNC旋盤スピンドルの互換性チェックリスト(見積依頼前)
完全なアプリケーション情報をご提供いただくことで、スピンドル構成をより正確に検討することができ、機械設計時のインターフェースの不一致のリスクを低減できます。
- 機械の種類と予定されている加工プロセス
- 加工物の材質、サイズ、最大重量
- 必要なスピンドル回転速度範囲
- 必要なトルクとデューティサイクル
- チャックまたはコレットのブランド、モデル、および取り付けインターフェース
- 必要な公称チャックサイズ
- スピンドルノーズ指定
- 必要なスピンドル貫通穴
- 目標バー径および必要な動作クリアランス
- 該当する場合のドローチューブおよび油圧シリンダーの詳細
- モーターデータとドライブ構成
- 潤滑、冷却、シールに関する要件
- 機械設置スペースとインターフェースの図面
- 振れ、精度、検査要件
最終的なチャックまたはアクチュエータがまだ選定されていない場合は、ワークピースの範囲と予定しているクランプ方法をお知らせください。この情報はスピンドル仕様の検討に活用できますが、機械全体、ワーク保持装置、および安全システムの検証は機械メーカーの責任となります。
主なポイント
- 見積依頼書には、ワークピース、ワーク保持具、性能、および設置に関するデータを含めてください。
- 取り付け寸法やクリアランスが重要な場合は、必ず図面を提供してください。
- 最終承認は、機械全体およびワーク保持システム全体を対象とする必要があります。
7. CNC旋盤スピンドルの互換性に関するよくある質問
CNC旋盤の主軸貫通穴の直径は、使用可能な棒材の加工能力と同じですか?
いいえ。貫通穴はスピンドルの仕様です。使用可能な棒材容量は、ドローチューブ、アクチュエータ、チャックまたはコレット、ガイドライナー、棒材フィーダーを含む棒材供給経路全体の最小有効径によって制限されます。
A2-5スピンドルには、どの6インチチャックでも取り付け可能ですか?
自動的には行われません。チャックの取り付けインターフェース、バックプレート、締結具の配置、チャックの質量、最大速度、アクチュエータの要件は、該当する技術図面を使用して確認する必要があります。
チャックが大きいほど、必ずしもより大きな締め付け力が得られるのでしょうか?
いいえ。クランプ力は、チャックの設計、アクチュエータの出力、油圧、ドローチューブの力、ジョーの位置、把持径、スピンドル回転速度によって決まります。チャック径だけでは、有効な把持力は決まりません。
アダプターを使用すれば、より大きなチャックをより小さなスピンドルノーズに取り付けることはできますか?
アダプターは用途によっては機械的に取り付け可能かもしれませんが、寸法だけで承認してはなりません。チャックの質量、突き出し量、回転速度、遠心力、スピンドルベアリングの負荷、機械構造など、あらゆる要素について包括的なエンジニアリングレビューが必要です。
スピンドルとチャックアセンブリの最大回転速度を制限する要因は何ですか?
組み立て時の回転速度は、スピンドル、チャック、ジョー、アダプタ、および関連部品の中で最も低い定格速度を超えてはならない。ワークピースの質量、ジョーの伸長、アンバランス、および把持条件によっては、より低い回転速度が必要となる場合がある。
POSA製CNC旋盤スピンドルを注文する際に、どのような情報を提供する必要がありますか?
機械の種類、加工プロセス、加工対象物の範囲、必要な速度とトルク、スピンドルノーズ、チャックまたはコレットの情報、ターゲットバーの直径、貫通穴の要件、アクチュエータの詳細、モーターデータ、および機械インターフェースの図面を提供してください。