सीएनसी लेथ स्पिंडल का चयन करते समय केवल स्पिंडल नोज पदनाम को चक के आकार से मिलाना ही पर्याप्त नहीं है। स्पिंडल नोज, चक इंटरफेस, थ्रू-होल, ड्रॉ ट्यूब, सिलेंडर, वर्कहोल्डिंग विधि और अनुमेय परिचालन गति का मूल्यांकन एक संपूर्ण प्रणाली के रूप में किया जाना चाहिए।
में, हम विभिन्न मशीन कॉन्फ़िगरेशन के लिए बिल्ट-इन और बेल्ट-ड्राइव CNC लेथ स्पिंडल प्रदान करते हैं। इस गाइड में, हम व्यावहारिक उदाहरणों के रूप में हमारे LMS बिल्ट-इन स्पिंडल मॉडल और TAC और SJ-20D बेल्ट-ड्राइव स्पिंडल मॉडल का उपयोग करके संगतता की जाँच करने का तरीका बताते हैं।
1. सीएनसी लेथ स्पिंडल सिस्टम में किन-किन चीजों का मिलान होना आवश्यक है?
सीएनसी लेथ स्पिंडल एक पृथक घटक के रूप में कार्य नहीं करता है। यह ड्राइव सिस्टम, बियरिंग, चक या कॉलेट, क्लैम्पिंग तंत्र और वर्कपीस को आपस में जोड़ता है। इसलिए, अनुकूलता का मूल्यांकन मशीन पक्ष और वर्कहोल्डिंग पक्ष दोनों से किया जाना चाहिए।
स्पिंडल मॉडल का चयन करने से पहले वर्कपीस और मशीनिंग आवश्यकताओं पर विचार करने की सलाह दी जाती है। बार का व्यास, वर्कपीस का वजन, आवश्यक स्पिंडल गति, मशीनिंग टॉर्क, क्लैम्पिंग विधि और मशीन लेआउट, ये सभी अंतिम विशिष्टताओं को प्रभावित करते हैं।
सामान्यतः मुख्य अनुकूलता बिंदुओं में निम्नलिखित शामिल हैं:
- स्पिंडल नोज का प्रकार और माउंटिंग आयाम
- चक या कॉलेट इंटरफ़ेस
- नाममात्र चक आकार और अनुमेय चक द्रव्यमान
- स्पिंडल का छेद और ड्रॉ ट्यूब का आंतरिक व्यास
- पावर चक का उपयोग करते समय हाइड्रोलिक सिलेंडर की आवश्यकताएं
- स्पिंडल की गति और वर्कहोल्डिंग सिस्टम की अनुमेय गति
- बेल्ट, मोटर या बिल्ट-इन ड्राइव कॉन्फ़िगरेशन
- स्नेहन, शीतलन, सीलिंग और मशीन स्थापना की शर्तें
चाबी छीनना
- सबसे पहले वर्कपीस, मशीनिंग प्रक्रिया और वर्कहोल्डिंग विधि से शुरुआत करें।
- स्पिंडल, चक, एक्चुएटर और मशीन संरचना को एक ही प्रणाली के रूप में देखें।
- केवल गति, शक्ति या थ्रू-होल डेटा के आधार पर स्पिंडल का चयन न करें।
2. स्पिंडल नोज चक इंस्टॉलेशन को कैसे प्रभावित करता है?
स्पिंडल नोज, स्पिंडल और वर्कहोल्डिंग डिवाइस के बीच यांत्रिक कनेक्शन को परिभाषित करता है। A2-4, A2-5, A2-6 या A2-8 जैसे पदनाम मानकीकृत इंटरफ़ेस आकार को दर्शाते हैं, लेकिन केवल पदनाम से ही संगतता की पुष्टि नहीं होती।
चक या चक एडाप्टर स्पिंडल नोज के आयामों, माउंटिंग व्यवस्था, लोकेटिंग सतह और फास्टनर पैटर्न से मेल खाना चाहिए। रनआउट, कॉन्सेंट्रिसिटी और इंस्टॉलेशन सटीकता भी मशीनिंग गुणवत्ता और बेयरिंग लोड को प्रभावित करती हैं।
मशीन-टूल डिज़ाइन में आमतौर पर संदर्भित ए-टाइप स्पिंडल नोज़ के आयाम ISO 702-1 के अंतर्गत आते हैं। अंतिम स्थापना के दौरान स्पिंडल और वर्कहोल्डिंग निर्माताओं के चित्र और संचालन संबंधी आवश्यकताओं का सत्यापन अवश्य किया जाना चाहिए।
चक लगाने से पहले पुष्टि करने योग्य जानकारी
- स्पिंडल नोज का सटीक पदनाम और आयाम
- चक बैकप्लेट या डायरेक्ट-माउंट इंटरफ़ेस
- माउंटिंग बोल्ट की विशिष्टताएँ और कसने की प्रक्रिया
- चक का द्रव्यमान, व्यास और गुरुत्वाकर्षण केंद्र की स्थिति
- स्पिंडल और चक की अनुमेय परिचालन गति
- असेंबली के बाद आवश्यक रनआउट और संकेंद्रता
चाबी छीनना
- A2 पदनाम का मिलान करना केवल पहली संगतता जांच है।
- संबंधित तकनीकी चित्रों का उपयोग करके माउंटिंग आयामों की पुष्टि करें।
- एडाप्टर को मंजूरी देने से पहले चक के द्रव्यमान और ओवरहैंग का मूल्यांकन करें।
3. क्या केवल चक का आकार ही अनुकूलता निर्धारित करता है?
नहीं। सूचीबद्ध चक का आकार एक उपयोगी प्रारंभिक संदर्भ है, लेकिन यह इस बात की पुष्टि नहीं करता कि समान नाममात्र व्यास वाले प्रत्येक चक को सीधे स्पिंडल पर लगाया जा सकता है।
एक ही नाममात्र आकार के दो चकों में अलग-अलग माउंटिंग व्यवस्था, बॉडी मास, अधिकतम गति, जॉ कॉन्फ़िगरेशन और एक्चुएटर आवश्यकताएँ हो सकती हैं। एक बड़ा चक बड़े वर्कपीस को समायोजित कर सकता है या एक व्यापक जॉ व्यवस्था प्रदान कर सकता है, लेकिन यह स्वतः ही अधिक क्लैम्पिंग बल प्रदान नहीं करता है।
क्लैम्पिंग क्षमता चक की बनावट, हाइड्रोलिक दबाव, सिलेंडर आउटपुट, ड्रॉ ट्यूब बल, जबड़े के प्रकार, जबड़े की स्थिति, ग्रिपिंग व्यास और स्पिंडल गति जैसे कारकों पर निर्भर करती है। क्योंकि अपकेंद्रीय बल उच्च गति पर प्रभावी ग्रिपिंग बल को कम कर देता है, इसलिए संपूर्ण चक प्रणाली को इच्छित परिचालन सीमा के लिए जांचना आवश्यक है।
चाबी छीनना
- चक का नाममात्र व्यास प्रत्यक्ष-माउंट संगतता की पुष्टि नहीं करता है।
- बड़े चक का मतलब यह नहीं है कि क्लैम्पिंग बल भी अधिक होगा।
- संपूर्ण असेंबली के लिए सबसे कम लागू गति रेटिंग का उपयोग करें।
4. क्या स्पिंडल के छेद का व्यास बार की क्षमता के समान है?
स्पिंडल का आंतरिक छिद्र स्पिंडल के लिए निर्दिष्ट आंतरिक छिद्र होता है। प्रयोग करने योग्य बार क्षमता वह अधिकतम व्यास की बार होती है जो वास्तविक परिचालन स्थितियों में पूरी मशीन और वर्कहोल्डिंग सिस्टम से गुजर सकती है।
ये मान भिन्न हो सकते हैं क्योंकि सामग्री को ड्रॉ ट्यूब, कॉलेट, चक बोर, एक्चुएटर, गाइड लाइनर या बार फीडर घटक से भी गुजरना पड़ सकता है। सबसे छोटा प्रभावी छिद्र ही सीमित व्यास बन जाता है।
सत्यापन के लिए बार-फीडिंग पथ
- बार फीडर आउटलेट या गाइड चैनल
- रियर स्पिंडल कनेक्शन
- यदि लागू हो तो हाइड्रोलिक सिलेंडर बोर
- यदि लागू हो तो ड्रॉ ट्यूब का आंतरिक व्यास
- स्पिंडल थ्रू-होल
- चक, कॉलेट या वर्कहोल्डिंग बोर
- गाइड लाइनर और आवश्यक परिचालन क्लीयरेंस
क्लीयरेंस, सामग्री की सीधीपन, बार में भिन्नता, गाइड-लाइनर डिज़ाइन और घूर्णीय स्थितियों को ध्यान में रखते हुए, नाममात्र बार व्यास सबसे छोटे घटक बोर के बराबर नहीं होना चाहिए। स्वचालित बार-फीडिंग अनुप्रयोगों में ये कारक विशेष रूप से महत्वपूर्ण हैं।
चाबी छीनना
- स्पिंडल थ्रू-होल और प्रयोग करने योग्य बार क्षमता विनिमेय विनिर्देश नहीं हैं।
- सबसे छोटा प्रभावी मार्ग वास्तविक बार-फीडिंग सीमा को नियंत्रित करता है।
- बार में होने वाले बदलावों और परिचालन स्थितियों के लिए पर्याप्त जगह छोड़ दें।
5. POSA LMS, TAC और SJ-20D CNC लेथ स्पिंडल की तुलना
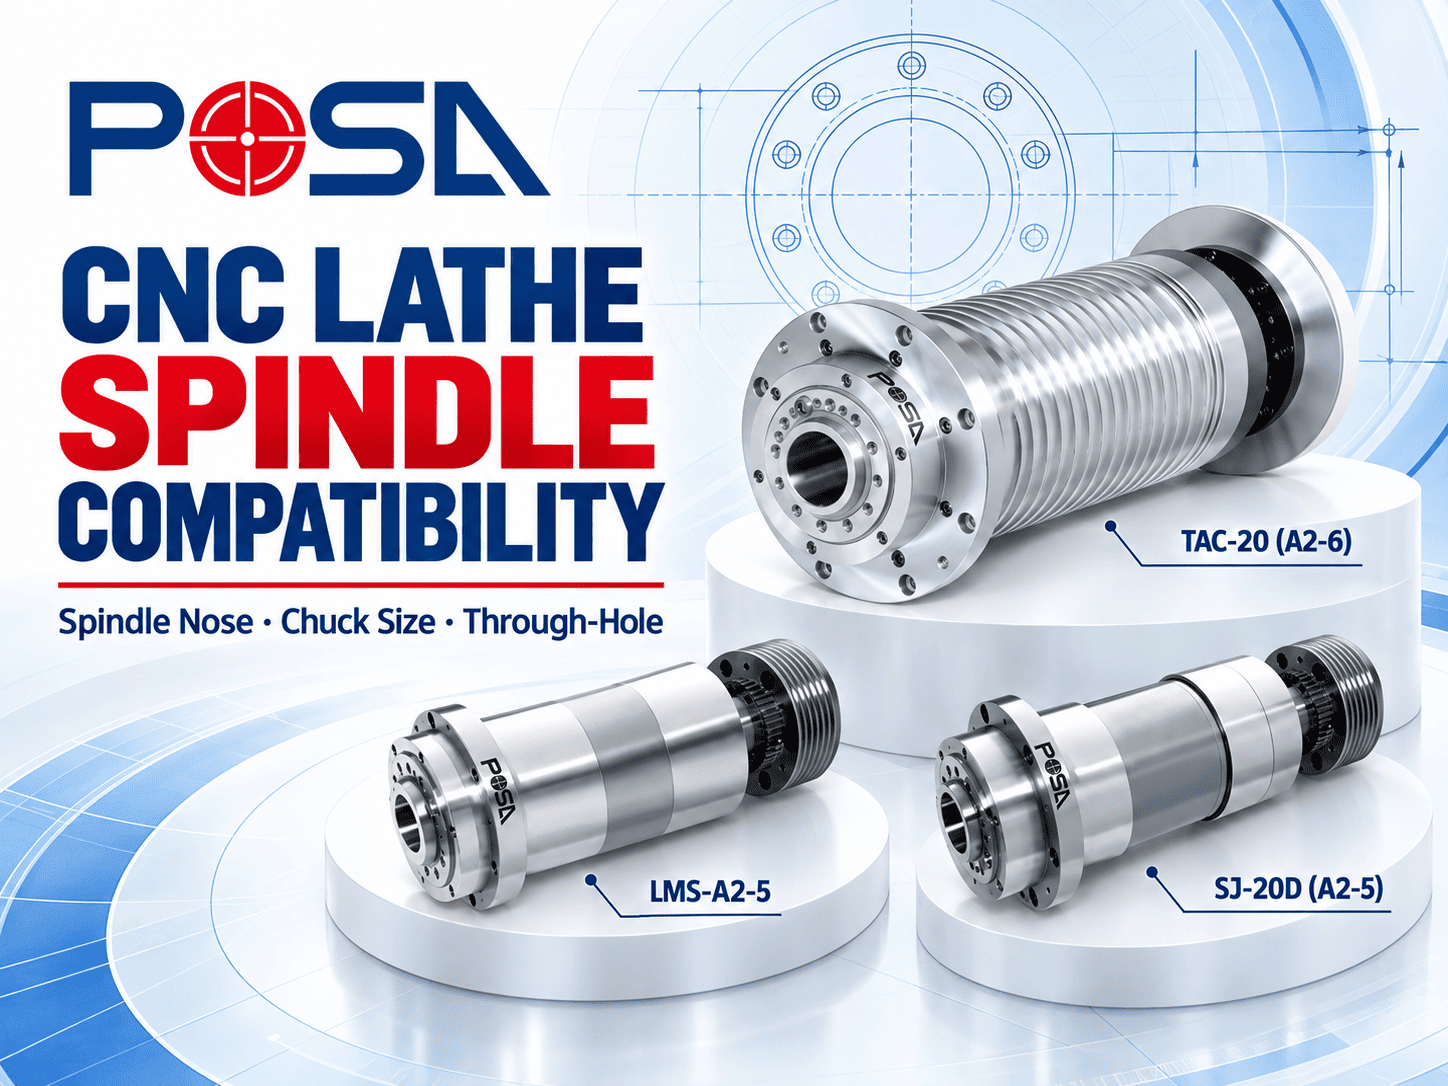
POSA MACHINERY CO., LTD. सीएनसी लेथ अनुप्रयोगों के लिए बिल्ट-इन और बेल्ट-ड्राइव स्पिंडल कॉन्फ़िगरेशन प्रदान करती है। नीचे दिखाए गए LMS मॉडल बिल्ट-इन स्पिंडल हैं, जबकि TAC और SJ-20D बेल्ट-ड्राइव स्पिंडल हैं।
निम्नलिखित तालिका प्रारंभिक मॉडल तुलना के लिए है। अंतिम चयन आवश्यक गति, टॉर्क, बेयरिंग व्यवस्था, चक इंटरफ़ेस, एक्चुएटर सिस्टम और मशीन स्थापना स्थितियों के आधार पर किया जाना चाहिए।
| नमूना | ड्राइव प्रकार | स्पिंडल नोज | सूचीबद्ध चक का आकार | सूचीबद्ध थ्रू-होल |
|---|---|---|---|---|
| एलएमएस-एस20 | अंतर्निर्मित स्पिंडल | कोलिट | 5 में | Ø21 मिमी |
| एलएमएस-ए2-4 | अंतर्निर्मित स्पिंडल | ए2-4 | 5 में | Ø43 मिमी |
| एलएमएस-ए2-5 | अंतर्निर्मित स्पिंडल | ए2-5 | 6 इंच | Ø56 मिमी |
| एलएमएस-ए2-6 | अंतर्निर्मित स्पिंडल | ए2-6 | 8 में | Ø62 मिमी |
| टीएसी-10 | बेल्ट-ड्राइव स्पिंडल | ए2-4 | 5 में | Ø36 / Ø45 मिमी |
| एसजे-20डी | बेल्ट-ड्राइव स्पिंडल | ए2-5 | 6 इंच | Ø56 मिमी |
| टीएसी-20 | बेल्ट-ड्राइव स्पिंडल | ए2-6 | 8 में | Ø66 मिमी |
| टीएसी-22 / टीएसी-35 | बेल्ट-ड्राइव स्पिंडल | ए2-8 | 10 में | Ø80 / Ø86 मिमी |
| टीएसी-220 | बेल्ट-ड्राइव स्पिंडल | ए2-15 | 18 में | Ø100 मिमी |
विनिर्देश प्रारंभिक चयन संदर्भ के रूप में प्रस्तुत किए गए हैं। जहां वैकल्पिक मान दिखाए गए हैं, वहां POSA के साथ लागू उत्पाद कॉन्फ़िगरेशन की पुष्टि करें। उत्पाद विनिर्देशों को अपडेट किया जा सकता है, और अंतिम अनुकूलता को नवीनतम अनुमोदित चित्रों और परियोजना आवश्यकताओं का उपयोग करके सत्यापित किया जाना चाहिए।
अंतर्निर्मित स्पिंडल या बेल्ट-ड्राइव स्पिंडल?
एक अंतर्निर्मित स्पिंडल मोटर को स्पिंडल असेंबली में एकीकृत करता है और प्रत्यक्ष विद्युत संचरण के साथ एक कॉम्पैक्ट ड्राइव लेआउट का समर्थन कर सकता है। एक बेल्ट-ड्राइव स्पिंडल एक बेल्ट और पुली प्रणाली के माध्यम से बाहरी मोटर से शक्ति स्थानांतरित करता है और मोटर चयन और संचरण अनुपात में अधिक लचीलापन प्रदान कर सकता है।
दोनों में से कोई भी कॉन्फ़िगरेशन सर्वत्र बेहतर नहीं है। उपयुक्त विकल्प लक्ष्य गति, टॉर्क, थर्मल व्यवहार, उपलब्ध मशीन स्थान, सेवा आवश्यकताओं और समग्र मशीन संरचना पर निर्भर करता है।
चाबी छीनना
- एलएमएस मॉडल में सीएनसी लेथ स्पिंडल अंतर्निहित होते हैं।
- TAC और SJ-20D बेल्ट-ड्राइव सीएनसी खराद स्पिंडल हैं।
- इस तालिका का उपयोग प्रारंभिक तुलना के लिए करें, न कि अंतिम स्थापना अनुमोदन के रूप में।
6. आरएफक्यू से पहले सीएनसी लेथ स्पिंडल अनुकूलता चेकलिस्ट
संपूर्ण एप्लिकेशन जानकारी प्रदान करने से हमें स्पिंडल कॉन्फ़िगरेशन की अधिक सटीक समीक्षा करने में मदद मिलती है और मशीन डिज़ाइन के दौरान इंटरफेस के बेमेल होने का जोखिम कम हो जाता है।
- मशीन का प्रकार और इच्छित मशीनिंग प्रक्रिया
- वर्कपीस की सामग्री, आकार और अधिकतम वजन
- आवश्यक स्पिंडल गति सीमा
- आवश्यक टॉर्क और ड्यूटी साइकिल
- चक या कॉलेट का ब्रांड, मॉडल और माउंटिंग इंटरफ़ेस
- आवश्यक नाममात्र चक आकार
- स्पिंडल नोज पदनाम
- आवश्यक स्पिंडल थ्रू-होल
- लक्ष्य बार व्यास और आवश्यक परिचालन क्लीयरेंस
- जहां लागू हो, ड्रॉ ट्यूब और हाइड्रोलिक सिलेंडर का विवरण
- मोटर डेटा और ड्राइव कॉन्फ़िगरेशन
- स्नेहन, शीतलन और सीलिंग संबंधी आवश्यकताएँ
- मशीन स्थापना स्थान और इंटरफ़ेस आरेख
- रनआउट, सटीकता और निरीक्षण संबंधी आवश्यकताएँ
यदि अंतिम चक या एक्चुएटर का चयन अभी तक नहीं किया गया है, तो वर्कपीस रेंज और इच्छित क्लैम्पिंग विधि प्रदान करें। हम इस जानकारी का उपयोग स्पिंडल विनिर्देशन चर्चा के भाग के रूप में कर सकते हैं, लेकिन संपूर्ण मशीन, वर्कहोल्डिंग और सुरक्षा प्रणाली के सत्यापन की जिम्मेदारी मशीन निर्माता की ही रहेगी।
चाबी छीनना
- आरएफक्यू में वर्कपीस, वर्कहोल्डिंग, परफॉर्मेंस और इंस्टॉलेशन डेटा शामिल करें।
- माउंटिंग के आयाम या क्लीयरेंस महत्वपूर्ण होने पर ही ड्राइंग प्रदान करें।
- अंतिम अनुमोदन में संपूर्ण मशीन और वर्कहोल्डिंग सिस्टम शामिल होना चाहिए।
7. सीएनसी लेथ स्पिंडल की अनुकूलता के बारे में अक्सर पूछे जाने वाले प्रश्न
क्या सीएनसी लेथ स्पिंडल का थ्रू-होल, उपयोग योग्य बार क्षमता के समान है?
नहीं। थ्रू-होल स्पिंडल का एक विनिर्देश है। उपयोग योग्य बार क्षमता, ड्रॉ ट्यूब, एक्चुएटर, चक या कॉलेट, गाइड लाइनर और बार फीडर सहित संपूर्ण बार-फीडिंग पथ में सबसे छोटे प्रभावी व्यास द्वारा सीमित होती है।
क्या किसी भी 6-इंच चक को A2-5 स्पिंडल पर स्थापित किया जा सकता है?
यह स्वचालित रूप से नहीं होता। चक माउंटिंग इंटरफ़ेस, बैकप्लेट, फास्टनर व्यवस्था, चक द्रव्यमान, अधिकतम गति और एक्चुएटर आवश्यकताओं को संबंधित तकनीकी चित्रों का उपयोग करके सत्यापित किया जाना चाहिए।
क्या बड़ा चक हमेशा अधिक क्लैम्पिंग बल प्रदान करता है?
नहीं। क्लैम्पिंग बल चक के डिज़ाइन, एक्चुएटर आउटपुट, हाइड्रोलिक दबाव, ड्रॉ ट्यूब बल, जबड़े की स्थिति, ग्रिपिंग व्यास और स्पिंडल गति पर निर्भर करता है। केवल चक का व्यास ही प्रभावी ग्रिपिंग बल निर्धारित नहीं करता है।
क्या एडेप्टर का उपयोग करके छोटे स्पिंडल नोज पर बड़ा चक लगाया जा सकता है?
कुछ अनुप्रयोगों में एडेप्टर का उपयोग यांत्रिक रूप से संभव हो सकता है, लेकिन केवल आयामों के आधार पर इसे अनुमोदित नहीं किया जाना चाहिए। चक का द्रव्यमान, ओवरहैंग, घूर्णी गति, अपकेंद्री बल, स्पिंडल-बेयरिंग लोड और मशीन संरचना के लिए एक संपूर्ण इंजीनियरिंग समीक्षा आवश्यक है।
स्पिंडल और चक असेंबली की अधिकतम गति को कौन सी चीज़ सीमित करती है?
असेंबली की गति स्पिंडल, चक, जॉ, एडेप्टर और संबंधित घटकों में से सबसे कम लागू गति रेटिंग से अधिक नहीं होनी चाहिए। वर्कपीस का द्रव्यमान, जॉ एक्सटेंशन, असंतुलन और ग्रिपिंग की स्थितियाँ कम परिचालन गति की आवश्यकता हो सकती हैं।
POSA CNC लेथ स्पिंडल का अनुरोध करते समय कौन सी जानकारी प्रदान करनी चाहिए?
मशीन का प्रकार, मशीनिंग प्रक्रिया, वर्कपीस की रेंज, आवश्यक गति और टॉर्क, स्पिंडल नोज, चक या कॉलेट की जानकारी, टारगेट बार का व्यास, थ्रू-होल की आवश्यकता, एक्चुएटर का विवरण, मोटर का डेटा और मशीन इंटरफेस के चित्र प्रदान करें।