主轴过热会将原本稳定的切削工艺转变为尺寸漂移、振动加剧与加工表面光洁度不均。本指南深入解析主轴冷却、润滑机制与热管理如何协同运作——以及机床制造商在评估主轴规格时应定义的关键热平衡要素。
在 CNC 机械加工中,主轴运转时产生一定程度的温升属于正常的物理现象。工程设计的真正挑战并非彻底消除热量,而是使主轴温度维持在足够稳定的区间内,借此抑制热膨胀对几何切削精度的负面影响。
在普森精密主轴工业股份有限公司(POSA MACHINERY CO., LTD.),我们专注于设计与制造适用于 CNC 车床、加工中心、各类磨床、镗铣床以及车铣复合中心的机床主轴。在主轴工程学中,冷却需求必须与主轴心轴结构、轴承配置、润滑机制、工作转速及实际切削条件进行全盘综合考量。
对于机床制造商而言,深入理解主轴热量的生成来源以及热稳定性如何影响切削加工,能为定义最适配的主轴配置提供更清晰的技术依据。
1. 为什么 CNC 主轴运转时会产生热量?
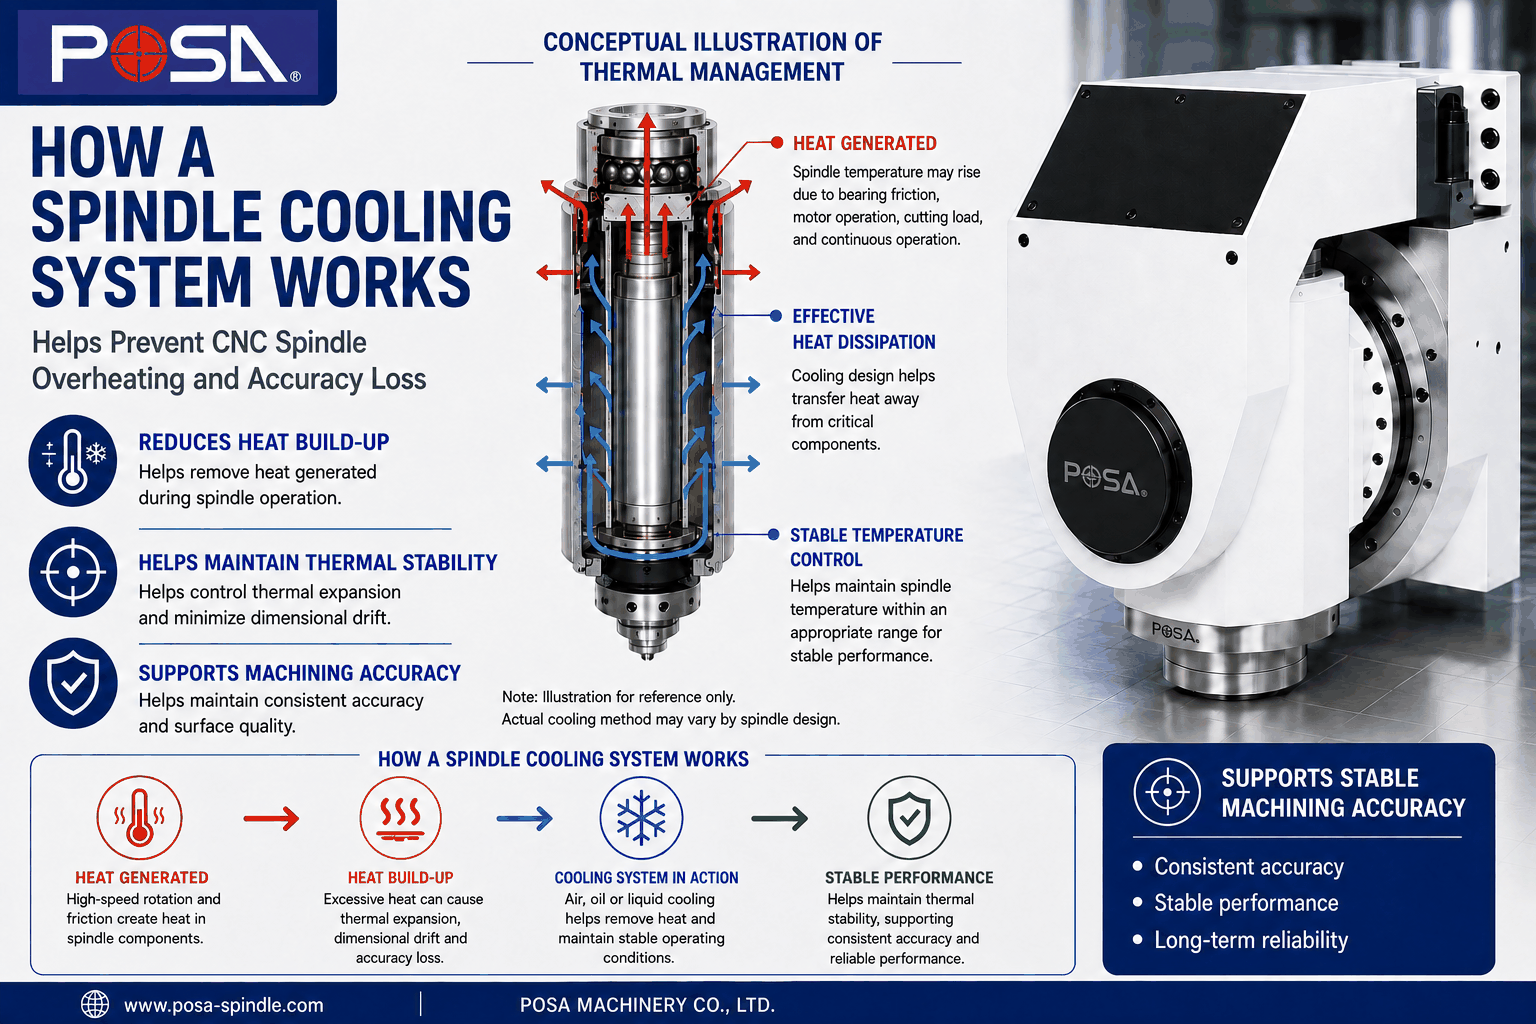
当 CNC 主轴内部的精密轴承、驱动电机与旋转元件在速度与负载条件下运转时,必然会自然产生热量。核心关键在于后续的运转温度能否收敛并维持在稳定的作业区间内。
两大重要内部热源来自轴承摩擦损耗,以及在内藏式电机主轴架构下的电机电磁损耗。切削加工负载会进一步提高热负荷,而长时间的连续切削周期则使温升在结构内逐步累积发展。
因此,在工程分析上必须严格区分“热量产生 (Heat Generation)”与“热量累积 (Heat Accumulation)”。散热导流不足本身并非热量的初始源头,但它会使主轴极难达到稳定的作业温度平衡。
| 生热影响要素 | 对主轴结构的热效应表现 |
|---|---|
| 轴承摩擦热 | 轴承滚动体与滚道在高转速与预紧切削负载下运转生热。 |
| 内藏式电机运转 | 定转子电磁损耗直接在主轴结构内部核心引入额外热源。 |
| 切削进给负载 | 大切削抗力会显著加剧主轴承受之载荷,进而拉高运转温升。 |
| 长周期连续作业 | 使温度在长切削行程中持续向上累积,考验系统散热极限。 |
| 散热导流不足 | 热量无法及时导出,导致主轴难以维持恒定的作业温度。 |
- 主轴在高速切削运转时产生一定幅度的温升属于正常的物理现象。
- 轴承摩擦阻力与电机电磁热损耗是内部两大最核心的生热来源。
- 切削进给负载强度与连续开动工时,直接决定了整体的热负荷需求。
- 热管理的核心宗旨是维系“热稳定平衡”,而非单纯压低主轴温度。
2. CNC 主轴过热如何影响机械加工精度?
过度或剧烈波动的主轴温升会引发金属热膨胀(热变形),进而改变心轴的空间几何位置,最终导致工件出现严重的尺寸偏差。
随着主轴内部温度攀升,金属构件必然产生热伸长。若此种热位移过大或缺乏规律稳定性,将严重打破主轴中心线、刀具刀尖点与工件切削接触点之间的相对几何关系。
主轴过热引发的潜在不良影响包含:
- 工件尺寸公差漂移(轴向伸长与径向走位)
- 主轴轴端动态跳动(Runout)超差恶化
- 切削运转振动与高频颤振加剧
- 工件表面粗糙度不均与光洁度劣化
- 刀具刀尖切削坐标偏离原设定基准点
- 大批量、长周期加工下的尺寸一致性严重下降
单靠冷却系统并不能独立保证最终的加工精度,因为机床结构刚性、切削条件、刀具几何磨损及轴承配置等多重变量皆会左右最终成果。然而,维持恒定的主轴温度,能有效减少热效应这个关键的尺寸变异来源。
- 失控或剧烈起伏的温度变化是引发主轴热变形的最核心推手。
- 金属构件的热伸长会直接破坏工件尺寸一致性与切削表面质量。
- 长周期的连续生产,对主轴的热平衡稳定度有着极高要求。
- 冷却系统扮演着“消除温升几何变异”的后盾,而非独立决定加工精度的唯一要素。
3. 什么是主轴冷却系统?它的核心功能为何?
主轴冷却系统的核心使命是抑制热量在主轴内部持续累积,并维系一个受控且恒定的主轴运转作业温度。其工程目的并非彻底消除所有运转热量的产生。
因应不同主轴结构与切削工况,业内常见的温控技术包含:
- 风冷散热(Air cooling,借助强制气流进行热对流)
- 循环油冷(Oil cooling,具备优异的换热系数与温控精度)
- 循环液冷(Liquid cooling,搭配防锈水箱进行高效率散热)
合适冷却方式的选定,取决于主轴机构、电机传动型态、轴承排列配置、最高工作转速、切削抗力负载以及开动运转周期。
冷却机的制冷功率绝非越大越好。真正高效的热管理,在于使冷却方式、换热功率、介质流量以及温控跟随逻辑,与主轴的实际物理设计和热负荷特性精准匹配。
这就是为什么冷却系统应被视为整套精密主轴系统不可分割的一部分,而非盲目套用于所有主轴上的标准通用配件。
4. 冷却与润滑如何在主轴热管理架构中协同运作?
冷却系统的职责是将结构热量导出并精准控温,而润滑系统的宗旨则是降低轴承滚动摩擦并确保轴承平稳运转。两者皆深远影响主轴的热动态表现,但在工程定义上属于截然不同的功能系统。
以高速主轴广泛采用的“油气润滑(Oil-air lubrication)”为例,它是一种精准受控的轴承微量润滑手段,绝非主轴冷却系统的另一种代名词。
油气润滑通过压缩空气将微量润滑油高效输送至轴承滚道,避免过度充填引起的流体剪切生热,从源头降低因摩擦产生的热量。
| 功能系统架构 | 主要核心机能 | 在热平衡中的实质贡献 |
|---|---|---|
| 风冷 / 油冷 / 水冷系统 | 吸收、转移并精准调节结构热量 | 使主轴外壳与心轴维持稳定的恒温平衡 |
| 基础轴承润滑(油脂/滑油) | 减少滚动摩擦并维护轴承正常运转 | 有效抑制轴承运转时的摩擦热生成 |
| 微量油气润滑系统 | 定量定时精准提供轴承微量润滑油 | 极致降低高速运转下的轴承阻力与剪切生热 |
- 冷却系统与润滑机制承载着截然不同的工程核心使命。
- 油气润滑本质上是高端轴承润滑技术,并不能取代主轴冷却系统。
- 优良的润滑能从源头阻断摩擦生热,而高效冷却则负责平衡并带走不可避免的运转热量。
5. 为什么长时间生产周期中维持稳定的主轴温度如此重要?
在长时间的大批量连续切削中,维持恒定的主轴温度至关重要,因为尺寸稳定性不仅要在热机阶段达标,更必须在长工时的连续运转中维持零漂移。
机床开机启动初期,主轴温度仍处于动态变化中。随着加工持续推进,轴承组、电机定转子、主轴套筒外壳乃至机床相邻的铸件结构,将逐步逼近其热动态平衡点。
若主轴温度无法迅速收敛并恒定,而是在运转中持续大幅起伏波动,工件的尺寸几何一致性将彻底失控。
维持主轴恒温在以下工况中尤为关键:
- 单件加工工时或连续轮班长达数小时以上
- 工件要求微米级(µm)以内的严苛尺寸与形位公差
- 主轴长时间处于极限高速运转区间
- 对镜面级或均匀的表面光洁度有绝对标准
- 产线引入全自动化连续运转生产模式
因此,热管理的终极目标绝非单纯追求越低的温度越好,而是将主轴锁定在一个高度受控、可预测且收敛的恒温状态。
- 在大批量长时间生产中,长效热一致性远比短时间的单点低温读数重要得多。
- 恒定的工作温度能有效锁死主轴几何尺寸,杜绝热膨胀造成的轴向偏移。
- 工程热控制的终极依归是“可预期的热平衡”,而非盲目追求最大冷却功率。
6. 机床制造商在评估主轴热管理时应考量哪些维度?
机床制造商在定义主轴热管理规范时,务必从实际切削工况与集成架构出发,切忌将冷却制冷容量视为孤立的单一规格。
| 核心评估项目 | 技术影响关键 |
|---|---|
| 工作运转转速 | 转速越高,轴承摩擦阻力与驱动电机的热负荷呈指数级上升。 |
| 切削进给负载 | 大进给与重切削负载会显著推升主轴的动态运转温升。 |
| 开动运转周期 | 全天候不间断运转,极度考验主轴维持恒定热平衡的收敛能力。 |
| 电机传动架构 | 内藏式电机直接在心轴内部引入电磁热源,对循环水冷套依赖极高。 |
| 精密轴承配置 | 直接决定滚动摩擦量、回转几何精度、系统刚性、转速极限及热响应。 |
| 轴承润滑形式 | 油脂润滑或油气微量润滑直接左右了轴承滚动时的摩擦热系数。 |
| 冷却机制与流量 | 明确定义主轴内部热量如何被精准传导、置换与带走。 |
| 机床周边结构 | 主轴的热延伸动态会与主轴箱铸件、导轨及滑座产生热力学交互影响。 |
在普森精密,我们在为主轴量身规划方案时,始终将主轴机械结构、轴承排列、润滑机制、冷却配套需求、转速区间及切削工况视为环环相扣的集成系统,进行严谨的全方位工程评估。
7. 普森精密如何实践机床主轴的优异热稳定性?
普森精密(POSA)依据各系列主轴的型式特性、机械结构、运转转速与目标应用场景,量身规划专属的热管理方案,绝不将单一冷却规格套用于所有主轴产品上。
普森精密完整的机床主轴矩阵包含:
- CNC 车床主轴系列 (Spindle for CNC Lathe)
- 加工中心主轴系列 (Spindle for Machining Center)
- 磨床主轴系列 (Spindle for Grinders)
- 镗铣床主轴系列 (Spindles for Boring & Milling Machine)
- 车铣复合主轴系列 (Spindle for Turning and Milling Centers)
由于各类主轴的机械构造、驱动方式与加工负载存在巨大差异,其散热与温控机制必须采取差异化的定制设计。
普森精密产品实例:超高速内藏式主轴 (High Speed Built-in Spindle)
以普森精密收录于车铣复合主轴系列中的 超高速内藏式主轴 为例,其热平衡专属规格如下:
- 最高工作转速: 15,000 RPM
- 冷却降温介质: 循环油冷 (Oil)
- 环状环绕冷却系统: 具备 (Surround Coolant System: Yes)
- 主轴最低冷却散热要求: 7,500 BTU/H
- 不同传动型态与应用领域的主轴,具备截然不同的热力学需求。
- 主轴冷却系统的规格参数,必须与具体的主轴物理结构深度契合。
- 专用机型之冷却散热数据具备高度专属特性,不可直接套用于全系列产品。
8. FAQ:主轴冷却系统与 CNC 主轴过热常见问题
是什么原因导致 CNC 主轴过热?
CNC 主轴过热通常由轴承摩擦、高运转转速、加工切削负载、润滑不足、轴承状态劣化、电机运转热损耗、散热效率不佳以及长时间连续运转周期等多重因素交织引起。评估实际诱因时,应结合主轴结构特性与机床操作条件进行综合诊断。
主轴冷却系统的运行机制为何?
主轴冷却系统通过强制循环热交换,及时带走或精准控制主轴内部因运转而累积的热量,确保主轴外壳与心轴在预设的热平衡温度区间内平稳运作。视不同机型结构,常见冷却架构包含风冷散热、恒温循环油冷或多流道液冷(水冷)。
是否所有高速主轴都需要油冷却系统?
并非如此。冷却方式的选定取决于心轴结构、转速上限、电机驱动型式、轴承排列等级、输出功率、切削负载以及整体作业环境规范。普森精密的超高速内藏式主轴采用高精度循环油冷,但该规格仅专门适用于该特定机型,而非全体高速主轴之通用配置。
油气润滑与主轴冷却系统是相同的概念吗?
两者在工程定义与功能上完全不同。油气润滑本质上是高端滚动轴承的精密微量润滑技术,核心使命在于提供微量油膜以减少磨损与阻力生热;而主轴冷却系统则是通过冷却介质循环,专门负责转移并平衡结构热量的独立温度控制系统。
单纯加大冷却机的制冷功率就能完全消除主轴热位移吗?
无法单靠加大制冷功率解决。主轴的热动态行为同样受制于心轴机械架构、轴承配置形式、润滑状态、电机效率、加工切削抗力、冷却液恒温稳定度以及机床铸件周边的热传导效应。盲目加大制冷功率甚至可能导致过度冷却与结露,冷却系统必须与主轴实际应用条件达成动态平衡匹配。
与普森精密深入探讨您的主轴规格需求
无论您正在为新开发的 CNC 机床评估最佳主轴方案,亦或是审视现有产线上的主轴热平衡需求,备妥关键切削条件与工况信息,皆能为后续的技术规格研讨提供清晰而高效的依据。
建议评估的关键信息包括:机床与主轴型式、目标工作转速、切削负载强度、开动生产周期、加工精度公差要求、预设润滑形式、散热冷却配套以及机床内部安装空间。
普森精密主轴工业股份有限公司(POSA MACHINERY CO., LTD.)能依据您的实际机床切削应用,提供最专业的主轴型号建议与灵活弹性的定制技术配置。
立即联系普森精密