İş mili aşırı ısınması, istikrarlı işlemeyi boyut kaymasına, titreşime ve tutarsız yüzey kalitesine dönüştürebilir. Bu kılavuz, iş mili soğutması, yağlama ve termal yönetimin nasıl birlikte çalıştığını ve takım tezgahı üreticilerinin iş mili gereksinimlerini değerlendirirken neleri tanımlamaları gerektiğini açıklamaktadır.
CNC işlemede, iş mili sıcaklığında belirli bir miktarda artış normaldir. Mühendislikteki zorluk, ısıyı tamamen ortadan kaldırmak değil, iş mili sıcaklığını, termal genleşmenin işleme hassasiyeti üzerindeki etkisini sınırlayacak kadar sabit tutmaktır.
POSA MACHINERY CO., LTD.'de , CNC torna tezgahları, işleme merkezleri, taşlama makineleri, delme ve frezeleme makineleri ile tornalama ve frezeleme merkezleri için takım tezgahı milleri tasarlıyor ve üretiyoruz. Mil mühendisliğinde, soğutma gereksinimleri, mil yapısı, yatak konfigürasyonu, yağlama, çalışma hızı ve gerçek uygulama koşullarıyla birlikte değerlendirilmelidir.
Takım tezgahı üreticileri için, iş mili ısısının nereden kaynaklandığını ve termal kararlılığın işleme üzerindeki etkisini anlamak, uygun bir iş mili konfigürasyonu tanımlamak için daha iyi bir temel sağlar.
1. CNC İş Mili Neden Isı Üretir?
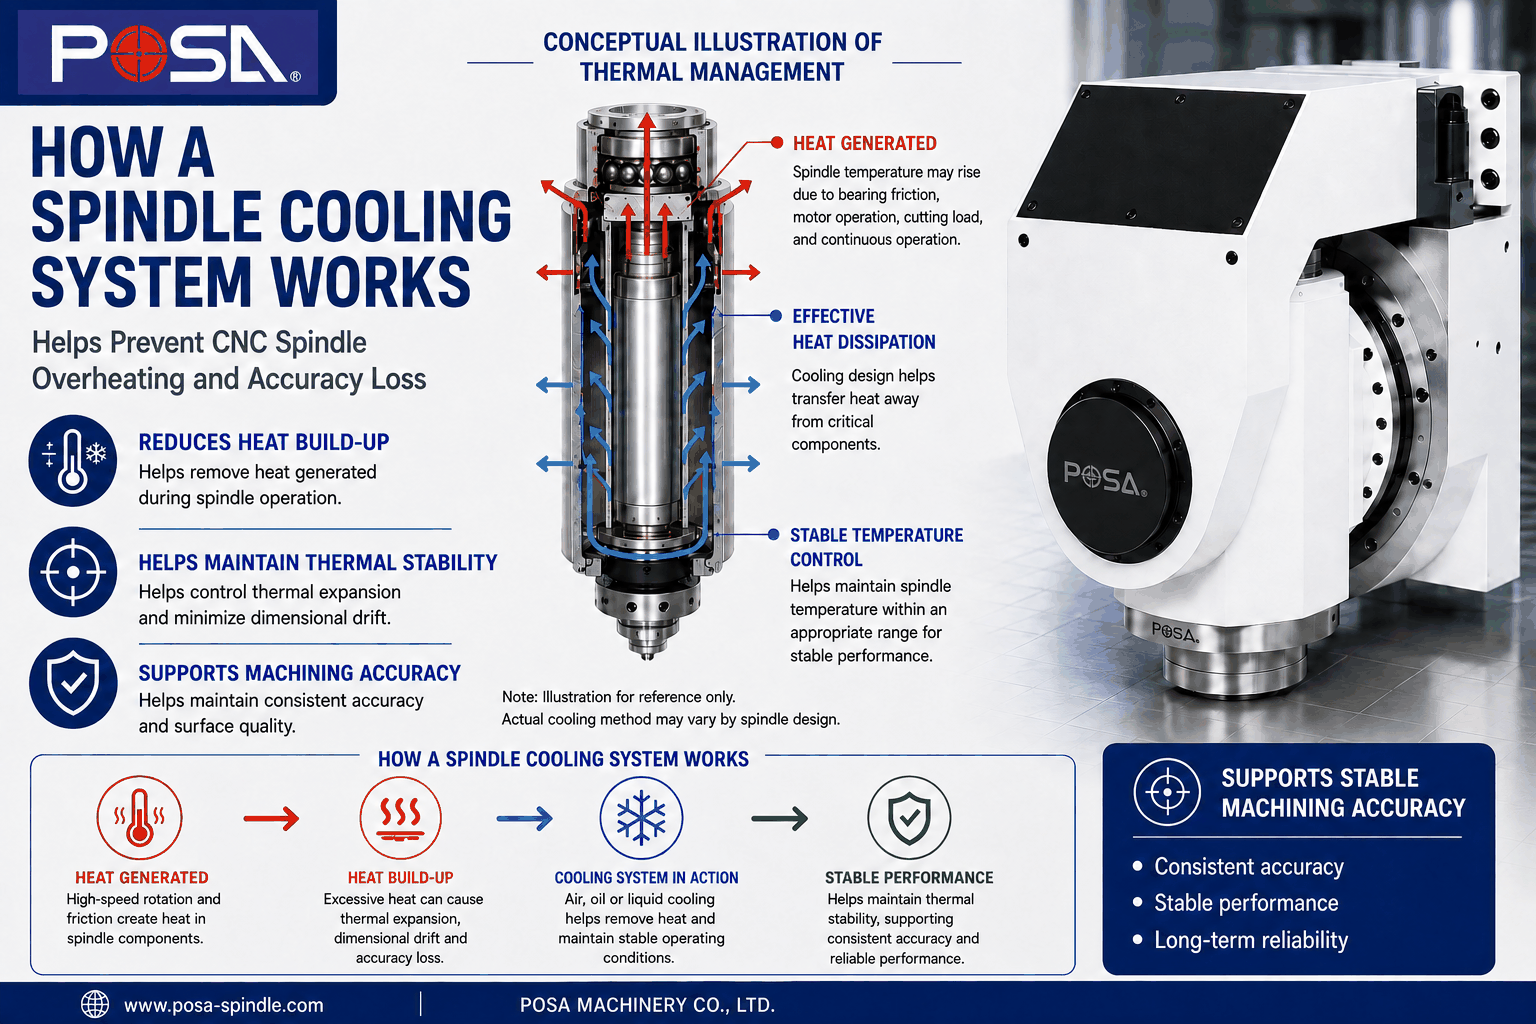
CNC işleme tezgahında, rulmanlar, motor ve dönen bileşenler hız ve yük altında çalışırken doğal olarak ısı üretilir. Buradaki asıl mesele, ortaya çıkan sıcaklığın istikrarlı bir çalışma aralığında kalıp kalamayacağıdır.
İki önemli iç ısı kaynağı, yatak sürtünmesi ve entegre motor millerinde motor kayıplarıdır . İşleme yükü termal talebi artırabilirken, uzun çalışma döngüleri sıcaklık artışının daha uzun bir süre boyunca gelişmesine olanak tanır.
Bu nedenle ısı üretimi ve ısı birikimi arasında ayrım yapmak önemlidir. Yetersiz ısı uzaklaştırma, orijinal ısıyı oluşturmaz, ancak kararlı çalışma sıcaklığının korunmasını zorlaştırabilir.
| Faktör | Termal Etki |
|---|---|
| Yatak sürtünmesi | Rulmanlar hız ve yük altında dönerken ısı üretir. |
| Dahili motor çalışması | Motor tarafından üretilen ısıyı mil yapısı içine ekler. |
| İşleme yükü | Mil yükünü ve çalışma sıcaklığını artırabilir. |
| Sürekli çalışma | Sıcaklık artışının daha uzun bir süre boyunca gelişmesine olanak tanır. |
| Yetersiz ısı uzaklaştırma | Çalışma sıcaklığının istikrarlı bir şekilde korunmasını zorlaştırır. |
- Çalışma sırasında mil sıcaklığında bir miktar artış normaldir.
- Rulman sürtünmesi ve motor kayıpları önemli iç ısı kaynaklarıdır.
- İşleme yükü ve çalışma süresi, termal talebi etkiler.
- Asıl önemli olan, milin ısınıp ısınmaması değil, sıcaklık kararlılığıdır.
2. CNC İş Mili Aşırı Isınması İşleme Hassasiyetini Nasıl Etkiler?
Aşırı veya kararsız mil sıcaklığı, termal genleşmeye neden olabilir; bu da mil konumunu veya geometrisini değiştirebilir ve boyut varyasyonuna katkıda bulunabilir.
Mil sıcaklığı yükseldikçe, mil bileşenleri genleşir. Bu termal genleşme aşırı veya kararsız hale gelirse, mil, takım ve kesici uç arasındaki ilişkiyi değiştirebilir.
Olası etkiler şunlardır:
- Boyutsal kayma
- Mil salınımındaki değişiklikler
- Artan titreşim
- Dengesiz yüzey kaplaması
- Takım veya kesici uç pozisyonundaki değişiklikler
- Uzun üretim döngülerinde tutarlılığın azalması
Soğutma tek başına işleme doğruluğunu garanti edemez çünkü makine yapısı, kesme koşulları, takımlar, rulmanlar ve diğer faktörler de nihai işleme sonuçlarını etkiler. Bununla birlikte, sabit iş mili sıcaklığı, boyutsal varyasyonun önemli bir kaynağını azaltmaya yardımcı olabilir.
- Aşırı veya dengesiz sıcaklık, termal deformasyona katkıda bulunabilir.
- Isıl genleşme, boyutsal tutarlılığı ve yüzey kalitesini etkileyebilir.
- Uzun üretim döngüleri, iş mili termal stabilitesini özellikle önemli hale getirir.
- Soğutma, sıcaklıkla ilgili değişimleri kontrol etmeye yardımcı olarak hassasiyeti destekler; ancak tek başına işleme doğruluğunu garanti etmez.
3. Mil Soğutma Sistemi Nedir ve Ne İşe Yarar?
Mil soğutma sistemi, ısı birikimini kontrol etmeye ve daha istikrarlı bir mil çalışma sıcaklığı sağlamaya yardımcı olur. Amacı, tüm ısı üretimini ortadan kaldırmak değildir.
Mil tasarımına ve uygulamasına bağlı olarak, termal kontrol yaklaşımları şunları içerebilir:
- Hava soğutma
- Yağ soğutma
- Sıvı soğutma
Uygun soğutma yöntemi, iş mili yapısına, motor düzenine, yatak konfigürasyonuna, çalışma hızına, işleme yüküne ve çalışma döngüsüne bağlıdır.
Daha yüksek soğutma kapasitesi otomatik olarak daha iyi anlamına gelmez. Etkin termal yönetim, soğutma yönteminin, kapasitesinin, akışının ve sıcaklık kontrolünün, iş mili tasarımına ve çalışma gereksinimlerine uygun olmasına bağlıdır.
Bu nedenle soğutma, her bir iş miline aynı şekilde uygulanan evrensel bir aksesuar olarak değil, genel iş mili sisteminin bir parçası olarak ele alınmalıdır.
4. İş mili termal yönetiminde soğutma ve yağlama nasıl birlikte çalışır?
Soğutma ısıyı kontrol eder veya transfer ederken, yağlama esas olarak yatak sürtünmesini azaltır ve yatağın düzgün çalışmasını destekler. Her ikisi de milin termal davranışını etkiler, ancak aynı sistem değillerdir.
Örneğin, yağ-hava yağlaması, yüksek hızlı iş mili uygulamalarında yaygın olarak kullanılan kontrollü bir yatak yağlama yöntemidir. Bu, iş mili soğutmasının başka bir adı değildir .
Yağ-hava yağlaması, yağlayıcıyı verimli bir şekilde sağlayarak ve gereksiz sürtünmeyi sınırlayarak, sürtünmeye bağlı ısı oluşumunu azaltmaya yardımcı olabilir.
| Sistem | Birincil İşlev | Termal Katkı |
|---|---|---|
| Hava / yağ / sıvı soğutma | Isıyı aktarır veya kontrol eder. | Milin çalışma sıcaklığının dengelenmesine yardımcı olur. |
| Rulman yağlaması | Sürtünmeyi azaltır ve rulman çalışmasını destekler. | Sürtünmeden kaynaklanan ısı oluşumunu sınırlamaya yardımcı olur. |
| Yağ-hava yağlaması | Rulmanlara kontrollü yağlama sağlar. | Daha yüksek hızlarda düşük sürtünmeli çalışmayı destekler. |
- Soğutma ve yağlama, farklı temel işlevlere sahiptir.
- Yağ-hava yağlaması, bir rulman yağlama yöntemidir.
- Uygun yağlama, sürtünmeden kaynaklanan ısıyı azaltmaya yardımcı olurken, soğutma ise mil sistemi içindeki ısıyı kontrol altında tutar.
5. Uzun üretim döngülerinde sabit mil sıcaklığı neden önemlidir?
Uzun işleme döngüleri sırasında, iş mili sıcaklığının sabit kalması önemlidir çünkü hem ısınma sonrasında hem de uzun süreli çalışma sırasında boyutsal kararlılığın korunması gerekir.
Çalıştırma sırasında mil sıcaklığı hala değişiyor olabilir. Üretim devam ettikçe, rulmanlar, motor bileşenleri, mil gövdesi ve çevredeki makine yapıları çalışma termal koşullarına doğru hareket eder.
Sıcaklık nispeten sabit kalmak yerine sürekli olarak önemli ölçüde değişmeye devam ederse, boyutsal tutarlılığı korumak daha zor hale gelebilir.
İş mili sıcaklığının sabit kalması özellikle şu durumlarda önemlidir:
- Üretim döngüleri birkaç saat boyunca devam eder.
- Boyutsal toleransların sıkı bir şekilde korunması gerekmektedir.
- Yüksek iş mili hızları kullanılır.
- Yüzey kalitesinin tutarlılığı önemlidir.
- Makine sürekli olarak çalışır.
Dolayısıyla amaç sadece mümkün olan en düşük sıcaklığa ulaşmak değil, kontrollü ve öngörülebilir bir termal koşulu korumaktır.
- Uzun üretim döngülerinde, kısa vadeli sıcaklık ölçümlerinden ziyade termal tutarlılık daha önemlidir.
- Sabit çalışma sıcaklığı, mil geometrisindeki sıcaklığa bağlı değişiklikleri sınırlamaya yardımcı olabilir.
- Maksimum soğutma her zaman hedef değildir; asıl amaç kontrollü termal davranıştır.
6. Takım Tezgahı Üreticileri İş Mili Isıl Yönetimi İçin Nelere Dikkat Etmelidir?
Takım tezgahı üreticileri, soğutma kapasitesini izole bir özellik olarak ele almak yerine, iş mili termal gereksinimlerini gerçek çalışma koşullarına göre tanımlamalıdır.
| Değerlendirme Faktörü | Neden Önemli? |
|---|---|
| Çalışma hızı | Daha yüksek hız, rulman ve motorun termal yükünü artırabilir. |
| İşleme yükü | Daha yüksek yük, mil sıcaklığındaki artışı artırabilir. |
| Görev döngüsü | Sürekli çalışma, termal kararlılığın önemini artırır. |
| Motor konfigürasyonu | Dahili motorlar, motor kaynaklı ısıyı mil içine yayar. |
| Rulman konfigürasyonu | Sürtünmeyi, hassasiyeti, rijitliği, hız kapasitesini ve termal davranışı etkiler. |
| Yağlama yöntemi | Yatak sürtünmesini ve çalışma stabilitesini etkiler. |
| Soğutma gereksinimleri | İş milindeki ısının nasıl yönetilmesi gerektiğini tanımlayın. |
| Makine yapısı | İş milinin termal hareketi, çevredeki makine yapısıyla etkileşime girer. |
POSA'da mil yapısı, yatak konfigürasyonu, yağlama, soğutma gereksinimleri , çalışma hızı ve uygulama koşulları, birbirinden bağımsız özellikler yerine, birbiriyle ilişkili tasarım faktörleri olarak değerlendirilir.
7. POSA, takım tezgahı millerinde termal kararlılığı nasıl ele alıyor?
POSA, her bir mil ürününe tek bir soğutma spesifikasyonu uygulamak yerine, mil tipine, yapısına, çalışma koşullarına ve uygulama gereksinimlerine göre milin termal gereksinimlerini değerlendirir.
POSA'nın takım tezgahı mili ürün yelpazesi aşağıdaki ürünler için uygundur:
- CNC Torna Tezgahı için Mil
- İşleme Merkezi için Mil
- Taşlama Makineleri için Mil
- Delme ve Frezeleme Makineleri için Mil
- Tornalama ve Frezeleme Merkezleri için Mil
Bu mil tipleri yapıları ve çalışma gereksinimleri bakımından farklılık gösterdiğinden, soğutma gereksinimleri tüm mil yelpazesi için genelleştirilemez.
POSA Ürün Örneği: Yüksek Hızlı Dahili Mil
Uygulamaya özgü bir örnek olarak, POSA'nın Tornalama ve Frezeleme Merkezleri için Mil başlığı altında listelenen Yüksek Hızlı Dahili Mili gösterilebilir .
- Maksimum Hız: 15.000 RPM
- Soğutma Yöntemi: Yağ
- Çevresel Soğutma Sistemi: Evet
- Minimum İş Mili Soğutma Gereksinimi: 7.500 BTU/saat
- Farklı mil tiplerinin farklı termal gereksinimleri vardır.
- Soğutma gereksinimleri, iş milinin gerçek konfigürasyonuna uygun olmalıdır.
- Ürüne özgü soğutma özellikleri, tüm mil modellerine genelleştirilmemelidir.
8. Sıkça Sorulan Sorular: İş Mili Soğutma Sistemi ve CNC İş Mili Aşırı Isınması
CNC iş mili aşırı ısınmasına ne sebep olur?
CNC iş mili aşırı ısınması, rulman sürtünmesi, yüksek çalışma hızı, işleme yükü, yetersiz yağlama, rulman durumu, motor çalışması, yetersiz ısı uzaklaştırma ve uzun çalışma döngülerinin bir kombinasyonundan kaynaklanabilir. Gerçek neden, iş mili tasarımı ve çalışma koşullarına göre değerlendirilmelidir.
Mil soğutma sistemi nasıl çalışır?
Mil soğutma sistemi, mil yapısı içindeki ısıyı uzaklaştırmaya veya kontrol etmeye yardımcı olarak milin daha istikrarlı bir sıcaklık aralığında çalışmasını sağlar. Mil tasarımına bağlı olarak hava, yağ veya sıvı soğutma kullanılabilir.
Her yüksek hızlı iş mili yağ soğutmasına ihtiyaç duyar mı?
Hayır. Soğutma yöntemi, mil yapısına, hıza, motor konfigürasyonuna, rulmanlara, güce, yüke ve çalışma gereksinimlerine bağlıdır. POSA'nın Yüksek Hızlı Dahili Mili yağ soğutması kullanır, ancak bu özellik her yüksek hızlı mil için değil, o belirli konfigürasyon için geçerlidir.
Yağ-hava yağlaması, mil soğutmasıyla aynı şey midir?
Hayır. Yağ-hava yağlaması esas olarak bir rulman yağlama yöntemidir. Sürtünmeden kaynaklanan ısı oluşumunu azaltmaya yardımcı olabilir, ancak teknik olarak mil soğutma sisteminden farklıdır.
Sadece soğutma kapasitesini artırmak, iş mili termal kaymasını ortadan kaldırabilir mi?
Mutlaka öyle değil. Termal davranış aynı zamanda mil yapısına, yataklara, yağlamaya, motor konfigürasyonuna, çalışma yüküne, soğutma ortamının kararlılığına ve makine yapısına da bağlıdır. Bu nedenle soğutma, bağımsız olarak artırılmak yerine, genel mil uygulamasına uygun şekilde ayarlanmalıdır.
POSA ile mil gereksinimlerinizi görüşün.
Yeni bir takım tezgahı için iş mili değerlendiriyorsanız veya bir iş mili uygulaması için termal gereksinimleri inceliyorsanız, temel çalışma bilgilerini hazırlamak, iş mili konfigürasyonu tartışmaları için daha net bir temel sağlayabilir.
Faydalı bilgiler arasında iş mili veya takım tezgahı tipi, çalışma hızı, işleme yükü, çalışma döngüsü, hassasiyet gereksinimleri, yağlama koşulları, soğutma gereksinimleri ve kurulum koşulları yer almaktadır.
POSA MACHINERY CO., LTD., gerçek takım tezgahı uygulamasına göre ilgili iş mili ürünleri ve uygulanabilir özelleştirilmiş iş mili konfigürasyonları hakkında bilgi verebilir.
POSA ile iletişime geçin.